Tăiem garnituri nemetalice din plăci cu lățimea de până la 1500 mm, conform normei sau desenului. Alegem materialul în funcție de mediul de lucru, temperatură, presiune și aprobările necesare.
Tăiem garnituri plate nemetalice pe plottere CNC, din foi cu lățimea de până la 1500 mm. Tăiem garnituri pentru flanșe conform standardelor DIN EN 1514 și ASME B16.21, precum și piese de formă neregulată din fișiere DXF/STEP.
Oferim plăci pentru garnituri de la principalii producători: Donit Tesnit BA, Gambit AF și Klinger. Grosimi de la 0,5 mm la 6 mm. Aprobări din domeniu: DVGW (gaz), TA-Luft (emisii fugitive) – disponibile pentru anumite plăci, la cererea clientului.
Materiale disponibile: BA-202 (uleiuri, combustibili, până la +180°C), BA-CF (fibre de carbon, până la +400°C), Grafilit (grafit expandat, până la +550°C în aer, abur), MICALIT (mică cu inserție din oțel inoxidabil, până la +950°C), PTFE virgin (substanțe chimice, până la +260°C). Lista completă a materialelor Donit, Gambit și Klinger se găsește în secțiunea „Materiale la alegere”.
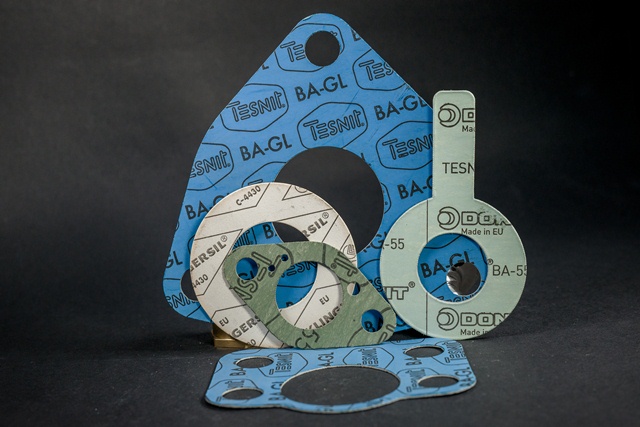
Oferim garnituri plate în următoarele variante:
Garnituri plate conform normelor:
Alegerea garniturii pentru o anumită îmbinare cu flanșe, dimensiuni DN, geometrie și clasă de presiune: Garnituri de flanșă.
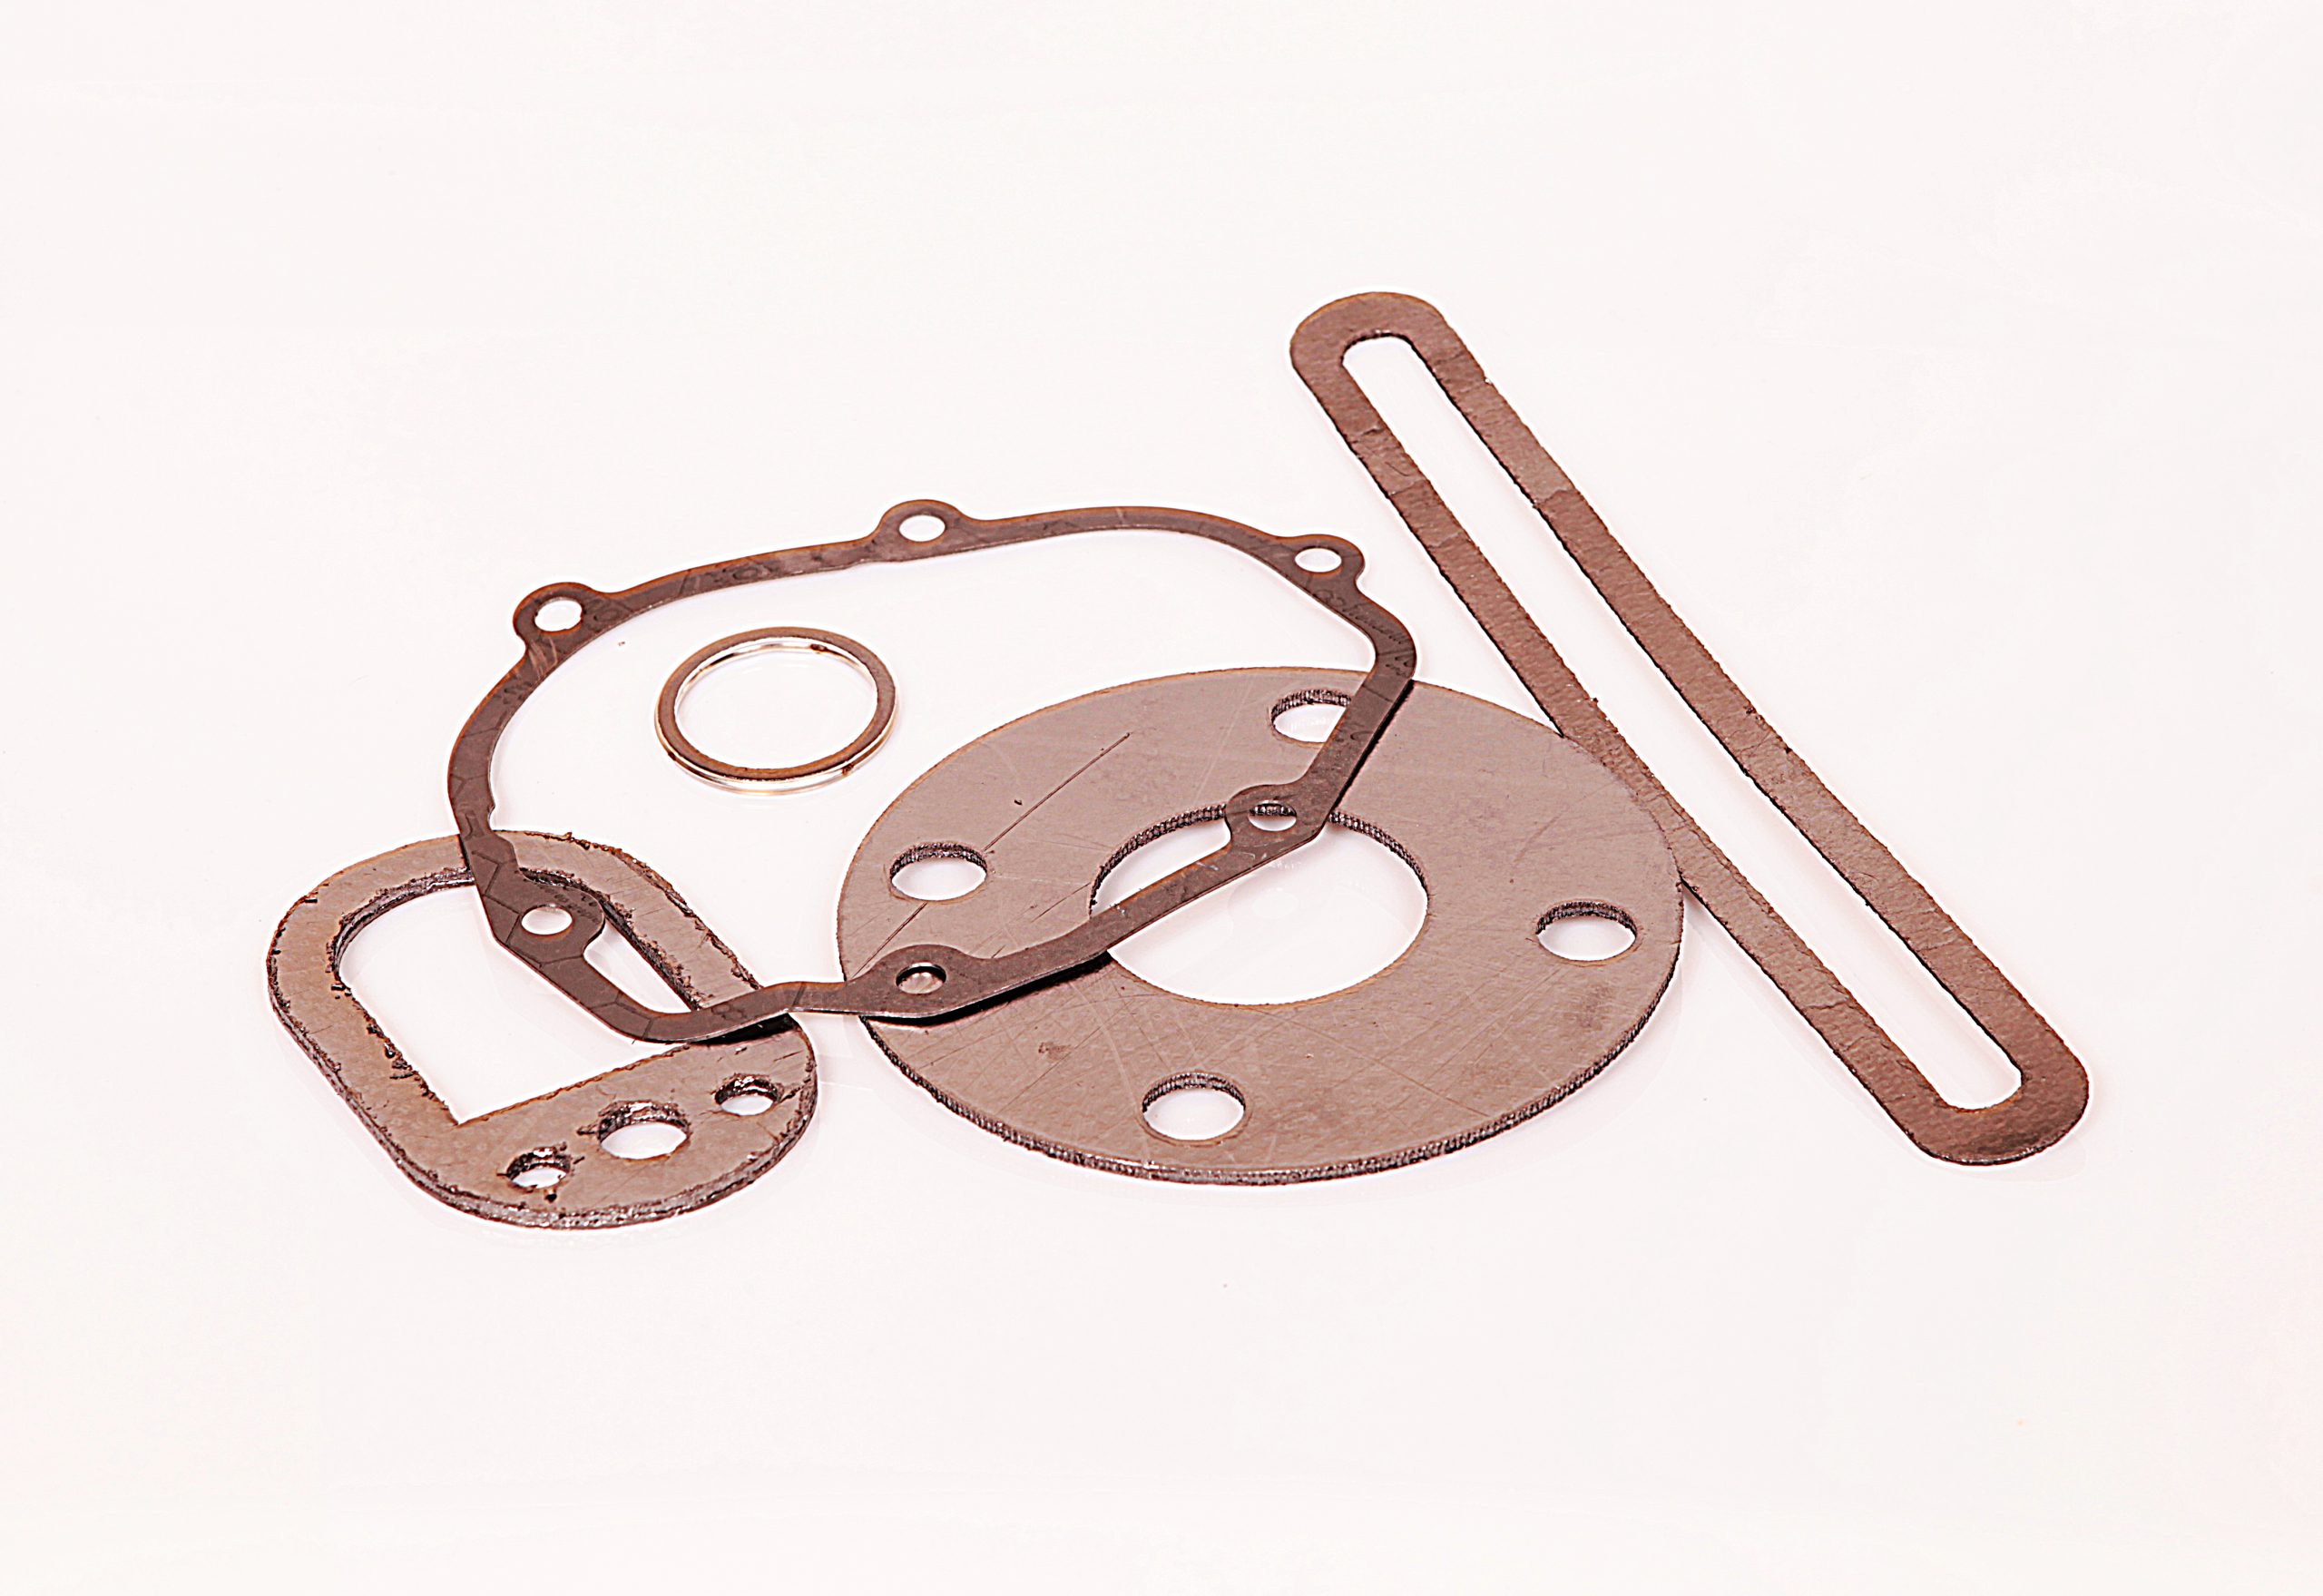
Etanșări pentru flanșe în instalații de combustibili și instalații de proces. Donit BA-202 pentru combustibili, Grafilit pentru abur, MICALIT pentru cuptoare.
Garnituri pentru cazane cu abur, schimbătoare de căldură și conducte de apă de încălzire. Plăcile Grafilit dispun de aprobările DIN-DVGW, HTB, KTW, BAM și Germanischer Lloyd. Confirmăm aprobarea necesară pentru placa respectivă la solicitarea ofertei.
Garnituri pentru instalații de apă și ape uzate – cauciuc EPDM, NBR și plăci Donit Tesnit. Aprobări din domeniu (DVGW, KTW) la cererea clientului, pentru anumite plăci.
Garnituri din PTFE (Doniflon, Klinger) pentru acizi concentrați, baze și solvenți. Rezistență chimică excelentă.
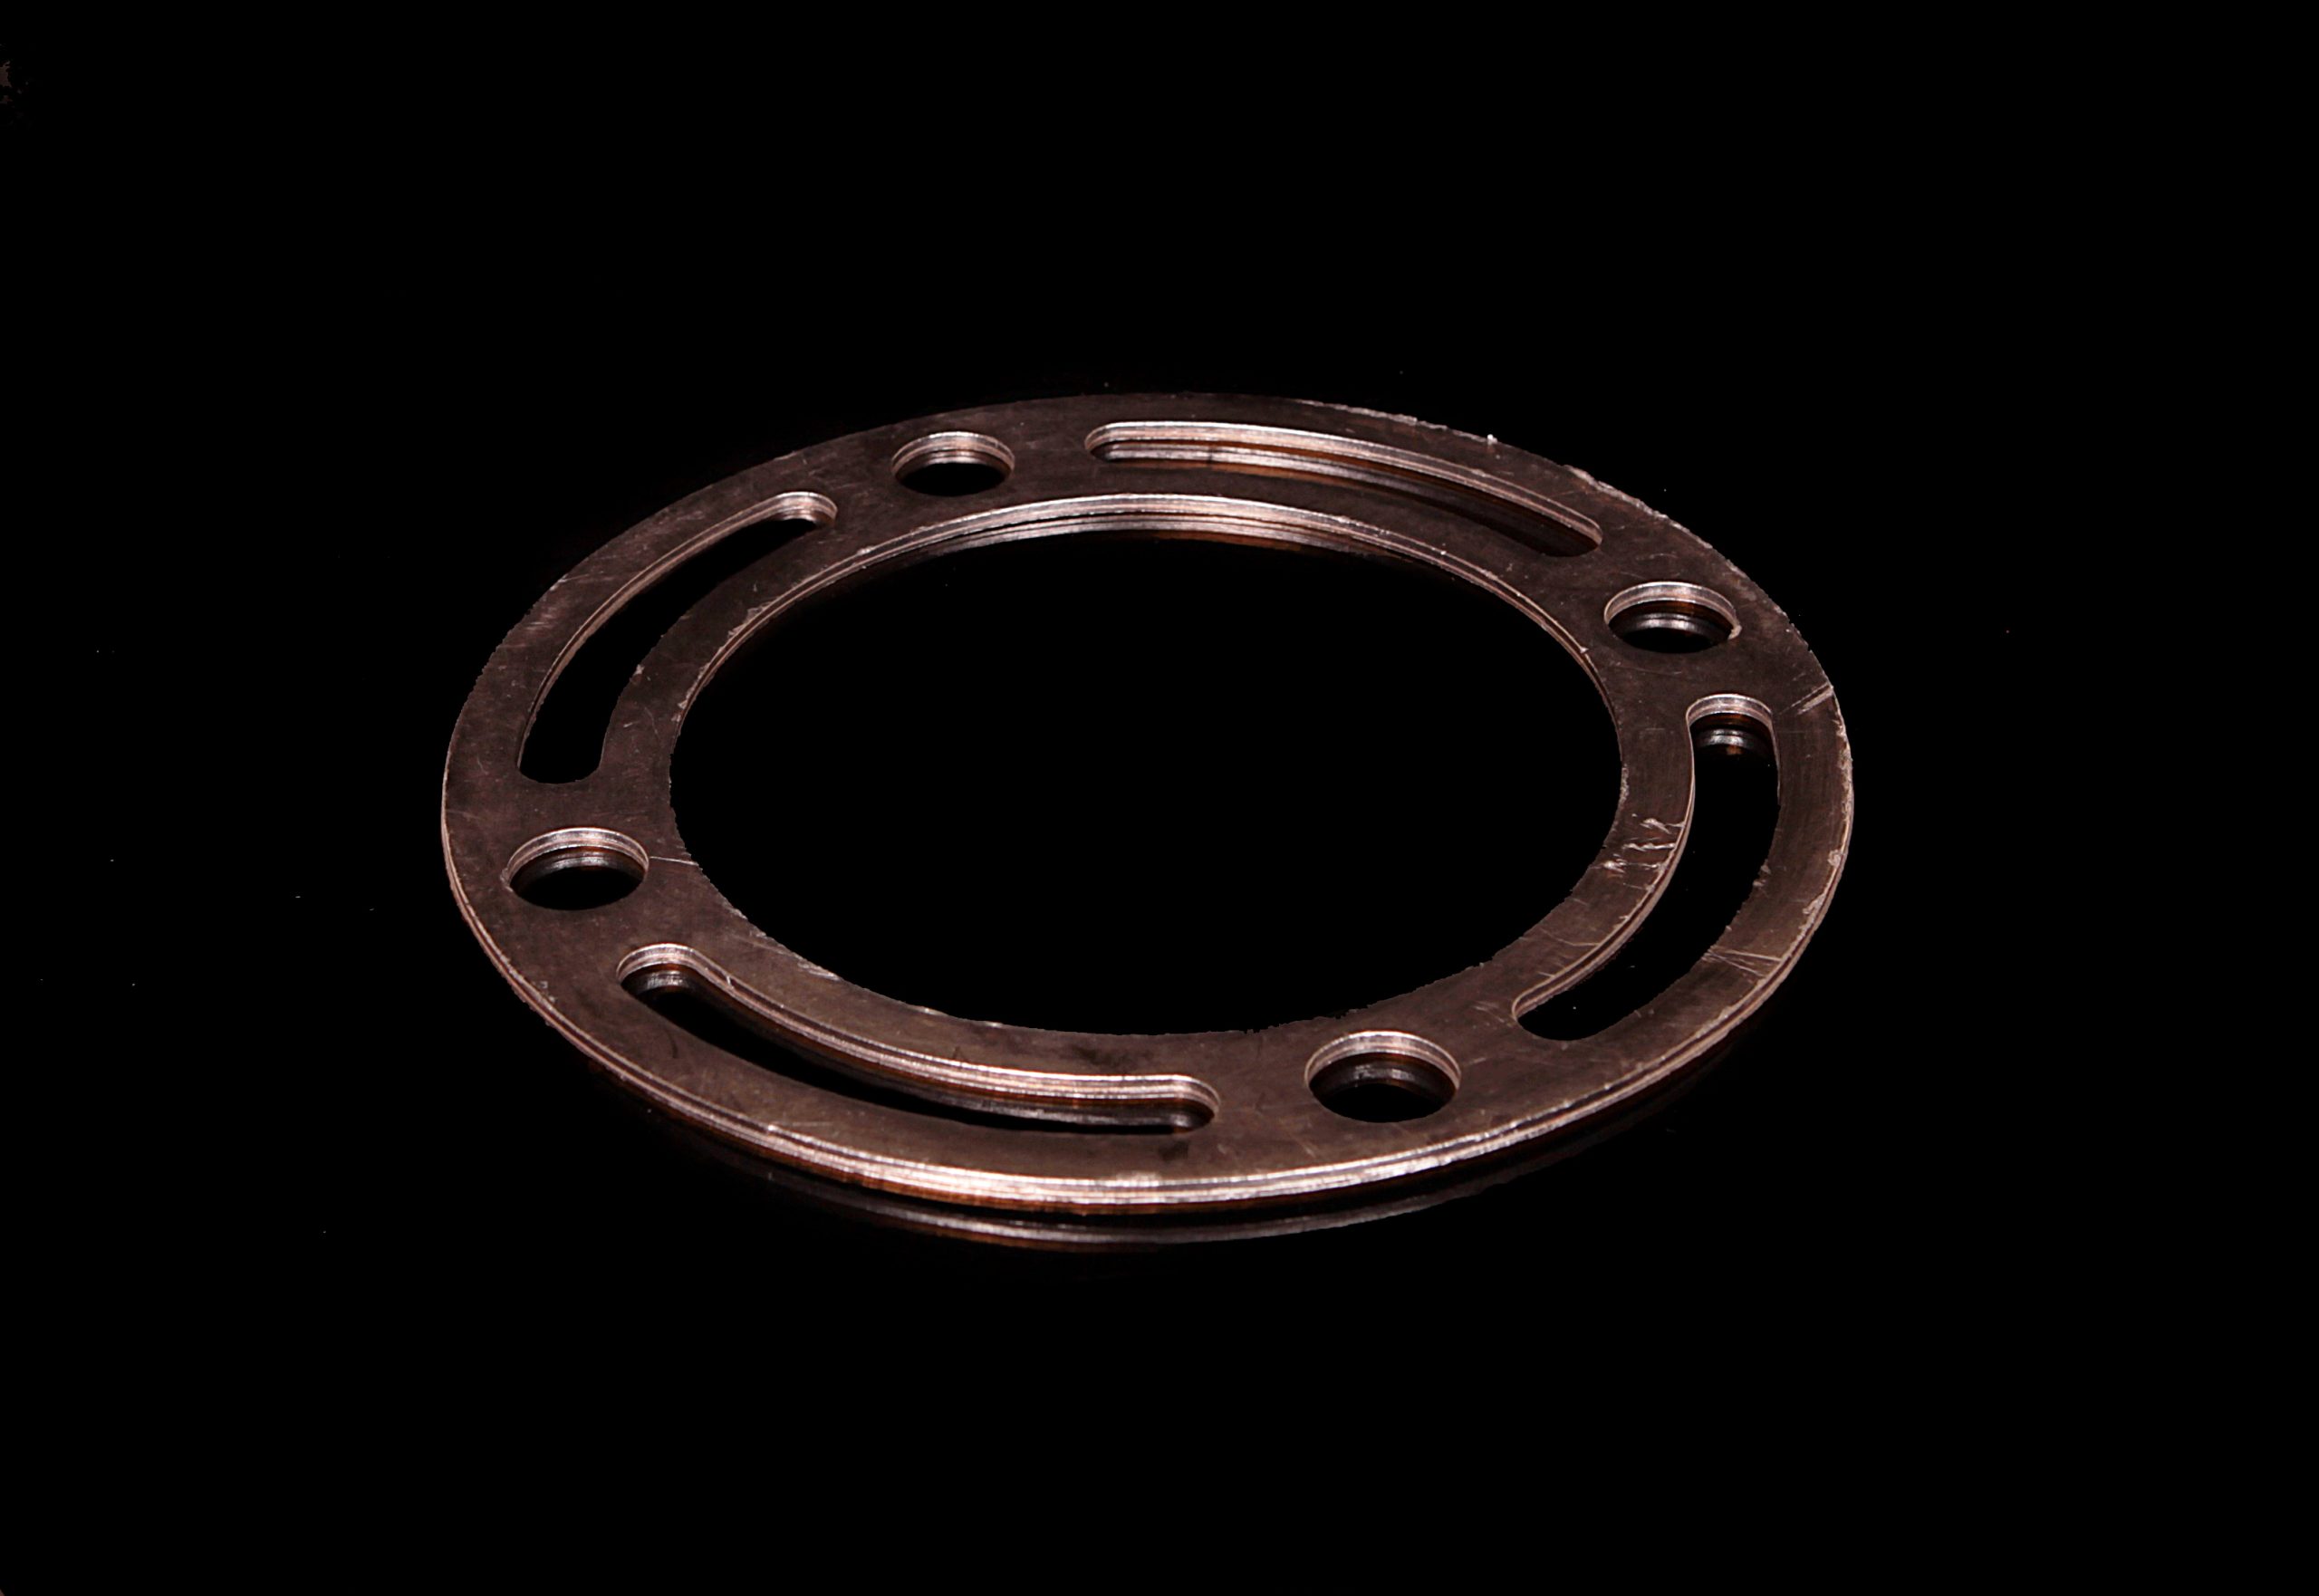
Materiale din care Anbi-Tech realizează garnituri plate la dimensiuni personalizate. Familiile de materiale includ Donit Tesnit BA, Gambit AF, Doniflon, Klinger și Grafilit, inclusiv BA-55, BA-AUTO, BA-R, BA-R300 și BA-R302.
Derulați tabelul pe orizontală pentru a vedea toate coloanele.
| Placă | Temperatură | Presiune |
|---|---|---|
| DONIFLON 2010 | de la -200 până la +260°C | max. 60 bar |
| DONIFLON 2020 | de la -200 până la +260°C | max. 80 bar |
| DONIFLON 2030 | de la -200 până la +260°C | max. 80 bar |
| Doniflon 900E | de la -200 până la +260°C | max. 200 bar |
| Gambit AF-1000 | 420°C | 12 bar |
| Gambit AF-200 | 350°C | 10 bar |
| Gambit AF-300 | 320°C | 10 bar |
| Gambit AF-OIL | 350°C | 10 bar |
| GRAFILIT SF | 550°C (aer sau condiții oxidante), 700°C (condiții reducătoare sau inerte) | max. 80 bar |
| GRAFILIT SL | 550°C (aer sau condiții oxidante), 700°C (condiții reducătoare sau inerte) | max. 100 bar |
| GRAFILIT SP | 550°C (aer sau condiții oxidante), 700°C (condiții reducătoare sau inerte) | max. 200 bar |
| Donit Tesnit BA-202 | 180°C | 40 bar |
| Donit Tesnit BA-203 | 250°C | 50 bar |
| Donit Tesnit BA-50 | 280°C | 80 bar |
| Donit Tesnit BA-C | 200°C | 60 bar |
| Donit Tesnit BA-CF | 400°C | 100 bar |
| Donit Tesnit BA-GL | 440°C | 120 bar |
| Donit Tesnit BA-R | 400°C | 140 bar |
| Donit Tesnit BA-R300 | 550°C | |
| Donit Tesnit BA-R302 | 650°C | 500 bar |
| Donit Tesnit BA-U | 350°C | 100 bar |
Alegerea materialului pentru aplicația concretă o confirmăm înainte de execuție.
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură | °C | de la -200 până la +260 | |
| Presiune | bar | max. 60 | |
| Interval pH | 0-14 | ||
| Densitate | DIN 28090-2 | g/cm3 | 1,5 |
| Compresibilitate | ASTM F36J | % | 35 |
| Revenire în grosime | ASTM F36J | % | 40 |
| Rezistență la tracțiune | ASTM F152 | MPa | 14 |
| Tensiuni remanente | Condiții de încercare: 16h, 30MPa, 150°C; DIN 52913 | MPa | 14 |
| Permeabilitate la azot | DIN 3535-6 | mg/(s·m) | <0,002 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură | °C | de la -200 până la +260 | |
| Presiune | bar | max. 80 | |
| Interval pH | 0-14 | ||
| Densitate | DIN 28090-2 | g/cm3 | 2,1 |
| Compresibilitate | ASTM F36J | % | 7 |
| Revenire în grosime | ASTM F36J | % | 45 |
| Rezistență la tracțiune | ASTM F152 | MPa | 14 |
| Tensiuni remanente | Condiții de încercare: 16h, 30MPa, 150°C; DIN 52913 | MPa | 13 |
| Permeabilitate la azot | DIN 3535-6 | mg/(s·m) | <0,002 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură | °C | de la -200 până la +260 | |
| Presiune | bar | max. 80 | |
| Interval pH | 0-14 | ||
| Densitate | DIN 28090-2 | g/cm3 | 3,0 |
| Compresibilitate | ASTM F36J | % | 6 |
| Revenire elastică | ASTM F36J | % | 40 |
| Rezistență la tracțiune | ASTM F152 | MPa | 10 |
| Tensiuni remanente | Condiții de încercare: 16h, 30MPa, 150°C; DIN 52913 | MPa | 13 |
| Permeabilitate la azot | DIN 3535-6 | mg/(s·m) | <0,002 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură minimă de lucru | °C/°F | -200/-328 | |
| Temperatură maximă de lucru | °C/°F | 260/500 | |
| Presiune maximă | bar/psi | 200/2900 | |
| Interval pH | 0-14 | ||
| Densitate | DIN 28090-2 | g/cm3 | 0,8 |
| Compresibilitate | ASTM F36J | % | 55 |
| Revenirea grosimii | ASTM F36J | % | 12 |
| Rezistență la tracțiune | ASTM F152 | MPa | 32 |
| Tensiuni remanente | Condiții de încercare: 16h, 30MPa, 300°C; DIN 52913 | MPa | 16 |
| Permeabilitate la azot | DIN 3535-6 | mg/(s·m) | 0,002 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 9 |
| Revenire | ASTM F36/J | % | 50 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 6 32 35 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 7 |
| Temperatură de vârf | °C/°F | 420 | |
| Temperatură de lungă durată – cu abur | °C/°F | 350 250 | |
| Presiune | bar/psi | 12 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 10 |
| Revenire | ASTM F36/J | % | 55 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Temperatură de vârf | °C/°F | 350 | |
| Temperatură de lungă durată – cu abur | °C/°F | 300 230 | |
| Presiune | bar/psi | 10 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 11 |
| Revenire | ASTM F36/J | % | 50 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 8 22 28 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 |
| Temperatură de vârf | °C/°F | 320 | |
| Temperatură de lungă durată – cu abur | °C/°F | 280 220 | |
| Presiune | bar/psi | 10 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 10 |
| Revenire | ASTM F36/J | % | 55 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Temperatură de vârf | °C/°F | 350 | |
| Temperatură de lungă durată – cu abur | °C/°F | 300 230 | |
| Presiune | bar/psi | 10 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură maximă de lucru continuu* • Aer sau condiții oxidante • Condiții reducătoare sau inerte | °C/°F | 550/1022 700/1292 | |
| Temperatură minimă de lucru continuu* | °C/°F | -200/-328 | |
| Presiune maximă de lucru continuu* | bar/psi | 80/1160 | |
| Compresibilitate | ASTM F36 | % | 45 |
| Revenire | ASTM F36 | % | 13 |
| Rezistență la solicitare | Condiții de încercare: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Permeabilitate la azot | Condiții de încercare: 40 bar, temperatura camerei; DIN 3535/6 | mg(s*m) | 0,05 |
| Conținut de cenușă în grafit | DIN 51903 | % | <1 |
| Conținut de cloruri | FSA NMG 202-02 | ppm | 20 |
| Conținut de fluoruri | FSA NMG 203-02 | ppm | 20 |
| Densitatea grafitului | DIN 28090-2 | g/cm 3 | 1,0 |
| Modul de compresibilitate • la temperatura camerei: EKSW • la temperatură ridicată: EWSW/300°C | DIN 28090-2 | % | 41 0,9 |
| Revenire după fluaj, în procente • la temperatura camerei: EKRW • la temperatură ridicată: EWRW | DIN 28090-2 | % | 5,0 4,0 |
| Revenire R | DIN 28090-2 | mm | 0,088 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură maximă de lucru continuu* • Aer sau condiții oxidante • Condiții reducătoare sau inerte | °C/°F | 550/1022 700/1292 | |
| Temperatură minimă de lucru continuu* | °C/°F | -200/-328 | |
| Presiune maximă de lucru continuu* | bar/psi | 100/1450 | |
| Compresibilitate | ASTM F36A | % | 42 |
| Revenire | ASTM F36A | % | 15 |
| Rezistență la solicitare | Condiții de încercare: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Permeabilitate la azot | Condiții de încercare: 40 bar, temperatura camerei; DIN 3535/6 | mg(s*m) | 0,05 |
| Conținut de cenușă în grafit | DIN 51903 | % | <1 |
| Conținut de cloruri | FSA NMG 202 | ppm | 20 |
| Conținut de fluoruri | FSA NMG 203 | ppm | 20 |
| Densitatea grafitului | DIN 28090-2 | g/cm 3 | 1,0 |
| Modul de compresibilitate • la temperatura camerei: EKSW • la temperatură ridicată: EWSW/300°C | DIN 28090-2 | % | 38 1,2 |
| Revenire după fluaj, în procente • la temperatura camerei: EKRW • la temperatură ridicată: EWRW | DIN 28090-2 | % | 4,3 3,6 |
| Revenire R | DIN 28090-2 | mm | 0,080 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Temperatură maximă de lucru continuu* • Aer sau condiții oxidante • Condiții reducătoare sau inerte | °C/°F | 550/1022 700/1292 | |
| Temperatură minimă de lucru continuu* | °C/°F | -200/-328 | |
| Presiune maximă de lucru continuu* | bar/psi | 200/2900 | |
| Compresibilitate | ASTM F36 | % | 35 |
| Revenire | ASTM F36 | % | 17 |
| Rezistență la solicitare | Condiții de încercare: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Permeabilitate la azot | Condiții de încercare: 40 bar, temperatura camerei; DIN 3535/6 | mg(s*m) | 0,05 |
| Conținut de cenușă în grafit | DIN 51903 | % | <1 |
| Conținut de cloruri | FSA NMG 202-02 | ppm | 20 |
| Conținut de fluoruri | FSA NMG 203-02 | ppm | 20 |
| Densitatea grafitului | DIN 28090-2 | g/cm 3 | 1,0 |
| Modul de compresibilitate • la temperatura camerei: EKSW • la temperatură ridicată: EWSW/300°C | DIN 28090-2 | % | 34 1,2 |
| Revenire după fluaj, în procente • la temperatura camerei: EKRW • la temperatură ridicată: EWRW | DIN 28090-2 | % | 4,2 3,3 |
| Revenire R | DIN 28090-2 | mm | 0,086 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 8 |
| Revenire | ASTM F36/J | % | 50 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 7 20 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 10 10 |
| Temperatură de vârf | °C/°F | 180/356 | |
| Temperatură de lungă durată – cu abur | °C/°F | 140/284 120/248 | |
| Presiune | bar/psi | 40/580 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 10 |
| Revenire | ASTM F36/J | % | 60 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 8 / 25 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 8 10 |
| Temperatură de vârf | °C/°F | 250/482 | |
| Temperatură de lungă durată – cu abur | °C/°F | 200/392 160/320 | |
| Presiune | bar/psi | 50/725 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 9 |
| Revenire | ASTM F36/J | % | 55 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 11 25 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 10 |
| Temperatură de vârf | °C/°F | 280/536 | |
| Temperatură de lungă durată – cu abur | °C/°F | 220/428 180/356 | |
| Presiune | bar/psi | 80/1160 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 8 |
| Revenire | ASTM F36/J | % | 45 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 10 25 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,06 10 8 |
| Temperatură de vârf | °C/°F | 200/392 | |
| Temperatură de lungă durată – cu abur | °C/°F | 150/302 | |
| Presiune | bar/psi | 60/870 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 9 |
| Revenire | ASTM F36/J | % | 60 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 12 30 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,095 5 |
| Temperatură de vârf | °C/°F | 400/752 | |
| Temperatură de lungă durată – cu abur | °C/°F | 300/572 280/536 | |
| Presiune | bar/psi | 100/1450 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 7 |
| Revenire | ASTM F36/J | % | 55 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 11 38 33 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,03 3 5 |
| Temperatură de vârf | °C/°F | 440/824 | |
| Temperatură de lungă durată – cu abur | °C/°F | 350/662 250/482 | |
| Presiune | bar/psi | 120/1740 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 8 |
| Revenire | ASTM F36/J | % | 55 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 17 25 30 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 8 |
| Temperatură de vârf | °C/°F | 400/752 | |
| Temperatură de lungă durată – cu abur | °C/°F | 350/662 – | |
| Presiune | bar/psi | 140/2030 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 10 |
| Revenire | ASTM F36/J | % | 40 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 40 60 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Temperatură de vârf | °C/°F | 550/1022 | |
| Temperatură de lungă durată – cu abur | °C/°F | 450/842 | |
| Presiune | bar/psi |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 8 |
| Revenire | ASTM F36/J | % | 45 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 45 48 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Temperatură de vârf | °C/°F | 650/1202 | |
| Temperatură de lungă durată – cu abur | °C/°F | 600/1112 | |
| Presiune | bar | 500 |
| Proprietate | Metodă de încercare | Unitate | Specificație |
|---|---|---|---|
| Compresibilitate | ASTM F36/J | % | 11 |
| Revenire | ASTM F36/J | % | 60 |
| Rezistență la tracțiune | Condiții de încercare: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 10 27 23 |
| Debit specific de scurgere conf. | Condiții de încercare: ulei IRM 903, 5h, 150°C • combustibil ASTM B, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,05 2 5 |
| Temperatură de vârf | °C/°F | 350/662 | |
| Temperatură de lungă durată – cu abur | °C/°F | 250/482 200/392 | |
| Presiune | bar/psi | 100/1450 |
Suntem specializați în tăierea garniturilor plate:
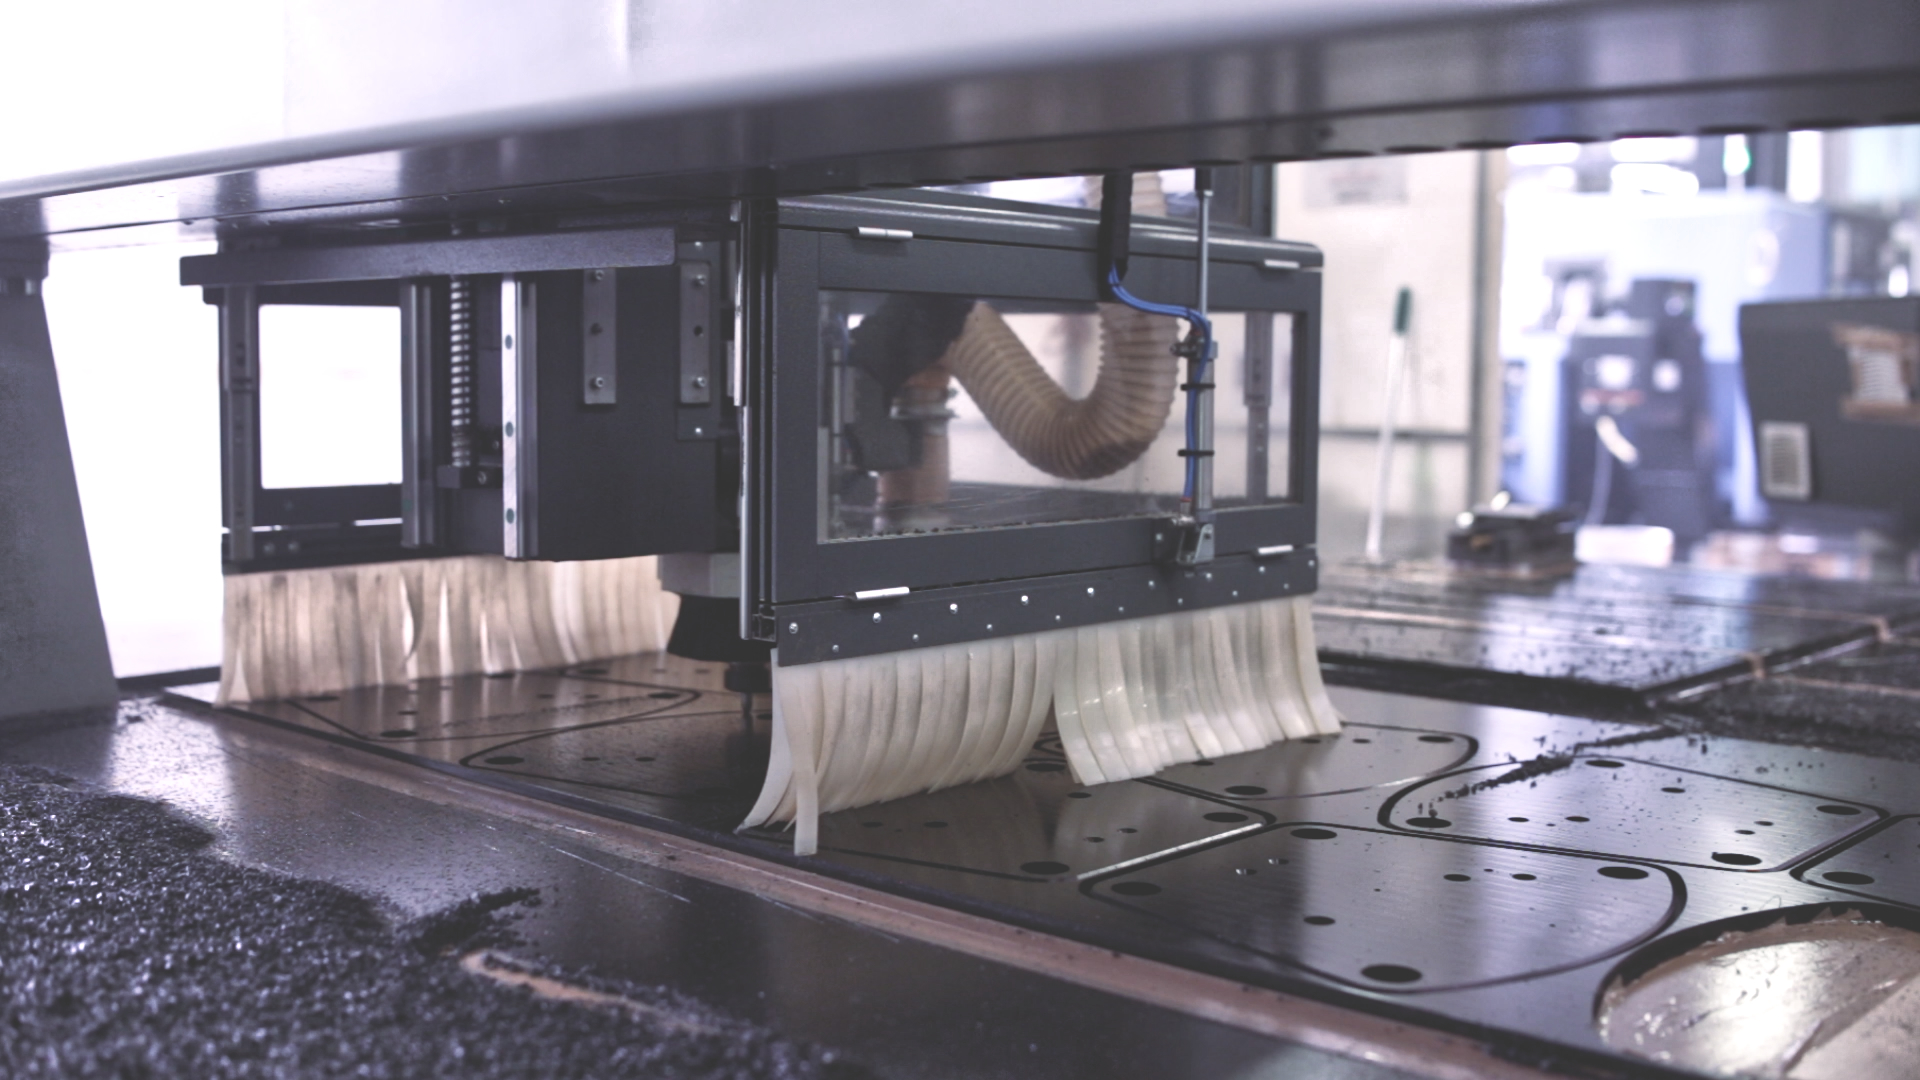
După ce ne transmiteți desenul DXF/STEP sau specificația (DN, PN, material, temperatură, mediu de lucru), vă întocmim oferta de preț pentru garniturile la dimensiune.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Telefon +48 32 788 70 10. E-mail: anbi@anbi-tech.pl.
Alegerea depinde de mediul de lucru, temperatură, presiune, tipul îmbinării și cerințele aplicației. Vă ajută în acest sens ghidul de alegere a etanșărilor.
Aprobările depind de placa respectivă. Pentru GRAFILIT sunt disponibile aprobările DIN-DVGW, HTB, KTW, BAM și Germanischer Lloyd. Disponibilitatea aprobărilor depinde de placa GRAFILIT aleasă.
Temperatura maximă depinde de tipul plăcii și de condițiile de lucru. Intervalele de temperatură și de presiune pentru fiecare placă sunt indicate în tabelul de parametri.
Publicăm referințele primite și recenziile din profilul companiei pe Google Maps. Le redăm fidel, fără modificări de conținut.
Pot recomanda cu toată convingerea compania Anbi-Tech ca partener solid și profesionist în domeniul prelucrărilor mecanice și al execuției de piese pentru industria farmaceutică. Este deja a treia companie în care am plăcerea să colaborez cu Anbi-Tech și de fiecare dată colaborarea se desfășoară la cel mai înalt nivel.
Industria farmaceutică este extrem de exigentă – contează nu doar precizia execuției, ci și respectarea termenelor, calitatea materialelor și înțelegerea deplină a nevoilor clientului. Anbi-Tech a demonstrat în repetate rânduri că se descurcă excelent în acest mediu. Compania a executat pentru noi, printre altele, piese de format, piese de schimb, ace de umplere, melci de transport, elemente pentru dozarea pulberilor și a lichidelor, precum și multe alte componente de producție.
O apreciere deosebită merită calitatea execuției pieselor – atât din oțel inoxidabil 316L și 304, cât și din materiale plastice precum POM, poliuretan sau policarbonat. Piesele sunt executate foarte solid, cu mare precizie și atenție la detalii, ceea ce în domeniul nostru are o importanță esențială.
De multe ori Anbi-Tech pur și simplu ne-a „salvat pielea” în situații de urgență, când contau timpul, reacția rapidă și abordarea flexibilă față de client. Un mare atu al companiei este parcul de utilaje modern, care permite realizarea chiar și a unor proiecte foarte solicitante, cu menținerea celei mai înalte calități a execuției.
La fel de importanți sunt oamenii – personalul companiei dă dovadă întotdeauna de implicare deplină, de disponibilitate pentru colaborare și de sprijin tehnic. Se văd experiența vastă, profesionalismul și abordarea de partener față de client.
În industria farmaceutică contează și „hârtiile”, adică certificatele – acestea nu au fost niciodată contestate în cadrul auditurilor, fie ale clienților, fie ale autorităților (de ex. GIF)
Recomand cu încredere colaborarea cu Anbi-Tech tuturor companiilor care caută un partener tehnic verificat, serios și orientat spre calitate.
Dariusz Stachowicz, Manager senior, Departamentul Mentenanță, Polfa Warszawa S.A.
O colaborare foarte bună cu Anbi-Tech la realizarea unei noi linii de producție pentru o fabrică de îmbuteliere. Pe baza mostrei de sticlă și a elementelor de pe vechea linie, inginerul lor a pregătit în SolidWorks proiectul și documentația noilor piese de format. Ulterior, Anbi-Tech a executat, printre altele, melci, stele, elemente de antrenare, orientatoare, dispozitive de rotire și elemente de alimentare.
Un mare plus pentru abordarea integrată – de la analiză și proiect până la execuția pieselor finite. Se vede o experiență tehnică vastă, precizie și capacitatea de a rezolva probleme nestandard. Recomand.
Bartłomiej Ć, Specialist, ORLEN
Colaborăm cu Anbi-Tech la executarea pieselor și a elementelor tehnice pentru proiectele noastre. Îi apreciem în primul rând pentru calitatea execuției, respectarea termenelor și comunicarea foarte bună. În cazul solicitărilor nestandard știu să ne consilieze și să găsească o soluție, în loc să execute doar piesa conform desenului. Un partener solid, pe care îl recomand cu încredere.
Marek P., Șef producție, Triccor
O firmă solidă, cu o experiență vastă! Execută piese din oțel, aluminiu și materiale plastice speciale precum POM și PTFE. Fiecare serviciu – fie că este vorba de strunjire, frezare sau tăiere CNC – este executat perfect, cu atenție la cele mai mici detalii. Comunicare excelentă, consultanță de specialitate și livrare mereu la termen. Recomand cu toată convingerea oricui are nevoie de componente fiabile.
Damian Lab
Pentru o ofertă de preț, trimiteți un desen PDF sau DXF ori un model STEP cu dimensiuni. Indicați materialul, numărul de bucăți și cerințele de calitate. O simplă fotografie a piesei, fără dimensiuni, nu permite pregătirea unei oferte de preț fiabile.
Dacă proiectul combină mai multe operații, stabilim împreună domeniul prelucrării, al controlului, al asamblării și al proceselor realizate la parteneri.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
Cod TVA: PL6372190715

anbi@anbi-tech.pl