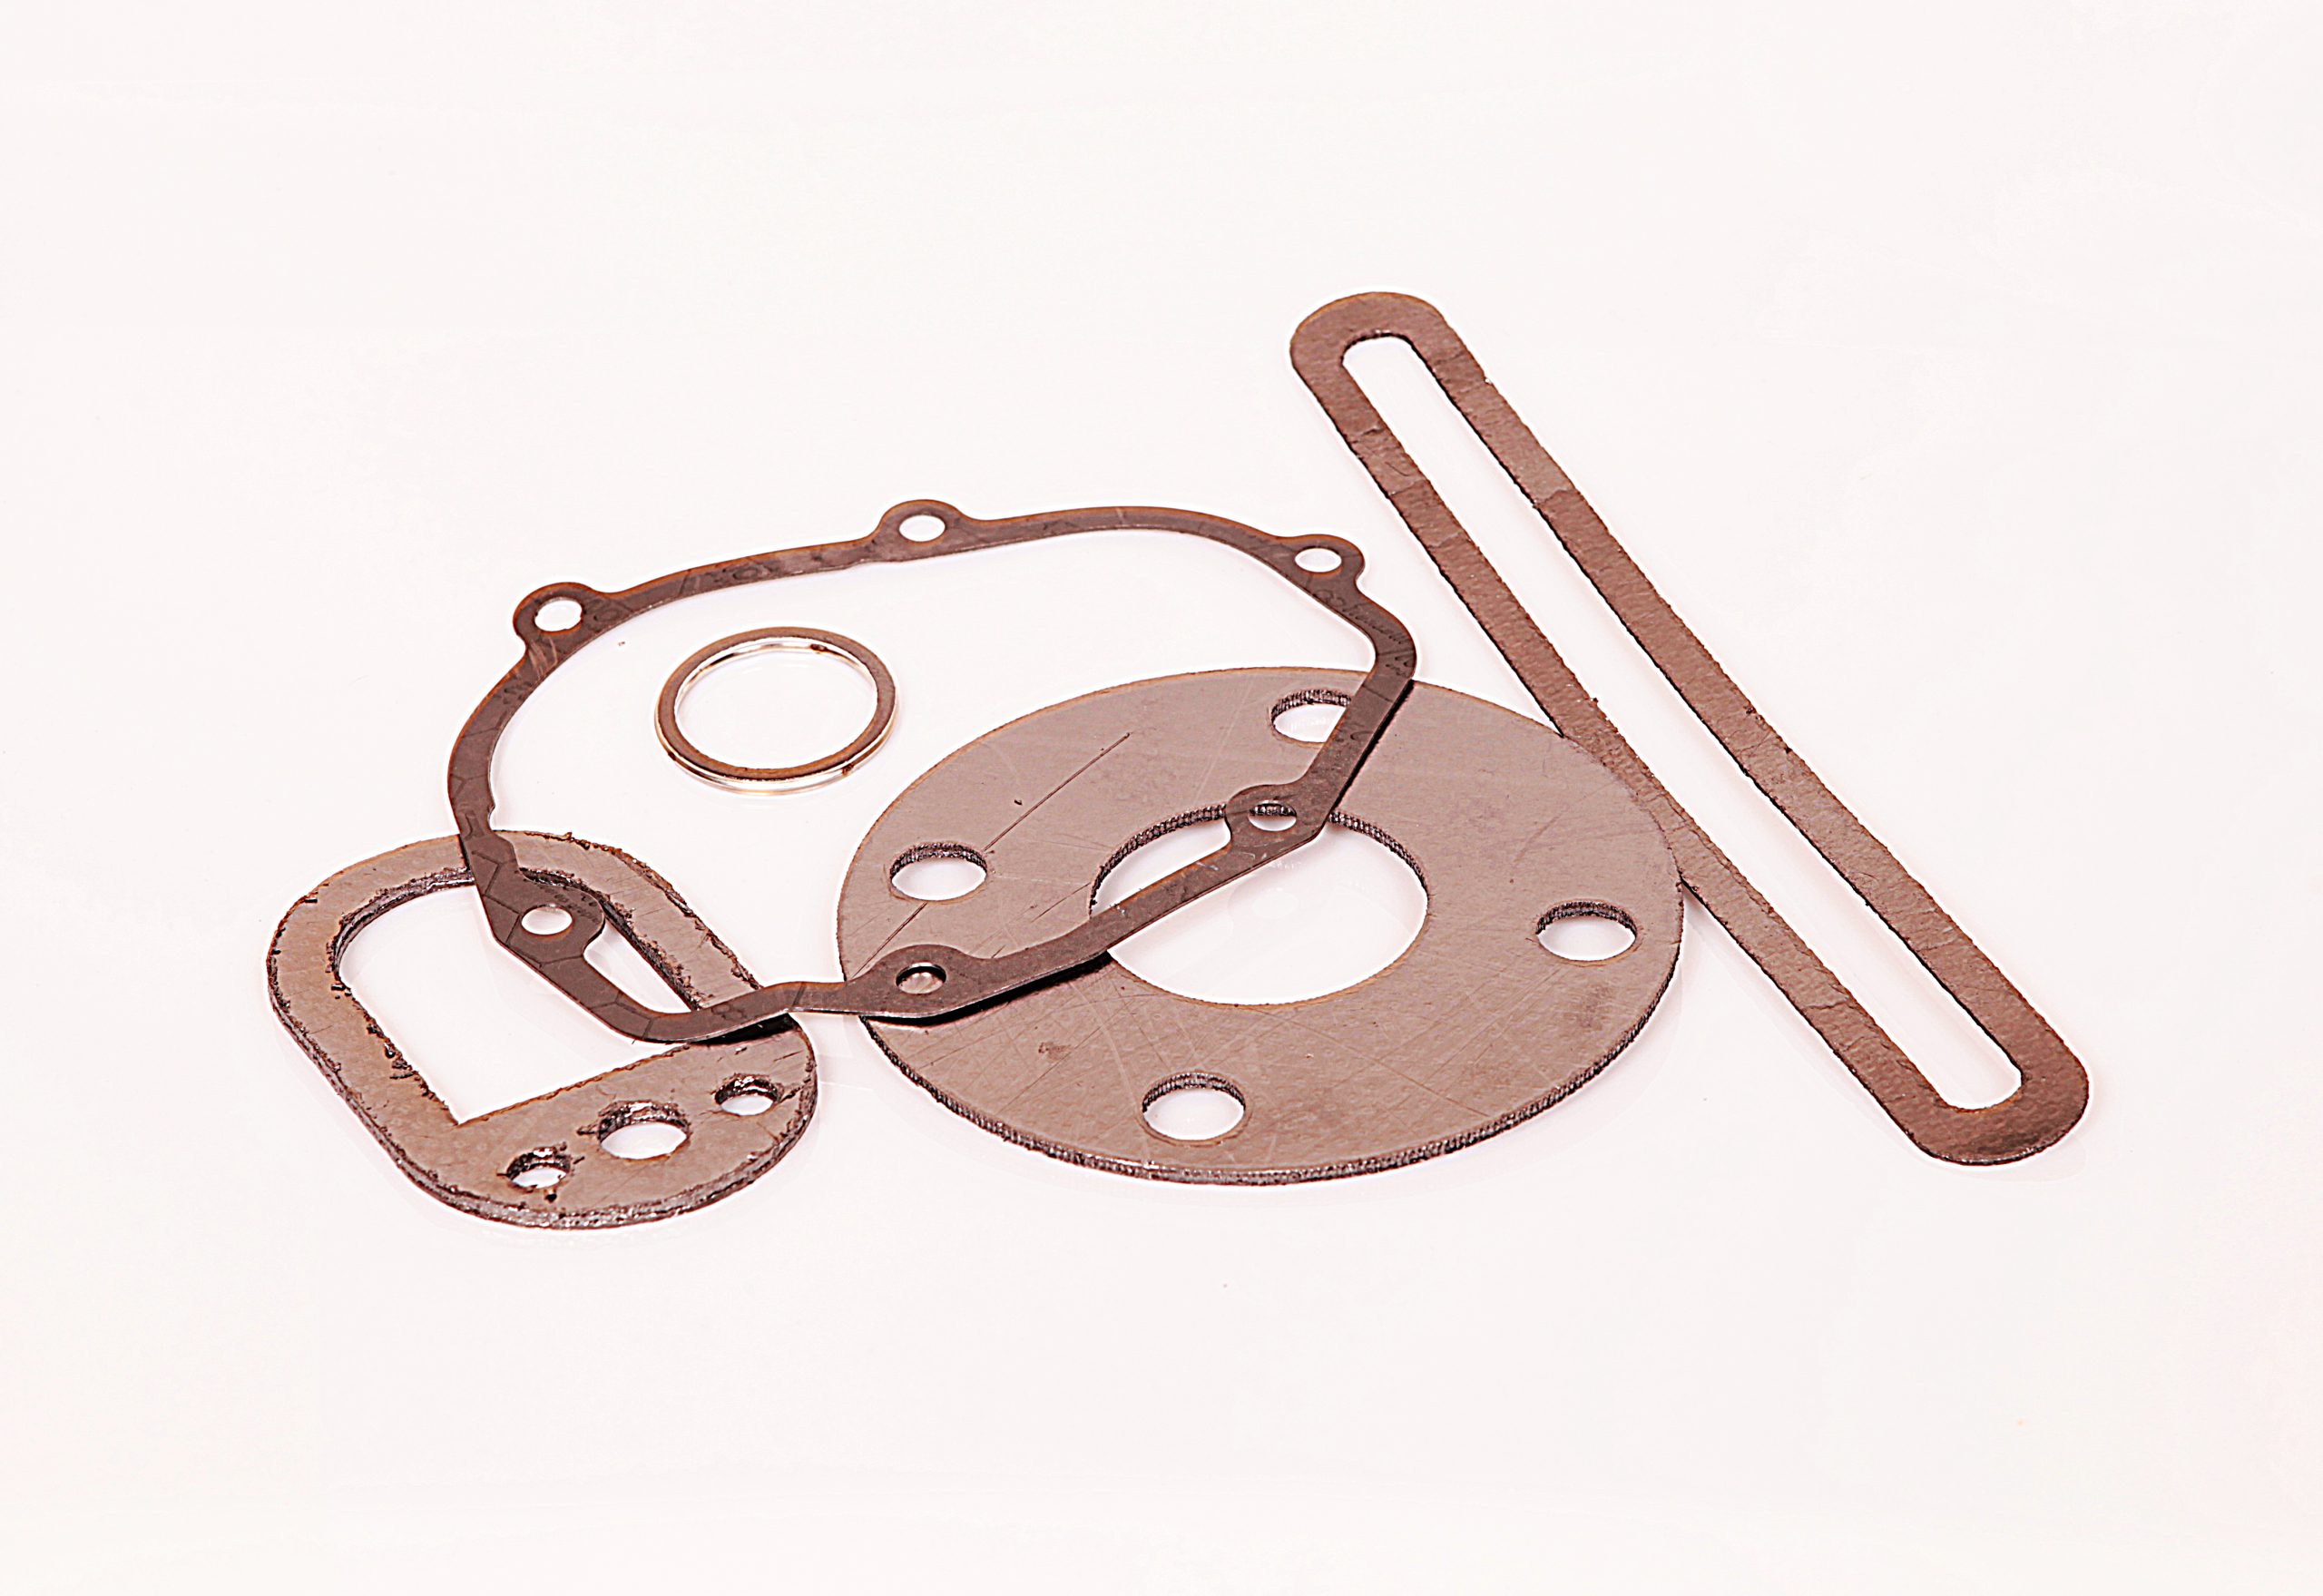
Nemfémes tömítéseket vágunk legfeljebb 1500 mm széles lemezekből szabvány vagy rajz szerint. Az anyagot a közeg, a hőmérséklet, a nyomás és a szükséges engedélyek alapján választjuk ki.
Nem fémes lapostömítéseket vágunk CNC plotterekkel, legfeljebb 1500 mm széles lemezekből. Karimatömítéseket vágunk a DIN EN 1514 és az ASME B16.21 szabvány szerint, valamint szabálytalan alakú idomokat DXF/STEP fájlokból.
A vezető gyártók tömítőlemezeit kínáljuk: Donit Tesnit BA, Gambit AF és Klinger. Vastagság: 0,5 mm-től 6 mm-ig. Ágazati bizonylatok: DVGW (gáz), TA-Luft (diffúz emisszió) – kiválasztott lemezekhez, az ügyfél kérésére elérhetők.
Választható anyagok: BA-202 (olajok, üzemanyagok, +180 °C-ig), BA-CF (szénszálak, +400 °C-ig), Grafilit (expandált grafit, levegőn +550 °C-ig, vízgőz), MICALIT (csillám rozsdamentes acél betéttel, +950 °C-ig), PTFE virgin (vegyszerek, +260 °C-ig). A Donit, Gambit és Klinger anyagok teljes listáját lásd a „Választható anyagok” szakaszban.
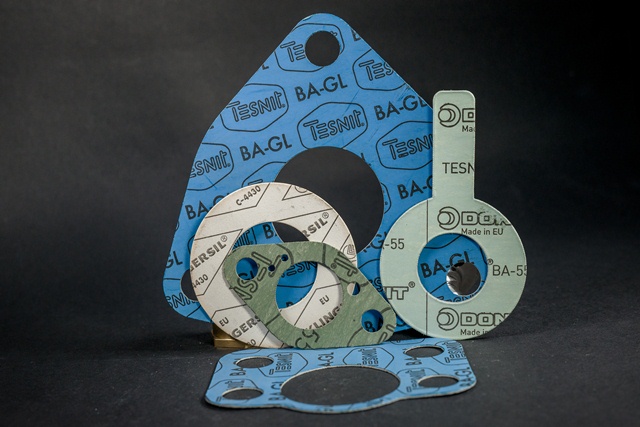
A lapostömítéseket a következő változatokban kínáljuk:
Lapostömítések a következő szabványok szerint:
Tömítés kiválasztása adott karimás kötéshez, DN méretek, geometria és nyomásosztály: Karimatömítések.
Karimák tömítése üzemanyag- és technológiai rendszerekben. Donit BA-202 üzemanyagokhoz, Grafilit gőzhöz, MICALIT kemencékhez.
Gőzkazánok, hőcserélők és fűtővíz-vezetékek tömítései. A Grafilit lemezek rendelkeznek DIN-DVGW, HTB, KTW, BAM és Germanischer Lloyd bizonylatokkal. A szükséges bizonylatot az adott lemezre vonatkozóan az ajánlatkéréskor megerősítjük.
Tömítések víz- és szennyvízrendszerekhez – EPDM és NBR gumi, valamint Donit Tesnit lemezek. Ágazati bizonylatok (DVGW, KTW) kiválasztott lemezekhez, az ügyfél kérésére.
PTFE-tömítések (Doniflon, Klinger) tömény savakhoz, lúgokhoz és oldószerekhez. Kiváló vegyszerállóság.
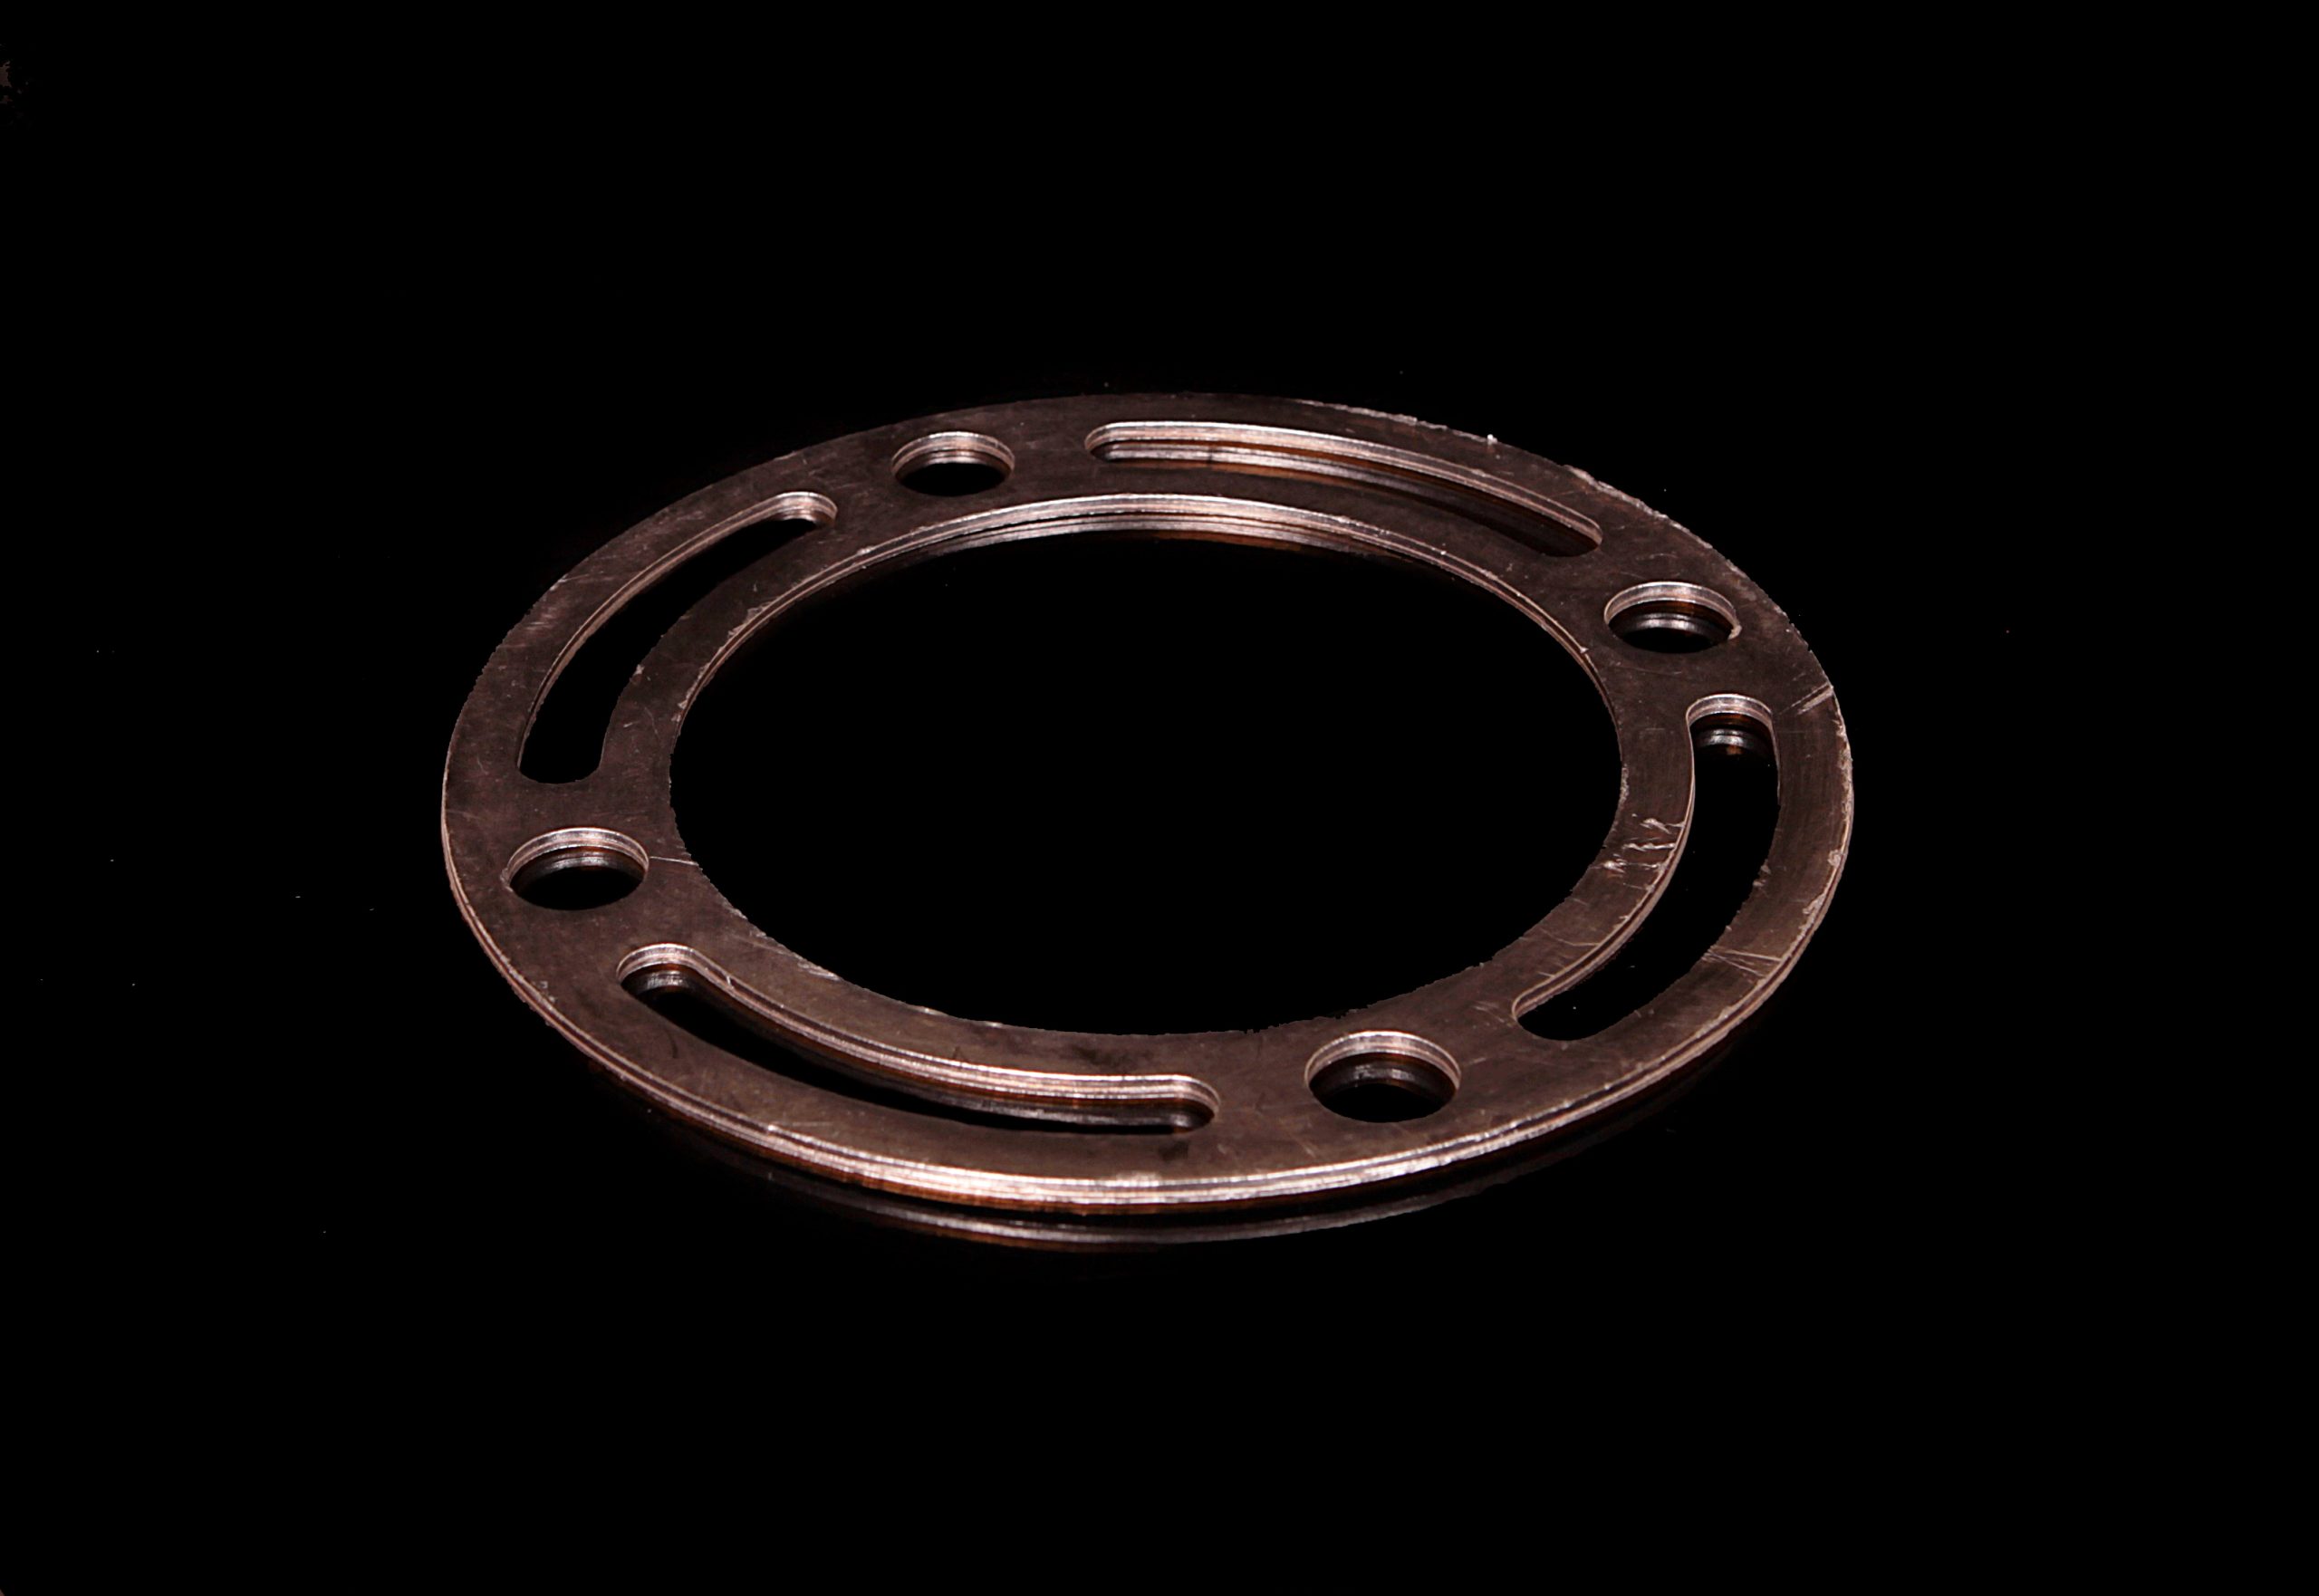
Anyagok, amelyekből az ANBI-TECH méretre készíti a lapostömítéseket. Az anyagcsaládok között szerepel a Donit Tesnit BA, a Gambit AF, a Doniflon, a Klinger és a Grafilit, köztük a BA-55, BA-AUTO, BA-R, BA-R300 és BA-R302.
Görgesse oldalra a táblázatot az összes oszlop megtekintéséhez.
| Lemez | Hőmérséklet | Nyomás |
|---|---|---|
| DONIFLON 2010 | -200 és +260°C között | max. 60 bar |
| DONIFLON 2020 | -200 és +260°C között | max. 80 bar |
| DONIFLON 2030 | -200 és +260°C között | max. 80 bar |
| Doniflon 900E | -200 és +260°C között | max. 200 bar |
| Gambit AF-1000 | 420°C | 12 bar |
| Gambit AF-200 | 350°C | 10 bar |
| Gambit AF-300 | 320°C | 10 bar |
| Gambit AF-OIL | 350°C | 10 bar |
| GRAFILIT SF | 550°C (levegő vagy oxidáló közeg), 700°C (redukáló vagy semleges közeg) | max. 80 bar |
| GRAFILIT SL | 550°C (levegő vagy oxidáló közeg), 700°C (redukáló vagy semleges közeg) | max. 100 bar |
| GRAFILIT SP | 550°C (levegő vagy oxidáló közeg), 700°C (redukáló vagy semleges közeg) | max. 200 bar |
| Donit Tesnit BA-202 | 180°C | 40 bar |
| Donit Tesnit BA-203 | 250°C | 50 bar |
| Donit Tesnit BA-50 | 280°C | 80 bar |
| Donit Tesnit BA-C | 200°C | 60 bar |
| Donit Tesnit BA-CF | 400°C | 100 bar |
| Donit Tesnit BA-GL | 440°C | 120 bar |
| Donit Tesnit BA-R | 400°C | 140 bar |
| Donit Tesnit BA-R300 | 550°C | |
| Donit Tesnit BA-R302 | 650°C | 500 bar |
| Donit Tesnit BA-U | 350°C | 100 bar |
Az adott alkalmazáshoz történő anyagválasztást a gyártás előtt megerősítjük.
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Hőmérséklet | °C | -200 és +260 között | |
| Nyomás | bar | max. 60 | |
| pH-tartomány | 0–14 | ||
| Sűrűség | DIN 28090-2 | g/cm3 | 1,5 |
| Összenyomhatóság | ASTM F36J | % | 35 |
| Vastagság-visszaalakulás | ASTM F36J | % | 40 |
| Szakítószilárdság | ASTM F152 | MPa | 14 |
| Maradó feszültség | Vizsgálati feltételek: 16 h, 30 MPa, 150 °C; DIN 52913 | MPa | 14 |
| Nitrogén-áteresztés | DIN 3535-6 | mg/(s·m) | <0,002 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Hőmérséklet | °C | -200 és +260 között | |
| Nyomás | bar | max. 80 | |
| pH-tartomány | 0–14 | ||
| Sűrűség | DIN 28090-2 | g/cm3 | 2,1 |
| Összenyomhatóság | ASTM F36J | % | 7 |
| Vastagság-visszaalakulás | ASTM F36J | % | 45 |
| Szakítószilárdság | ASTM F152 | MPa | 14 |
| Maradó feszültség | Vizsgálati feltételek: 16 h, 30 MPa, 150 °C; DIN 52913 | MPa | 13 |
| Nitrogén-áteresztés | DIN 3535-6 | mg/(s·m) | <0,002 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Hőmérséklet | °C | -200 és +260 között | |
| Nyomás | bar | max. 80 | |
| pH-tartomány | 0–14 | ||
| Sűrűség | DIN 28090-2 | g/cm3 | 3,0 |
| Összenyomhatóság | ASTM F36J | % | 6 |
| Vastagság-visszaalakulás | ASTM F36J | % | 40 |
| Szakítószilárdság | ASTM F152 | MPa | 10 |
| Maradó feszültség | Vizsgálati feltételek: 16 h, 30 MPa, 150 °C; DIN 52913 | MPa | 13 |
| Nitrogén-áteresztőképesség | DIN 3535-6 | mg/(s·m) | <0,002 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Minimális üzemi hőmérséklet | °C/°F | -200/-328 | |
| Maximális üzemi hőmérséklet | °C/°F | 260/500 | |
| Maximális nyomás | bar/psi | 200/2900 | |
| pH-tartomány | 0–14 | ||
| Sűrűség | DIN 28090-2 | g/cm3 | 0,8 |
| Összenyomhatóság | ASTM F36J | % | 55 |
| Vastagság-visszaalakulás | ASTM F36J | % | 12 |
| Szakítószilárdság | ASTM F152 | MPa | 32 |
| Maradó feszültség | Vizsgálati feltételek: 16 h, 30 MPa, 300 °C; DIN 52913 | MPa | 16 |
| Nitrogén-áteresztőképesség | DIN 3535-6 | mg/(s·m) | 0,002 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 9 |
| Visszarugózás | ASTM F36/J | % | 50 |
| Szakítószilárdság | Vizsgálati feltételek: 16 h, 300 °C, 50 MPa • 16 h, 175 °C, 50 MPa; DIN 52910 | MPa | 6 32 35 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5 h, 150 °C • ASTM B üzemanyag, 5 h, 23 °C • HNO 3 40%, 18 h, 23 °C • H 2 SO 4 65%, 48 h, 23 °C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 7 |
| Csúcshőmérséklet | °C/°F | 420 | |
| Tartós hőmérséklet – gőz esetén | °C/°F | 350 250 | |
| Nyomás | bar/psi | 12 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 10 |
| Visszarugózás | ASTM F36/J | % | 55 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Csúcshőmérséklet | °C/°F | 350 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 300 230 | |
| Nyomás | bar/psi | 10 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 11 |
| Visszarugózás | ASTM F36/J | % | 50 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 8 22 28 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 |
| Csúcshőmérséklet | °C/°F | 320 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 280 220 | |
| Nyomás | bar/psi | 10 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 10 |
| Visszarugózás | ASTM F36/J | % | 55 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 | MPa | 9 29 35 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 28090-2 ASTM F 146 | g(s*m)/cm3 % % % % | 2,0 6 6 |
| Csúcshőmérséklet | °C/°F | 350 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 300 230 | |
| Nyomás | bar/psi | 10 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Max. folyamatos üzemi hőmérséklet* • Levegő vagy oxidáló körülmények • Redukáló vagy semleges körülmények | °C/°F | 550/1022 700/1292 | |
| Min. folyamatos üzemi hőmérséklet* | °C/°F | -200/-328 | |
| Max. folyamatos üzemi nyomás* | bar/psi | 80/1160 | |
| Összenyomhatóság | ASTM F36 | % | 45 |
| Visszarugózás | ASTM F36 | % | 13 |
| Feszültségállóság | Vizsgálati feltételek: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Nitrogén-áteresztőképesség | Vizsgálati feltételek: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Hamutartalom a grafitban | DIN 51903 | % | <1 |
| Kloridtartalom | FSA NMG 202-02 | ppm | 20 |
| Fluoridtartalom | FSA NMG 203-02 | ppm | 20 |
| Grafit sűrűsége | DIN 28090-2 | g/cm 3 | 1,0 |
| Összenyomási modulus • szobahőmérsékleten: EKSW • emelt hőmérsékleten: EWSW/300°C | DIN 28090-2 | % | 41 0,9 |
| Kúszási visszarugózás százalékban • szobahőmérsékleten: EKRW • emelt hőmérsékleten: EWRW | DIN 28090-2 | % | 5,0 4,0 |
| Visszarugózás R | DIN 28090-2 | mm | 0,088 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Max. folyamatos üzemi hőmérséklet* • Levegő vagy oxidáló körülmények • Redukáló vagy semleges körülmények | °C/°F | 550/1022 700/1292 | |
| Min. folyamatos üzemi hőmérséklet* | °C/°F | -200/-328 | |
| Max. folyamatos üzemi nyomás* | bar/psi | 100/1450 | |
| Összenyomhatóság | ASTM F36A | % | 42 |
| Visszarugózás | ASTM F36A | % | 15 |
| Feszültségállóság | Vizsgálati feltételek: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Nitrogén-áteresztőképesség | Vizsgálati feltételek: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Hamutartalom a grafitban | DIN 51903 | % | <1 |
| Kloridtartalom | FSA NMG 202 | ppm | 20 |
| Fluoridtartalom | FSA NMG 203 | ppm | 20 |
| Grafit sűrűsége | DIN 28090-2 | g/cm 3 | 1,0 |
| Összenyomási modulus • szobahőmérsékleten: EKSW • emelt hőmérsékleten: EWSW/300°C | DIN 28090-2 | % | 38 1,2 |
| Kúszási visszarugózás százalékban • szobahőmérsékleten: EKRW • emelt hőmérsékleten: EWRW | DIN 28090-2 | % | 4,3 3,6 |
| Visszarugózás R | DIN 28090-2 | mm | 0,080 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Max. folyamatos üzemi hőmérséklet* • Levegő vagy oxidáló körülmények • Redukáló vagy semleges körülmények | °C/°F | 550/1022 700/1292 | |
| Min. folyamatos üzemi hőmérséklet* | °C/°F | -200/-328 | |
| Max. folyamatos üzemi nyomás* | bar/psi | 200/2900 | |
| Összenyomhatóság | ASTM F36 | % | 35 |
| Visszarugózás | ASTM F36 | % | 17 |
| Feszültségállóság | Vizsgálati feltételek: 16h, 300°C; DIN 52913 | N/mm 2 | 49 |
| Nitrogén-áteresztőképesség | Vizsgálati feltételek: 40 bar, RT; DIN 3535/6 | mg(s*m) | 0,05 |
| Hamutartalom a grafitban | DIN 51903 | % | <1 |
| Kloridtartalom | FSA NMG 202-02 | ppm | 20 |
| Fluoridtartalom | FSA NMG 203-02 | ppm | 20 |
| Grafit sűrűsége | DIN 28090-2 | g/cm 3 | 1,0 |
| Összenyomási modulus • szobahőmérsékleten: EKSW • emelt hőmérsékleten: EWSW/300°C | DIN 28090-2 | % | 34 1,2 |
| Kúszási visszarugózás százalékban • szobahőmérsékleten: EKRW • emelt hőmérsékleten: EWRW | DIN 28090-2 | % | 4,2 3,3 |
| Visszarugózás R | DIN 28090-2 | mm | 0,086 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 8 |
| Visszarugózás | ASTM F36/J | % | 50 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 7 20 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 10 10 |
| Csúcshőmérséklet | °C/°F | 180/356 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 140/284 120/248 | |
| Nyomás | bar/psi | 40/580 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 10 |
| Visszarugózás | ASTM F36/J | % | 60 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 8 / 25 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,08 8 10 |
| Csúcshőmérséklet | °C/°F | 250/482 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 200/392 160/320 | |
| Nyomás | bar/psi | 50/725 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 9 |
| Visszarugózás | ASTM F36/J | % | 55 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 11 25 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,07 8 10 |
| Csúcshőmérséklet | °C/°F | 280/536 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 220/428 180/356 | |
| Nyomás | bar/psi | 80/1160 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 8 |
| Visszarugózás | ASTM F36/J | % | 45 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 10 25 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,06 10 8 |
| Csúcshőmérséklet | °C/°F | 200/392 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 150/302 | |
| Nyomás | bar/psi | 60/870 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 9 |
| Visszarugózás | ASTM F36/J | % | 60 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 12 30 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,095 5 |
| Csúcshőmérséklet | °C/°F | 400/752 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 300/572 280/536 | |
| Nyomás | bar/psi | 100/1450 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 7 |
| Visszarugózás | ASTM F36/J | % | 55 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 11 38 33 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 0,03 3 5 |
| Csúcshőmérséklet | °C/°F | 440/824 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 350/662 250/482 | |
| Nyomás | bar/psi | 120/1740 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 8 |
| Visszarugózás | ASTM F36/J | % | 55 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 17 25 30 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 8 |
| Csúcshőmérséklet | °C/°F | 400/752 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 350/662 – | |
| Nyomás | bar/psi | 140/2030 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 10 |
| Visszarugózás | ASTM F36/J | % | 40 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 40 60 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Csúcshőmérséklet | °C/°F | 550/1022 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 450/842 | |
| Nyomás | bar/psi |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 8 |
| Visszarugózás | ASTM F36/J | % | 45 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 45 48 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m) % % % % | 5 |
| Csúcshőmérséklet | °C/°F | 650/1202 | |
| Tartós hőmérséklet – gőzzel | °C/°F | 600/1112 | |
| Nyomás | bar | 500 |
| Tulajdonság | Vizsgálati módszer | Mértékegység | Specifikáció |
|---|---|---|---|
| Összenyomhatóság | ASTM F36/J | % | 11 |
| Visszarugózás | ASTM F36/J | % | 60 |
| Szakítószilárdság | Vizsgálati feltételek: 16h, 300°C, 50MPa • 16h, 175°C, 50MPa; DIN 52910 DIN 52913 | MPa | 10 27 23 |
| Fajlagos szivárgási áram a következő szerint: | Vizsgálati feltételek: IRM 903 olaj, 5h, 150°C • ASTM B üzemanyag, 5h, 23°C • HNO 3 40%, 18h, 23°C • H 2 SO 4 65%, 48h, 23°C; DIN 3535/6 ASTM F 146 | mg(s*m)% % % % | 0,05 2 5 |
| Csúcshőmérséklet | °C/°F | 350/662 | |
| Tartós üzemi hőmérséklet – gőzzel | °C/°F | 250/482 200/392 | |
| Nyomás | bar/psi | 100/1450 |
A lapostömítések vágására specializálódtunk:
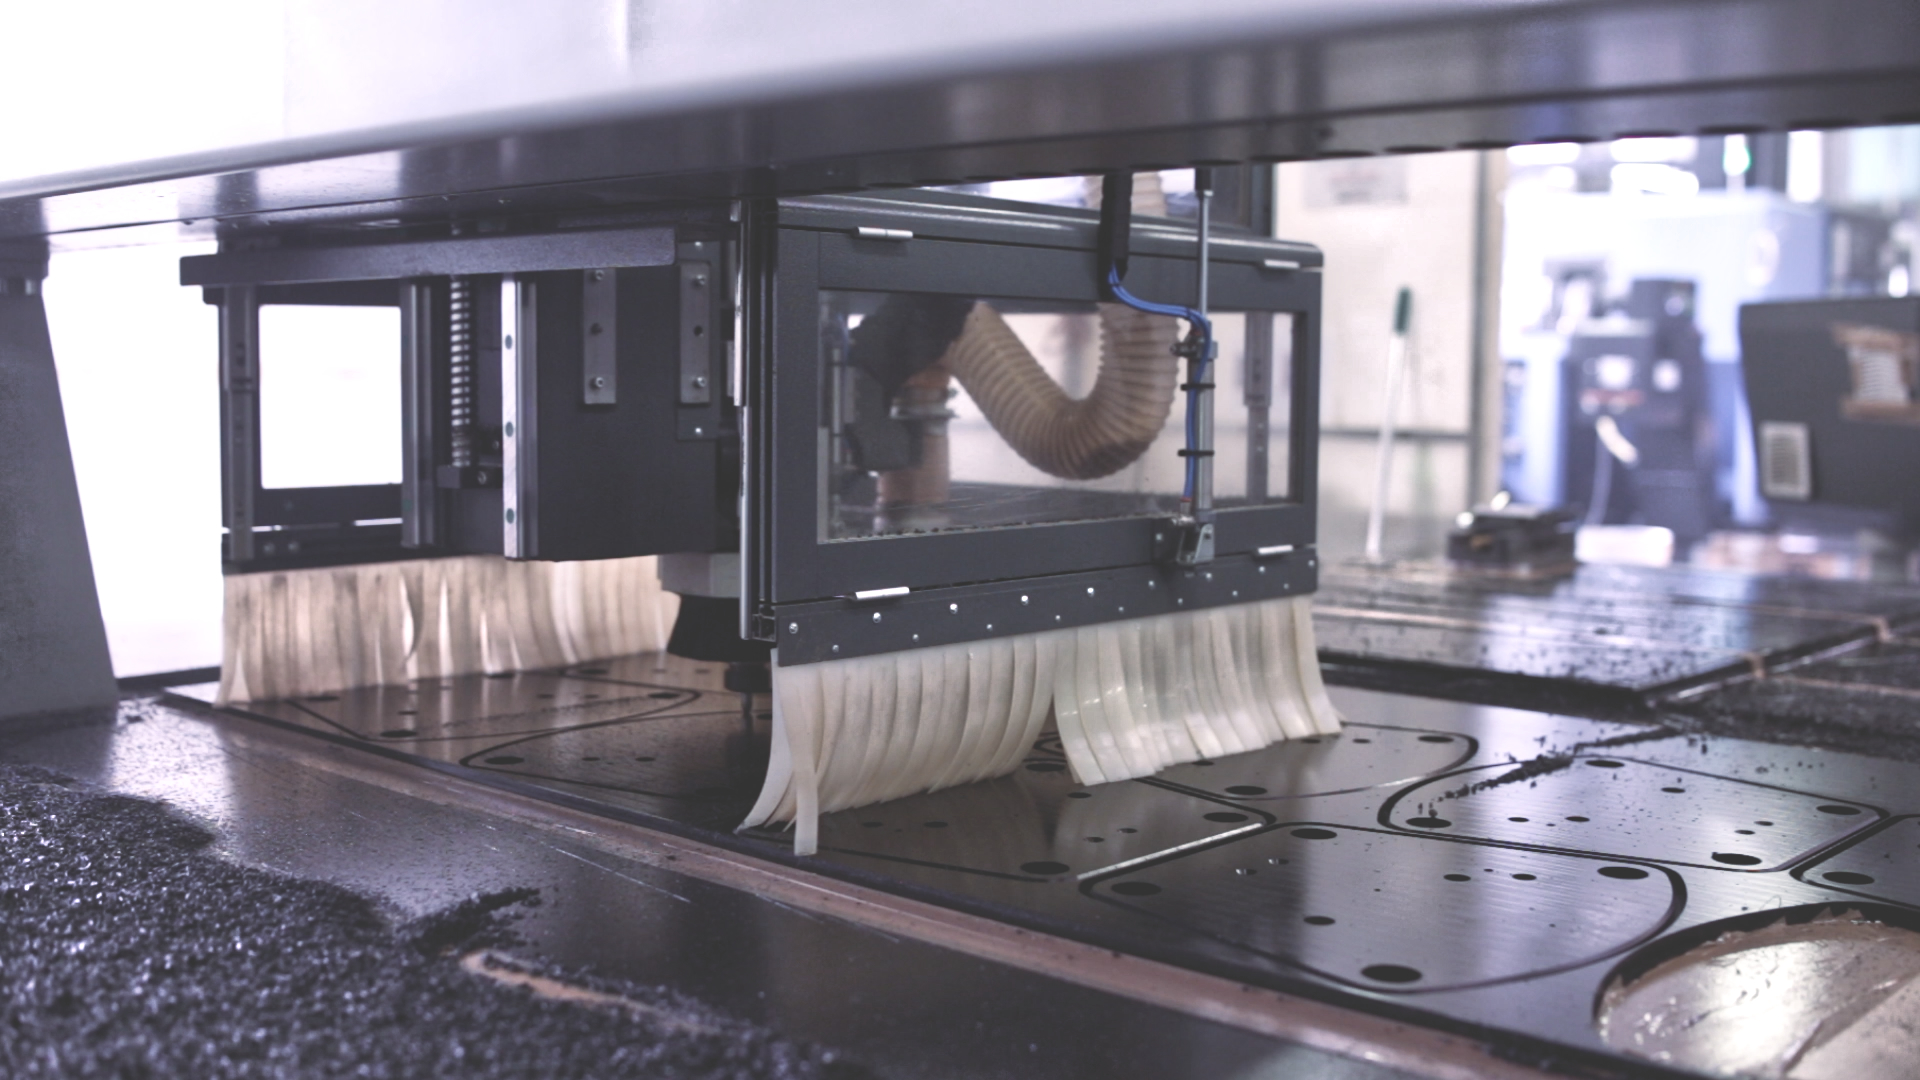
DXF/STEP rajz vagy specifikáció (DN, PN, anyag, hőmérséklet, közeg) beküldése után árajánlatot adunk a méretre készülő tömítésekre.
ANBI-TECH Sp. z o.o., Olewin 50A, 32-300 Olkusz. Telefon: +48 32 788 70 10. E-mail: anbi@anbi-tech.pl.
Az anyagválasztás a közegtől, a hőmérséklettől, a nyomástól, a kötés típusától és az alkalmazás követelményeitől függ. Ebben segít a tömítésválasztási útmutató.
A bizonylatok az adott lemeztől függnek. A GRAFILIT esetében DIN-DVGW, HTB, KTW, BAM és Germanischer Lloyd bizonylatok érhetők el. A bizonylatok elérhetősége a kiválasztott GRAFILIT lemeztől függ.
A maximális hőmérséklet a lemez típusától és az üzemi körülményektől függ. Az egyes lemezek hőmérséklet- és nyomástartományait a paramétertáblázatban tüntetjük fel.
Közzétesszük a kapott referenciákat, valamint cégünk Google Térkép-profiljáról származó értékeléseket. A magyar változatok a lengyel eredeti szövegek hű fordításai.
Teljes meggyőződéssel ajánlom az Anbi-Tech céget mint megbízható és professzionális partnert a mechanikai megmunkálás és a gyógyszeripari alkatrészgyártás területén. Ez már a harmadik cég, ahol örömmel dolgozom együtt az Anbi-Tech csapatával, és az együttműködés minden alkalommal a legmagasabb színvonalon zajlik.
A gyógyszeripar rendkívül igényes ágazat – nemcsak a kivitelezés pontossága számít, hanem a határidők betartása, az anyagok minősége és az ügyfél igényeinek teljes megértése is. Az Anbi-Tech többször bebizonyította, hogy kiválóan megállja a helyét ebben a környezetben. A cég többek között formátumalkatrészeket, pótalkatrészeket, töltőtűket, szállítócsigákat, por- és folyadékadagoló elemeket, valamint számos más gyártási komponenst készített számunkra.
Különös elismerést érdemel az alkatrészek kidolgozásának minősége – legyen szó 316L és 304 jelű saválló acélról vagy olyan műanyagokról, mint a POM, a poliuretán vagy a polikarbonát. Az elemek rendkívül gondos kivitelezéssel, nagy pontossággal és a részletekre fordított figyelemmel készülnek, ami ágazatunkban kulcsfontosságú.
Az Anbi-Tech számos alkalommal szó szerint „kihúzott minket a csávából” vészhelyzetekben, amikor számított az idő, a gyors reagálás és az ügyféllel szembeni rugalmas hozzáállás. A cég nagy erőssége a modern géppark, amely a legmagasabb kivitelezési minőség megtartása mellett még a nagyon igényes projektek megvalósítását is lehetővé teszi.
Ugyanilyen fontosak az emberek – a cég munkatársai mindig teljes elkötelezettségről tesznek tanúbizonyságot, és készek az együttműködésre, valamint a műszaki támogatásra. Érezhető a hatalmas tapasztalat, a professzionalizmus és az ügyféllel szembeni partneri hozzáállás.
A gyógyszeriparban a „papír”, vagyis a tanúsítványok is fontosak – ezeket soha nem kifogásolták sem az ügyfél-, sem a hatósági auditok során (pl. GIF)
Az Anbi-Tech céggel való együttműködést határozottan ajánlom minden olyan vállalatnak, amely bevált, megbízható és minőségi munkát végző műszaki partnert keres.
Dariusz Stachowicz, senior karbantartási vezető, Polfa Warszawa S.A.
Nagyon jól sikerült az együttműködés az Anbi-Tech céggel egy palackozóüzem új gyártósorának kialakításakor. A palackminta és a régi sor elemei alapján mérnökük SolidWorksben elkészítette az új formátumalkatrészek tervét és dokumentációját. Az Anbi-Tech ezután többek között csigákat, csillagkerekeket, menesztőket, orientálókat, palackforgatókat és adagolóelemeket gyártott.
Nagy pluszpont az átfogó megközelítésért – az elemzéstől és a tervezéstől a kész elemek legyártásáig. Érezhető a nagy műszaki tapasztalat, a precizitás és a nem szokványos problémák megoldásának képessége. Ajánlom.
Bartłomiej Ć, specialista, ORLEN
Az Anbi-Tech céggel működünk együtt projektjeink alkatrészeinek és műszaki elemeinek gyártásában. Elsősorban a kivitelezés minősége, a határidők betartása és a kiváló kommunikáció miatt becsüljük őket. Nem szokványos feladatoknál tanácsot tudnak adni és megoldást találnak, ahelyett hogy csupán legyártanák az alkatrészt a rajz alapján. Megbízható, ajánlható partner.
Marek P., gyártásvezető, Triccor
Megbízható cég hatalmas tapasztalattal! Acélból, alumíniumból és speciális műanyagokból, például POM-ból és PTFE-ből készítenek alkatrészeket. Minden szolgáltatást – legyen az esztergálás, marás vagy CNC-vágás – tökéletesen, a legapróbb részletekre is ügyelve végeznek el. Kiváló kommunikáció, szakszerű tanácsadás és mindig határidőre teljesített megrendelések. Teljes meggyőződéssel ajánlom mindenkinek, akinek megbízható komponensekre van szüksége.
Damian Lab
Az árajánlathoz küldjön PDF- vagy DXF-rajzot, illetve méretekkel ellátott STEP-modellt. Adja meg az anyagot, a darabszámot és a minőségi követelményeket. Egy méretek nélküli fénykép alapján nem lehet megbízható árajánlatot készíteni.
Ha a projekt több műveletet foglal magában, egyeztetjük a megmunkálás, az ellenőrzés, a szerelés és a partnereinknél végzett folyamatok körét.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
Közösségi adószám: PL6372190715

anbi@anbi-tech.pl