Îndoim tablă din oțel, oțel inoxidabil, aluminiu și tablă zincată pe o presă abkant AMADA cu 7 axe. Trimiteți un fișier DXF sau STEP pentru a primi oferta de preț și confirmarea fezabilității.
La ANBI-TECH realizăm îndoirea CNC a tablei în hala din Olkusz încă din 2008. Presa noastră abkant AMADA HFE-M2-5012 EVO prelucrează piese cu lungimea de până la 1000 mm și grosimea tablei de până la 8 mm. Specializare: componente de precizie mici și medii, nu de gabarit mare.
Lucrăm pentru industrii care cer repetabilitate dimensională: industria auto, electronică, construcția de utilaje, energetică, industria alimentară. Prototipurile le realizăm în primul rând pentru proiecte care duc la producție de serie. Controlul calității îl desfășurăm conform ISO 9001:2015, iar raportul de măsurare îl pregătim după stabilirea conținutului documentației.
Oferta de preț o pregătim pe baza unui desen DXF sau a unui model STEP. Pentru piesele care combină îndoirea cu strunjirea CNC și frezarea CNC realizăm întregul traseu de producție într-o singură hală – fără coordonare între subcontractanți.
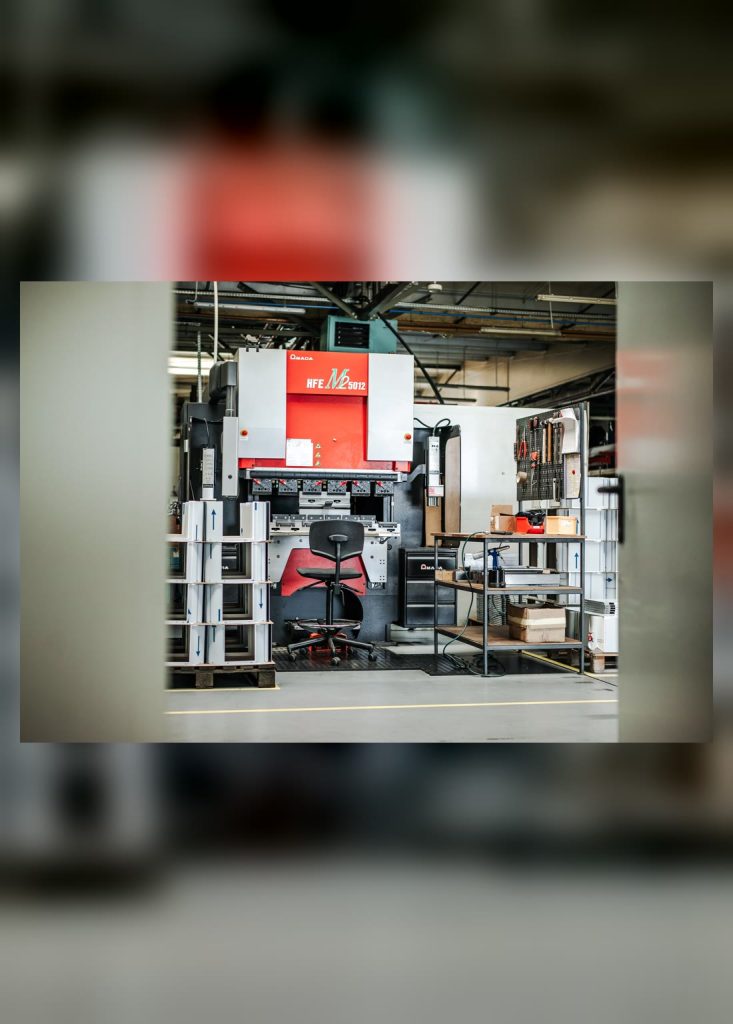
În hala noastră din Olkusz funcționează presa abkant AMADA HFE-M2-5012 EVO – o mașină CNC cu 7 axe și funcția ECO-Inventer:
Adaosul de îndoire și corecția revenirii elastice le stabilim în program pentru un anumit material, grosime, rază și geometrie. Sistemul de comandă execută pozițiile programate, iar operatorul verifică rezultatul și introduce corecțiile necesare.
Îndoim 5 grupe de materiale, cu parametri de prelucrare aleși corespunzător:
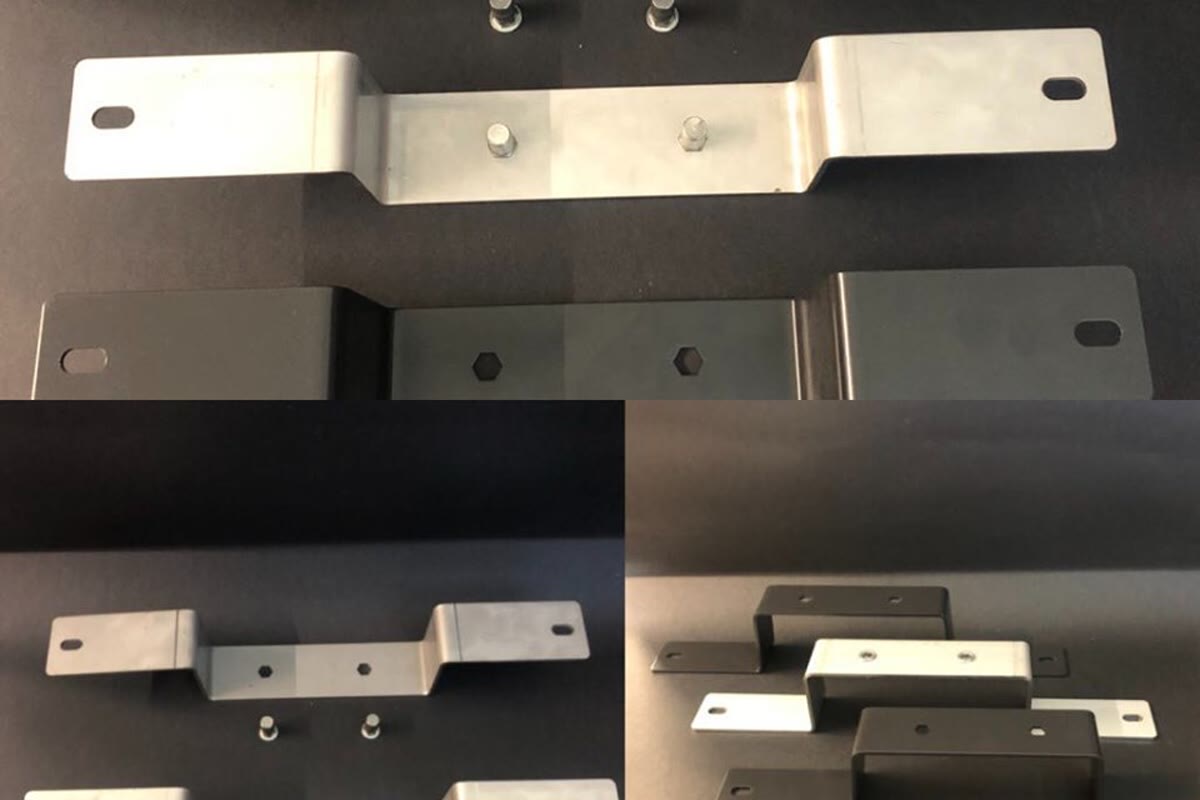
Industria auto – console de montaj ale componentelor, carcase pentru elemente de electronică de bord, table structurale pentru caroserii de prototip, suporturi pentru senzori. Toleranțele le stabilim pe baza desenului, PPAP la cerere.
Electronică și automatizări – carcase pentru dulapuri de comandă, șasiuri pentru aparate de măsură, panouri frontale, table de montaj PCB, protecții pentru cabluri. Materiale: oțel zincat, oțel inoxidabil și aluminiu.
Construcția de utilaje – protecții pentru elementele mobile (conforme cu norma EN ISO 14120), carcase de motoare, capace de service, canale pentru ghidarea fluidelor, table structurale pentru cadre. Material: S235JR / S355J2 până la 8 mm.
Echipamente industriale – carcase pentru mașini de ambalat, panouri pentru linii de producție, protecții de siguranță, corpuri pentru aparatură de control și măsură. Le combinăm cu strunjirea CNC a bucșelor de montaj și frezarea CNC a orificiilor de precizie.
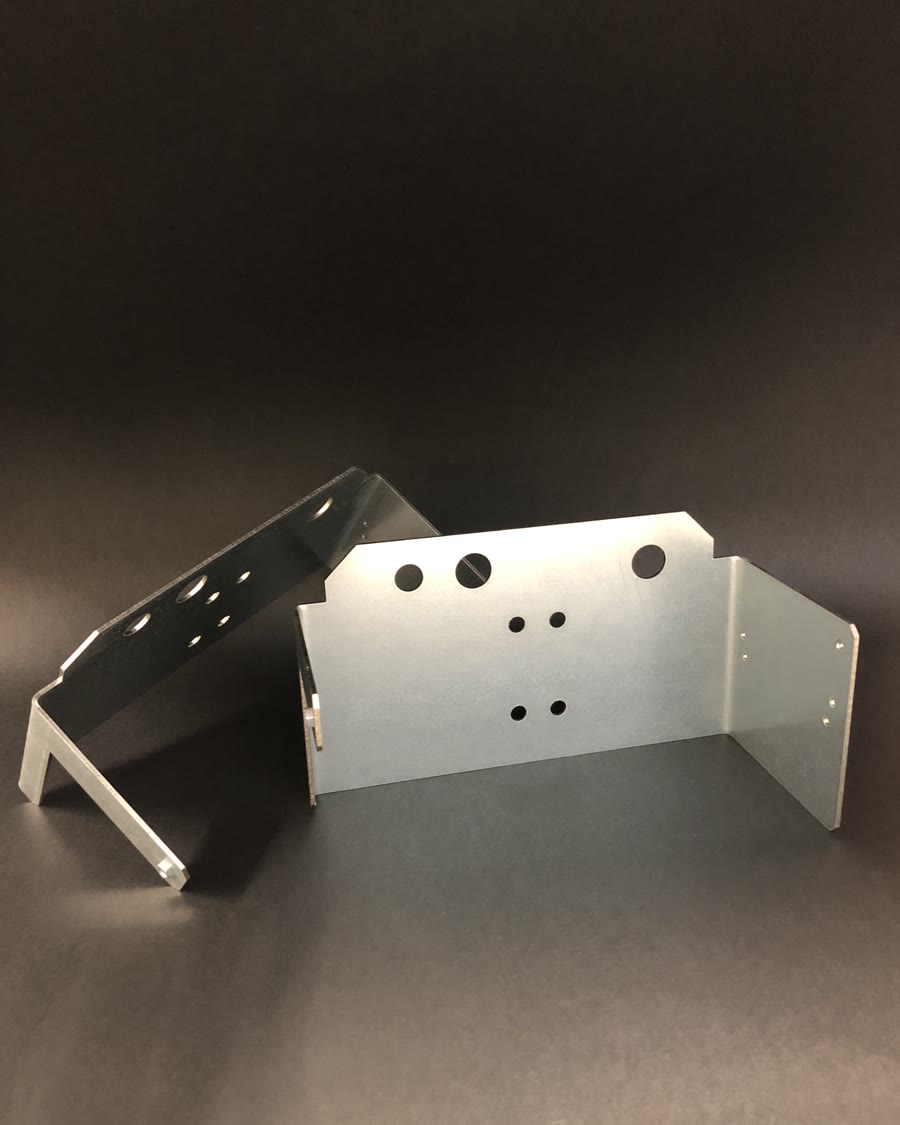
Aplicațiilor descrise mai sus li se adaugă două grupe industriale:
O parte din piese se realizează într-un ciclu mixt: tăierea conturului, frezarea orificiilor de montaj și îndoirea la dimensiunile finale. Întregul ciclu îl realizăm într-o singură hală din Olkusz.
Vedeți proiectelePresa abkant AMADA HFE-M2-5012 EVO funcționează în hala noastră din 2019. Este o mașină cu șapte axe, cu forță de 50 de tone, lungime de îndoire de până la 1000 mm și grosimea tablei de până la 8 mm, cu sistemul energoeficient ECO-Inventer. Raportul de măsurare îl punem la dispoziția clientului la cerere.
Vedeți parcul de utilaje
Scule – poansonul și matrița le alegem în funcție de tipul tablei, grosimea ei și raza de îndoire necesară. Lățimea matriței determină forța de îndoire, raza interioară și lungimea desfășurată a piesei.
Optimizarea procesului – succesiunea îndoirilor o planificăm în etapa de pregătire a programului, împreună cu alegerea sculelor. Pentru producția de serie păstrăm programele în bibliotecă – loturile următoare pornesc de la calibrare, fără programare de la zero.
Controlul calității – domeniul FAI, al controlului dimensional și al protocoalelor de măsurare îl stabilim pentru fiecare comandă în parte. Producția o desfășurăm în sistemul de management al calității ISO 9001:2015.
Trimiteți desenul DXF sau modelul STEP – vom calcula materialul, timpul de lucru al presei și costul unitar. Vom verifica dacă piesa poate fi executată pe presa noastră și vă vom sugera cum să o optimizați pentru îndoire.
Prototipurile le realizăm în primul rând pentru proiecte care duc la producție de serie. Lucrăm în sistemul ISO 9001:2015, iar domeniul protocolului de control dimensional și al documentației de completitudine îl stabilim pentru fiecare comandă în parte. Adresa: Olewin 50A, 32-300 Olkusz (Voievodatul Polonia Mică).
Vedeți și tăiere CNC și frezare CNC.
Îndoirea CNC este formarea tablei pe o presă abkant, în care poansonul (scula superioară) apasă foaia de tablă în matriță (scula inferioară) sub un unghi controlat cu precizie. Comanda numerică gestionează poziția poansonului, a riglei din spate (backgauge) și succesiunea îndoirilor – operatorul pregătește programul, iar mașina menține unghiul pieselor succesive în toleranța convenită.
Procesul diferă de tăiere sau frezare prin faptul că materialul nu este îndepărtat, ci remodelat. Tabla rămâne dintr-o bucată, iar de-a lungul liniei de îndoire se formează o muchie cu rază interioară controlată și unghi precis.
Presa abkant din parcul de utilaje ANBI-TECH are șapte axe comandate, care susțin poziționarea traversei și a opritoarelor. Sistemul facilitează reglarea precisă a liniei de îndoire, a înălțimii și a poziției opritoarelor la piese simple, asimetrice și cu îndoiri multiple.
Comanda setează automat pozițiile programate ale axelor, în timp ce operatorul manipulează, rotește și repoziționează piesa între îndoirile succesive și controlează rezultatul procesului.
După eliberarea presiunii, fiecare material „revine” parțial la geometria anterioară. Acest fenomen se numește revenire elastică (springback). Valoarea depinde de material, de grosimea tablei și de raza de îndoire.
Al doilea parametru – adaosul de îndoire (bend allowance) – este lungimea desfășurată a tablei necesară pentru ca, după îndoire, piesa să aibă dimensiunile exterioare proiectate. Rezultă din faptul că axa neutră a tablei nu se află exact la jumătatea grosimii.
Adaosul de îndoire și corecția revenirii elastice sunt stabilite în program de tehnolog, pe baza tipului și grosimii materialului, a razei și a rezultatului îndoirii de probă. Comanda execută pozițiile programate, iar operatorul verifică rezultatul și introduce corecțiile necesare.
Raza de îndoire depinde de ductilitatea materialului. Cu cât materialul este mai puțin ductil (oțel mai dur, aliaj de înaltă rezistență), cu atât raza minimă este mai mare, pentru a evita apariția fisurilor pe partea întinsă. Valori standard pentru cele mai des îndoite materiale (r = raza interioară, t = grosimea tablei):
Grosimea maximă a tablei este de 8 mm. Fezabilitatea îndoirii depinde de material, geometrie, lungimea îndoirii și de operația necesară.
| Material | Tipuri uzuale | Raza min. de îndoire |
|---|---|---|
| Oțel carbon de construcție | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Oțel inoxidabil austenitic | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Aluminiu | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Tablă zincată | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Cupru / alamă | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Pentru piesele care necesită o rază mai mică (de ex. r < 0,5×t la oțelul inoxidabil), este posibilă îndoirea cu rază redusă, dar crește riscul de fisurare pe partea întinsă. În acest caz solicităm o consultare tehnologică prealabilă și realizarea unei piese de probă.
Nu există o toleranță de îndoire unică, valabilă pentru fiecare piesă. Precizia unghiului și a lungimii aripii depinde de tipul și grosimea tablei, de lățimea matriței, de lungimea muchiei îndoite și de distanța dintre îndoire și margine. De aceea stabilim toleranța pentru un desen concret, nu o singură valoare pentru toate comenzile.
Cum pregătiți cererea de ofertă: cel mai mult timp se economisește dacă indicați pe desen ce dimensiuni sunt critice și ce abatere unghiulară este admisă. La piesele cu unghi strâns sau cu îndoire aproape de margine efectuăm o îndoire de probă și corectăm programul înainte de lansarea seriei.
Cele două tehnologii sunt adesea confundate, dar dau rezultate diferite:
În practică: piesă cu 4–6 îndoiri sub unghiuri diferite și toleranță dimensională strânsă – presă abkant. Carcasă plată de 600×400 mm cu patru margini îndoite pe contur – mașină de pliat.
Majoritatea pieselor pe care le îndoim trec mai întâi prin alte procese în fabrica noastră:
Realizarea întregului traseu într-o singură fabrică scurtează ciclul de producție și elimină coordonarea între mai mulți subcontractanți. Fiecare etapă este însoțită de aceeași documentație de control și este acoperită de sistemul ISO 9001:2015.
Prețurile îndoirii se stabilesc după unul dintre următoarele trei modele:
Costul unitar în serii este influențat de tipul și grosimea tablei, numărul de îndoiri, timpul de reglare (alegerea poansonului și a matriței), cantitatea de piese și cerința de control dimensional. Întocmim oferta de preț pentru fiecare comandă în parte pe baza desenului DXF/STEP.
Lungimea desfășurată se calculează cu bend allowance (adaosul de îndoire). Cea mai simplă formulă pentru un unghi de 90°:
L = A + B + BA, unde A și B sunt lungimile ambelor aripi (măsurate până la muchia interioară), iar BA este bend allowance.
Bend allowance depinde de grosimea tablei (t), raza interioară (R) și factorul K (de obicei 0,33–0,5):
BA = (π/180) × unghi × (R + K × t)
În practică, adaosul de îndoire îl stabilim în program pentru un anumit material, grosime, rază și geometrie. Dacă clientul trimite desfășurata din propriul program CAD, o verificăm înainte de începerea prelucrării și semnalăm eventualele neconcordanțe.
Sunt două metode diferite de calcul al lungimii desfășurate a tablei. Alegerea depinde de faptul dacă proiectantul cotează piesele din exterior sau din interior.
Ambele metode conduc la aceeași lungime desfășurată, dar necesită stabilirea în prealabil a sistemului de cotare în CAD. La primirea unui fișier DXF întrebăm întotdeauna clientul ce standard a folosit.
Da, îndoim tablă zincată, dar rezultatul depinde de tipul și grosimea tablei, de felul și starea stratului, de raza de îndoire, de direcția de laminare și de sculele alese.
Riscul de fisurare a stratului sau de apariție a urmelor îl evaluăm pentru fiecare piesă în parte. Dacă este necesar, efectuăm o probă și stabilim de comun acord o protecție suplimentară a muchiilor după îndoire.
În parcul nostru de scule avem:
Alegerea poansonului și a matriței pentru o piesă anume o stabilim în etapa de pregătire a programului, împreună cu succesiunea îndoirilor.
Da, dar acestea necesită o verificare geometrică. Riscul de deformare a orificiului depinde de diametrul acestuia, de distanța față de linia de îndoire, de rază, de tipul și grosimea tablei și de direcția de laminare.
Înainte de tăierea cu laser sau de frezarea orificiilor, verificăm distanțele în desfășurata din DXF sau STEP. Dacă geometria este la limită, sugerăm mutarea orificiului sau realizarea lui după îndoire, în funcție de precizia de poziționare cerută.
Termenele depind de trei factori: cantitatea de piese, disponibilitatea materialului în stoc și coada de producție din ziua preluării comenzii.
Pentru comenzile urgente stabilim prioritatea în producție – termenul îl comunicăm întotdeauna concret, împreună cu oferta de preț, nu estimativ.
Pentru industria auto oferim un domeniu extins de documentație, stabilit la cererea de ofertă:
Lucrăm în sistemul ISO 9001:2015. Nu deținem certificarea IATF 16949 și nu asigurăm livrări tier-1 către OEM care necesită această certificare. Cerințele de calitate și de documentație pentru un proiect auto le stabilim individual.
Raza minimă de îndoire (r) depinde de ductilitatea materialului și de grosime (t). Cu cât materialul este mai puțin ductil, cu atât raza minimă este mai mare.
Pentru piesele cu o rază mai mică (sub standard) efectuăm o îndoire de probă – documentăm eventualele fisuri înainte de seria completă.
Pe presa abkant, poansonul apasă tabla în matriță și astfel se formează îndoirea. La îndoirea în aer rămâne un joc între poanson și matriță, iar unghiul rezultă din adâncimea de pătrundere a poansonului, astfel că cu o singură sculă se obțin unghiuri diferite. La îndoirea cu apăsare pe fundul matriței (bottoming), tabla umple matrița fără joc, iar poansonul și matrița trebuie să se potrivească exact între ele, de aceea fiecare unghi necesită un set separat de scule.
Publicăm referințele primite și recenziile din profilul companiei pe Google Maps. Le redăm fidel, fără modificări de conținut.
Pot recomanda cu toată convingerea compania Anbi-Tech ca partener solid și profesionist în domeniul prelucrărilor mecanice și al execuției de piese pentru industria farmaceutică. Este deja a treia companie în care am plăcerea să colaborez cu Anbi-Tech și de fiecare dată colaborarea se desfășoară la cel mai înalt nivel.
Industria farmaceutică este extrem de exigentă – contează nu doar precizia execuției, ci și respectarea termenelor, calitatea materialelor și înțelegerea deplină a nevoilor clientului. Anbi-Tech a demonstrat în repetate rânduri că se descurcă excelent în acest mediu. Compania a executat pentru noi, printre altele, piese de format, piese de schimb, ace de umplere, melci de transport, elemente pentru dozarea pulberilor și a lichidelor, precum și multe alte componente de producție.
O apreciere deosebită merită calitatea execuției pieselor – atât din oțel inoxidabil 316L și 304, cât și din materiale plastice precum POM, poliuretan sau policarbonat. Piesele sunt executate foarte solid, cu mare precizie și atenție la detalii, ceea ce în domeniul nostru are o importanță esențială.
De multe ori Anbi-Tech pur și simplu ne-a „salvat pielea” în situații de urgență, când contau timpul, reacția rapidă și abordarea flexibilă față de client. Un mare atu al companiei este parcul de utilaje modern, care permite realizarea chiar și a unor proiecte foarte solicitante, cu menținerea celei mai înalte calități a execuției.
La fel de importanți sunt oamenii – personalul companiei dă dovadă întotdeauna de implicare deplină, de disponibilitate pentru colaborare și de sprijin tehnic. Se văd experiența vastă, profesionalismul și abordarea de partener față de client.
În industria farmaceutică contează și „hârtiile”, adică certificatele – acestea nu au fost niciodată contestate în cadrul auditurilor, fie ale clienților, fie ale autorităților (de ex. GIF)
Recomand cu încredere colaborarea cu Anbi-Tech tuturor companiilor care caută un partener tehnic verificat, serios și orientat spre calitate.
Dariusz Stachowicz, Manager senior, Departamentul Mentenanță, Polfa Warszawa S.A.
O colaborare foarte bună cu Anbi-Tech la realizarea unei noi linii de producție pentru o fabrică de îmbuteliere. Pe baza mostrei de sticlă și a elementelor de pe vechea linie, inginerul lor a pregătit în SolidWorks proiectul și documentația noilor piese de format. Ulterior, Anbi-Tech a executat, printre altele, melci, stele, elemente de antrenare, orientatoare, dispozitive de rotire și elemente de alimentare.
Un mare plus pentru abordarea integrată – de la analiză și proiect până la execuția pieselor finite. Se vede o experiență tehnică vastă, precizie și capacitatea de a rezolva probleme nestandard. Recomand.
Bartłomiej Ć, Specialist, ORLEN
Colaborăm cu Anbi-Tech la executarea pieselor și a elementelor tehnice pentru proiectele noastre. Îi apreciem în primul rând pentru calitatea execuției, respectarea termenelor și comunicarea foarte bună. În cazul solicitărilor nestandard știu să ne consilieze și să găsească o soluție, în loc să execute doar piesa conform desenului. Un partener solid, pe care îl recomand cu încredere.
Marek P., Șef producție, Triccor
O firmă solidă, cu o experiență vastă! Execută piese din oțel, aluminiu și materiale plastice speciale precum POM și PTFE. Fiecare serviciu – fie că este vorba de strunjire, frezare sau tăiere CNC – este executat perfect, cu atenție la cele mai mici detalii. Comunicare excelentă, consultanță de specialitate și livrare mereu la termen. Recomand cu toată convingerea oricui are nevoie de componente fiabile.
Damian Lab
Pentru o ofertă de preț, trimiteți un desen PDF sau DXF ori un model STEP cu dimensiuni. Indicați materialul, numărul de bucăți și cerințele de calitate. O simplă fotografie a piesei, fără dimensiuni, nu permite pregătirea unei oferte de preț fiabile.
Dacă proiectul combină mai multe operații, stabilim împreună domeniul prelucrării, al controlului, al asamblării și al proceselor realizate la parteneri.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
Cod TVA: PL6372190715

anbi@anbi-tech.pl
