Forgásszimmetrikus elemeket esztergálunk fémekből és műszaki műanyagokból CNC-esztergákon és esztergaautomatákon. Megmunkáljuk a saját vagy a megrendelő által rendelkezésre bocsátott anyagot sorozatgyártás keretében. Sorozatgyártást előkészítő próbasorozatokat is kivitelezünk.
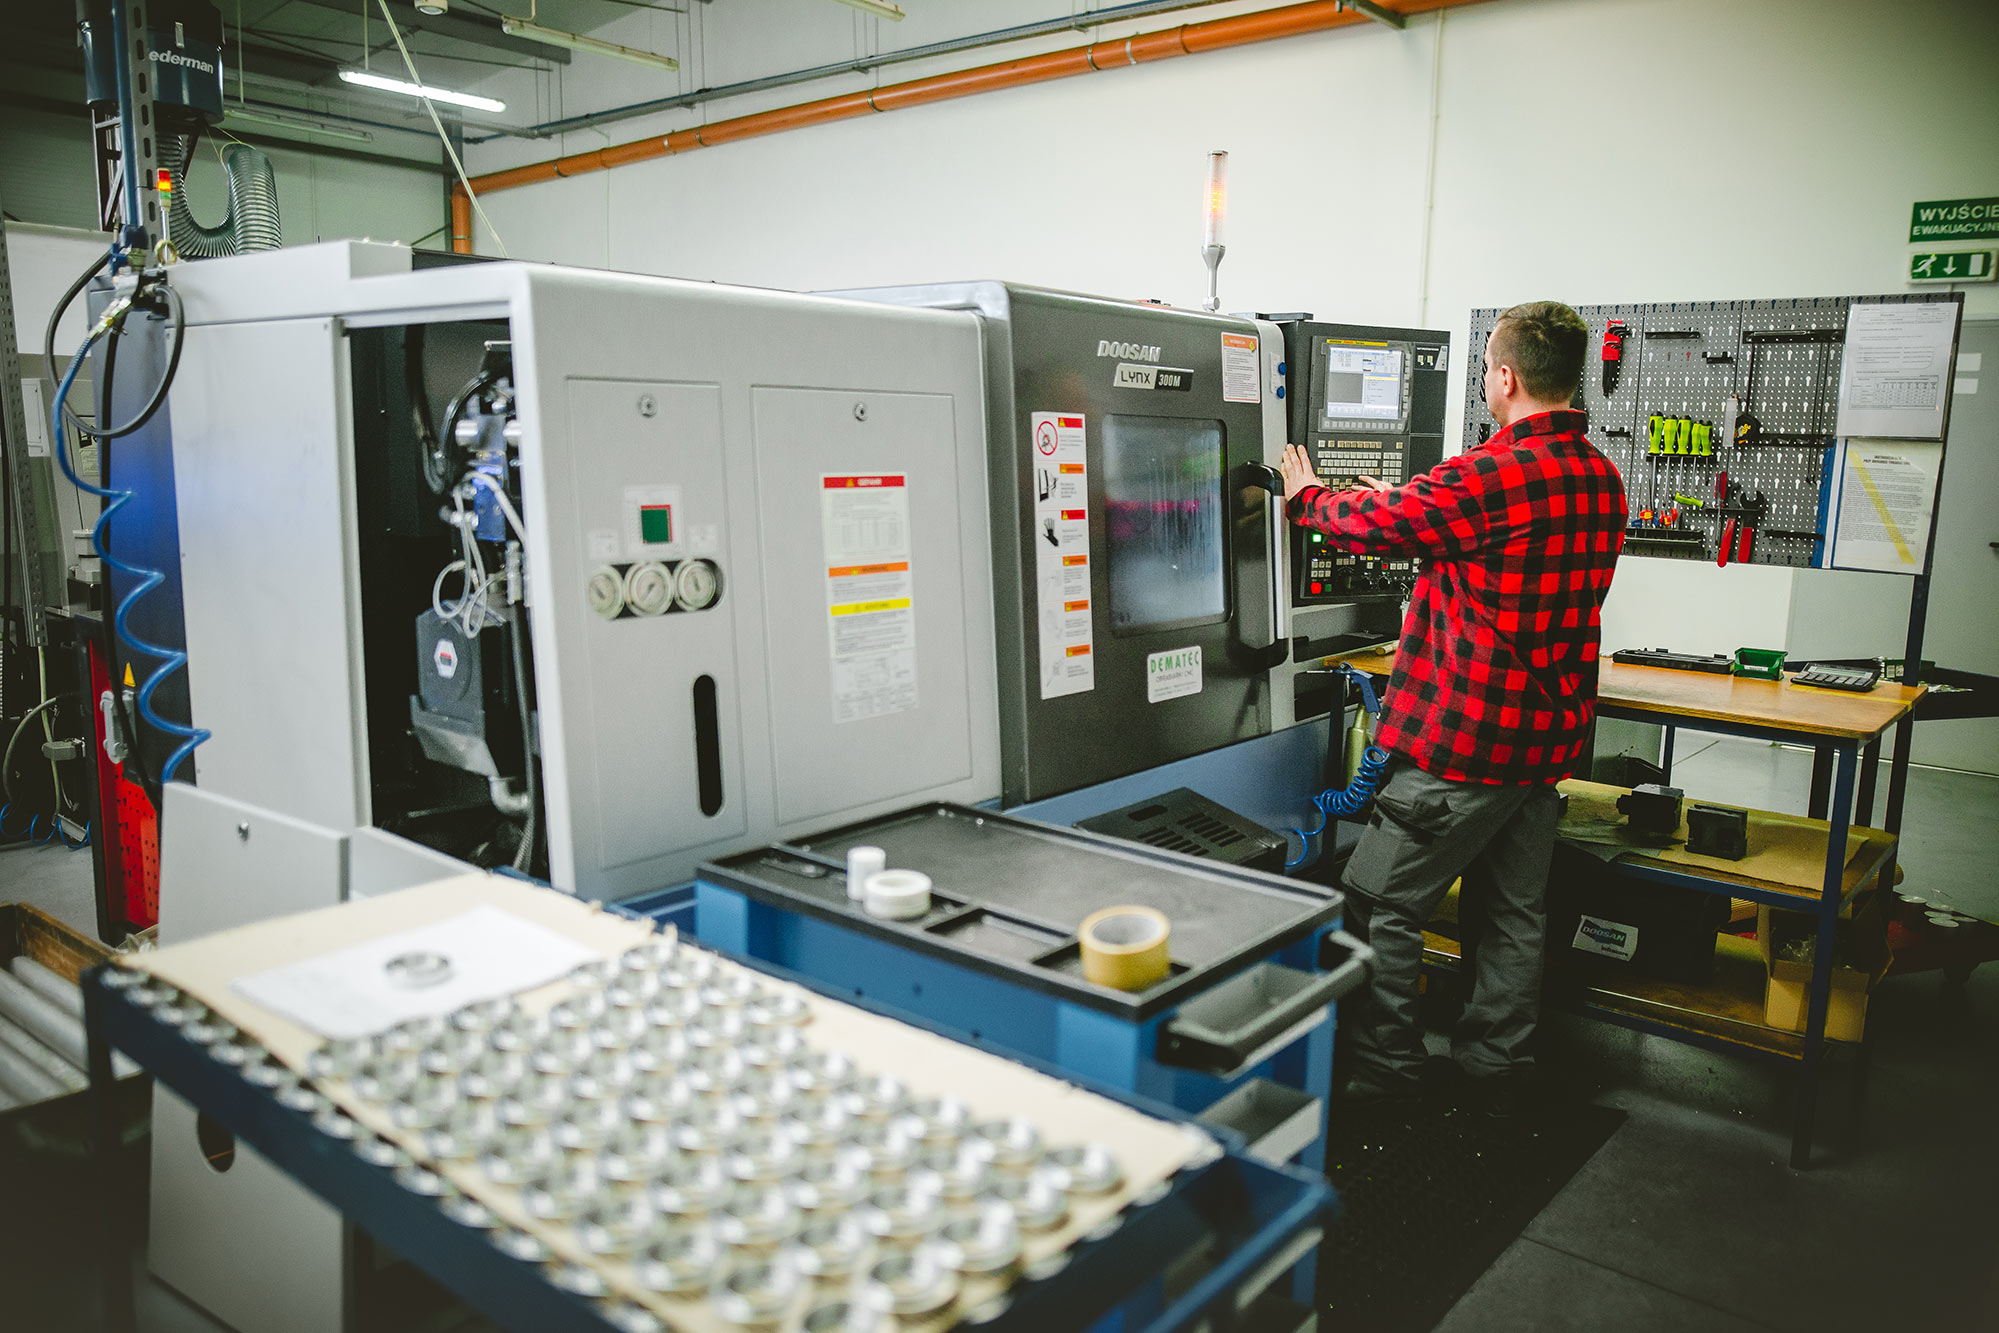
Fémek és műanyagok precíziós CNC-esztergálására specializálódtunk a legkülönfélébb ipari alkalmazásokhoz. A következő esztergákon dolgozunk: DOOSAN, DMG MORI SEIKI és GILDEMEISTER , valamint hagyományos PORĘBA TUResztergán. Az ügyfél rajza szerint esztergálunk, ennek hiányában pedig mintadarab vagy dokumentáció alapján reprodukáljuk az alkatrészt.
A numerikus vezérlés megkönnyíti a pontosság és a méretek ismételhetőségének megőrzését. Tengelyeket, perselyeket, menetes elemeket és összetett forgásszimmetrikus alkatrészeket esztergálunk, a munka terjedelmét és az árat pedig a dokumentáció alapján állapítjuk meg.
ISO 9001:2015 szerinti minőségirányítási rendszerben dolgozunk. Az esztergálás mellett végzünk CNC-marást és CNC-vágást – a teljes forgácsolás egy cégnél. 2008 óta működünk.
Az esztergálási tartományt az alkatrész méreteihez, geometriájához és anyagához igazítva választjuk meg:
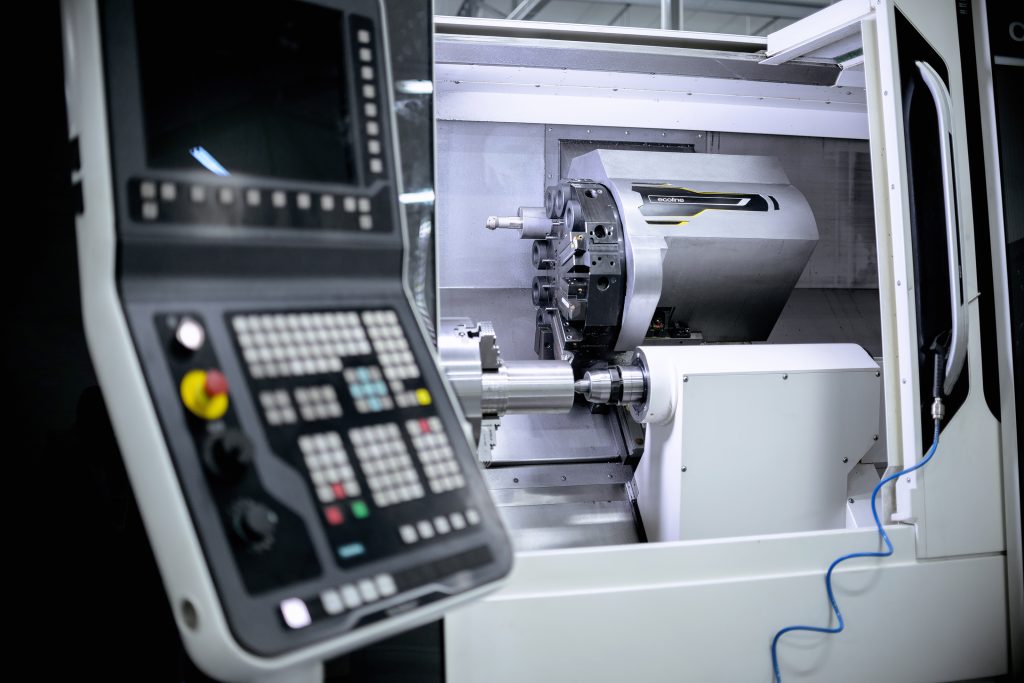
A hajtott szerszámos CNC-esztergák számítógép-vezérelt szerszámrendszereket használnak, amelyek további műveleteket tesznek lehetővé, például furatok fúrását, hornyok kialakítását és felületmarást.
Kör, négyzet és hatszög keresztmetszetű anyagot is megmunkálunk.
Az esztergáló géppark részét képezik a DOOSAN Lynx 220LMS és Lynx 300M CNC-esztergák.
Többek között EN AW-6082 és EN AW-7075 alumíniumot munkálunk meg.
CNC-esztergálási szolgáltatásainkkal kritikus fontosságú forgásszimmetrikus alkatrészeket gyártunk a járműiparnak – precíziós tengelyeket, perseleket és menetes kötőelemeket. Betartjuk az autóiparban szükséges szigorú minőségi szabványokat, egyúttal gazdaságos megoldásokat kínálunk prototípusokhoz és sorozatgyártáshoz egyaránt.
Repülőipari alkalmazások profitálnak a nagy méretpontosságot és felületi minőséget igénylő kritikus forgásszimmetrikus alkatrészek precíziós esztergálására szolgáló képességeinkből. Minőségirányítási rendszereink és az anyagok nyomon követhetősége a teljes gyártási folyamat során támogatják a magas követelményű repülőipari előírásokat.
Gépgyártási ágazatok számíthatnak az alkatrészméretek és anyagok terén nyújtott sokoldalúságunkra – hajtótengelyek, perselyek és precíziós görgők. Képességeink a kis precíziós elemektől a nagy szerkezeti komponensekig terjednek.
Energetika és megújuló rendszerek hasznosítják az igényes környezetben működő elemek esztergálásában szerzett tudásunkat – tartósság és precizitás kritikus alkalmazásokban. Anyagismeretünk és minőségirányítási rendszereink megbízható működést biztosítanak a hosszú távú megbízhatóságot igénylő alkalmazásokban.
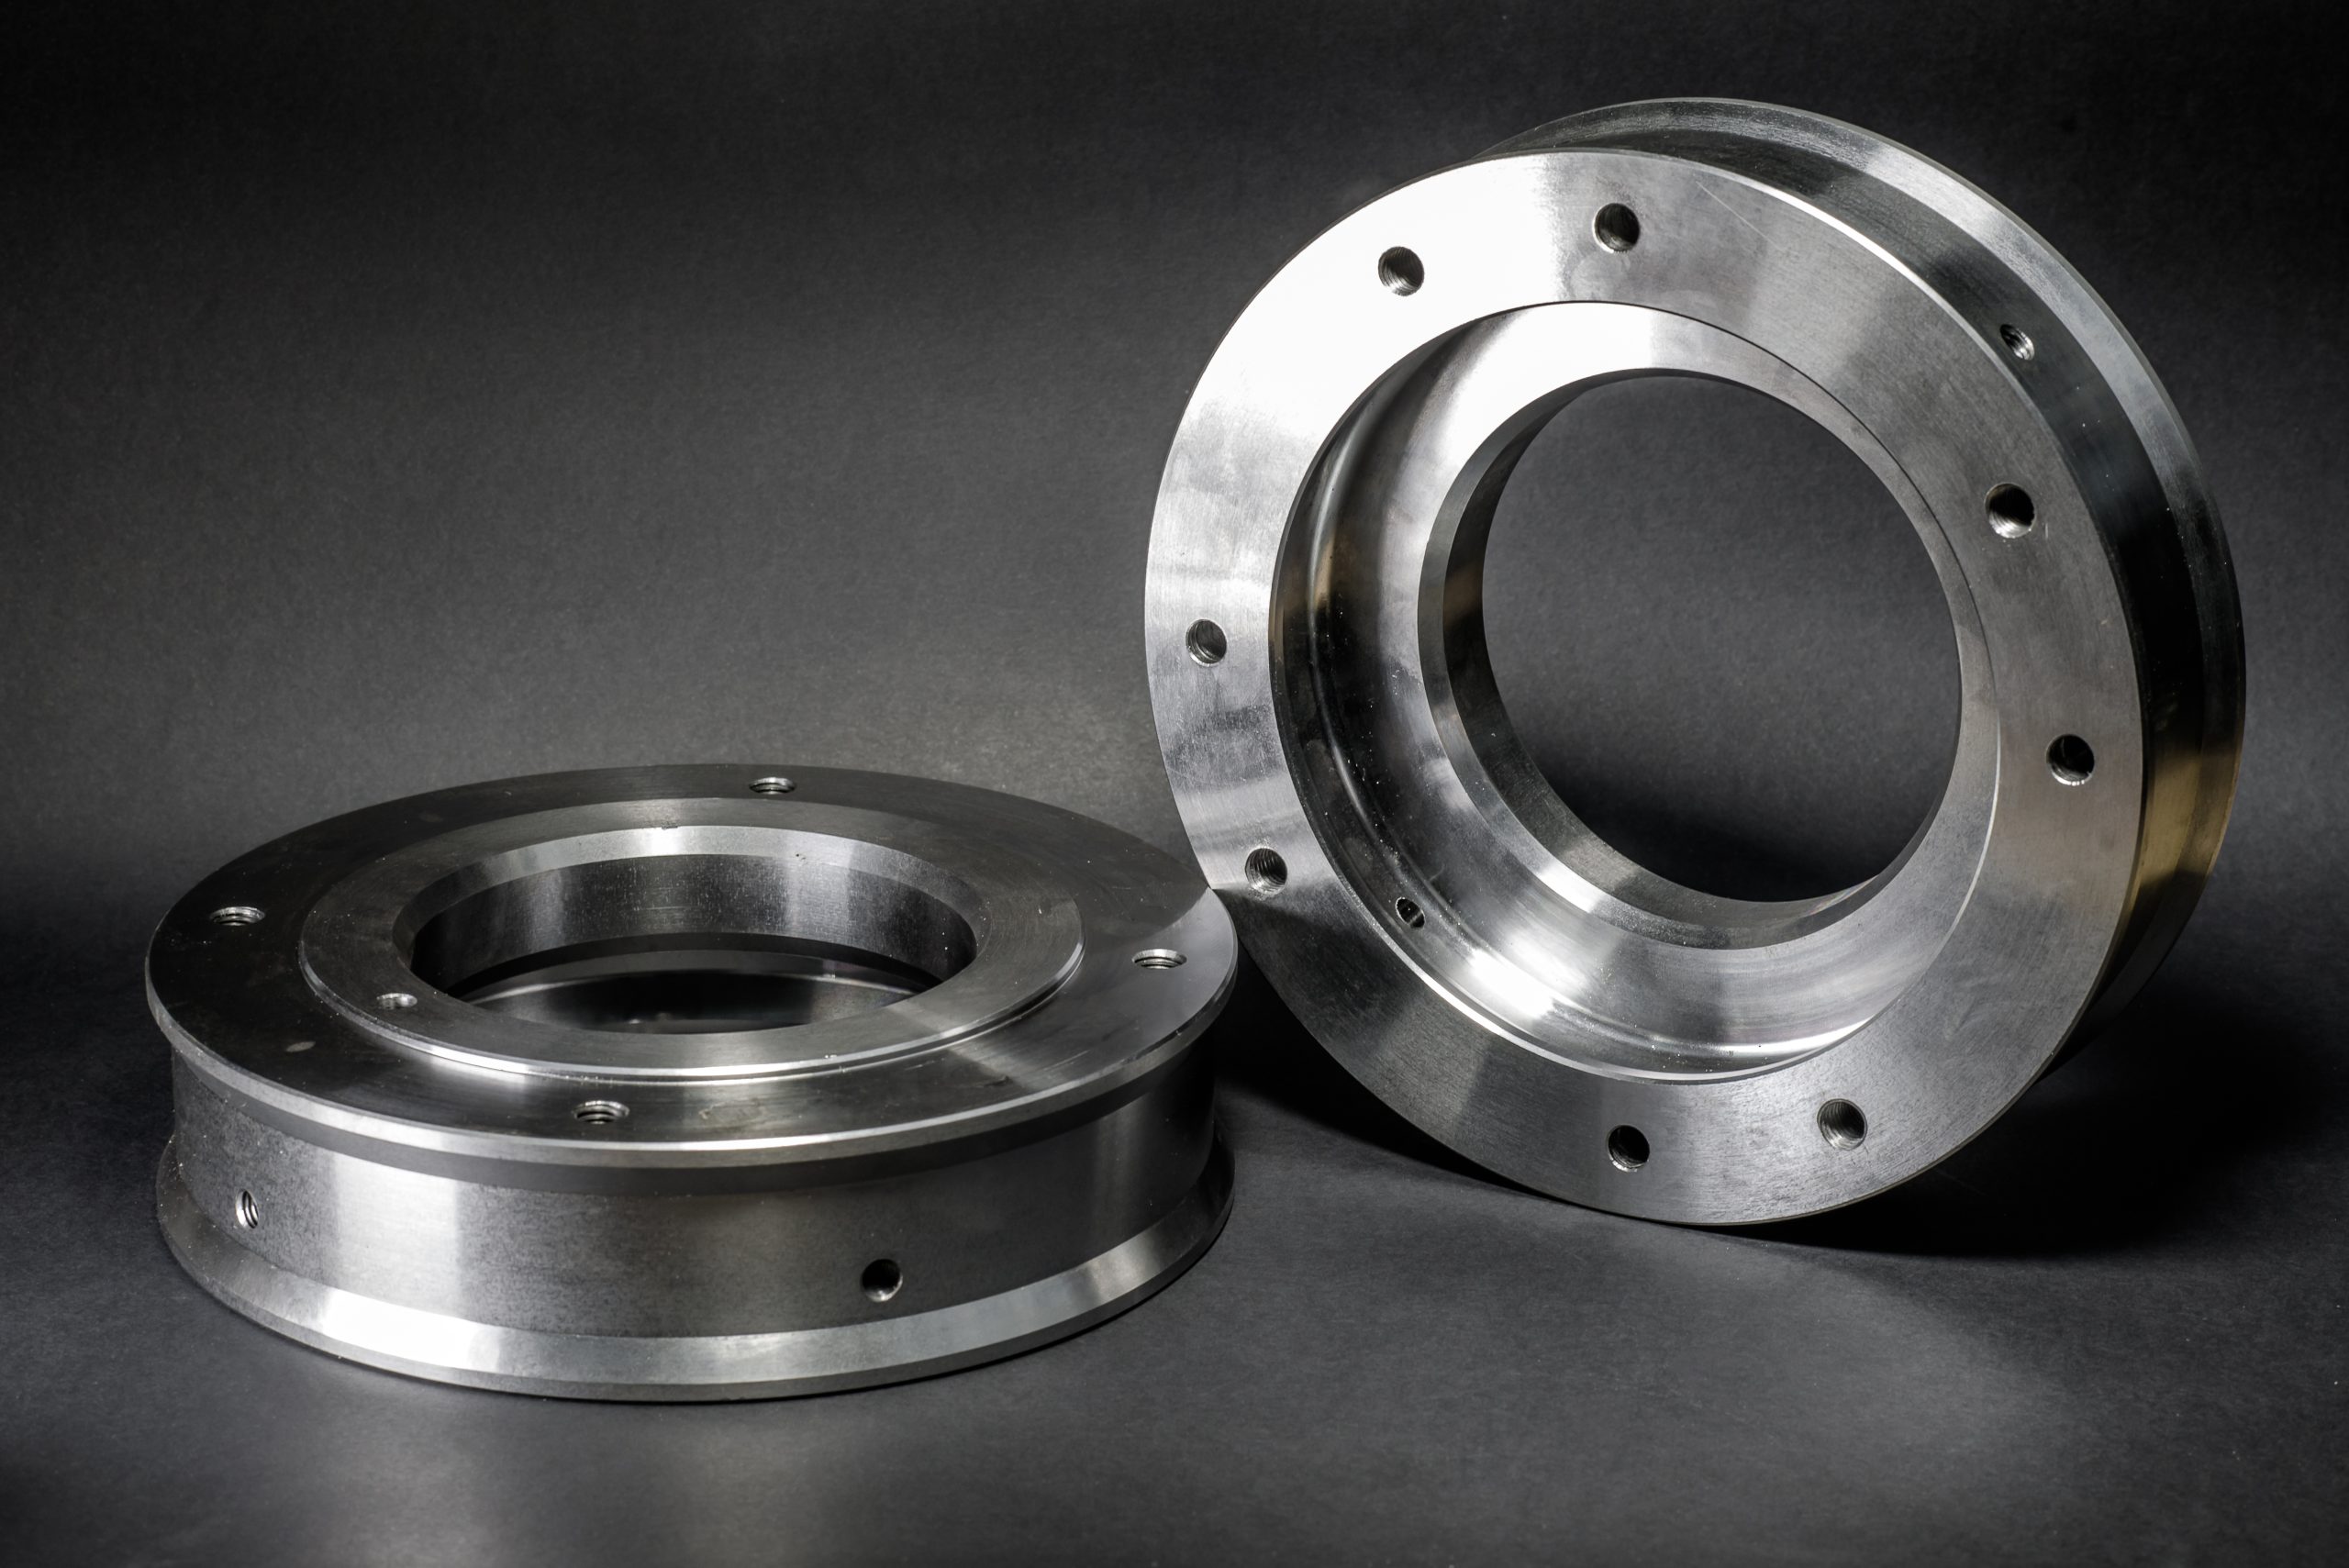
Esztergálási szolgáltatásaink jól beváltak olyan mechanikus rendszerek tengelyeinek gyártásában, amelyek pontos mérettartást és felületi minőséget igényelnek. Hajtótengelyeket, perselyeket és forgásszimmetrikus elemeket gyártunk ±0,01 mm-től induló tűréssel.
A menetes elemek gyártása magában foglalja a pontos menetspecifikációt igénylő kötőelemeket, csatlakozókat és mechanikus egységeket – megfelelő profil, menetemelkedés és felületi minőség.
A perselyek és csapágyfutópályák gyártásánál kihasználjuk, hogy szoros tűréseket is képesek vagyunk betartani. Ezek az elemek állandó furatméretet és a csapágy megfelelő működéséhez szükséges felületi minőséget igényelnek.
A kúpos elemek gyártása – precíz szöggeometriák és méretátmenetek mechanikus egységekhez és szerszámipari alkalmazásokhoz.
ProjektjeinkRendszeresen értékeljük az új esztergálási technológiákat, szerszámmegoldásokat és a vezérlőrendszerek fejlesztéseit.
Géppark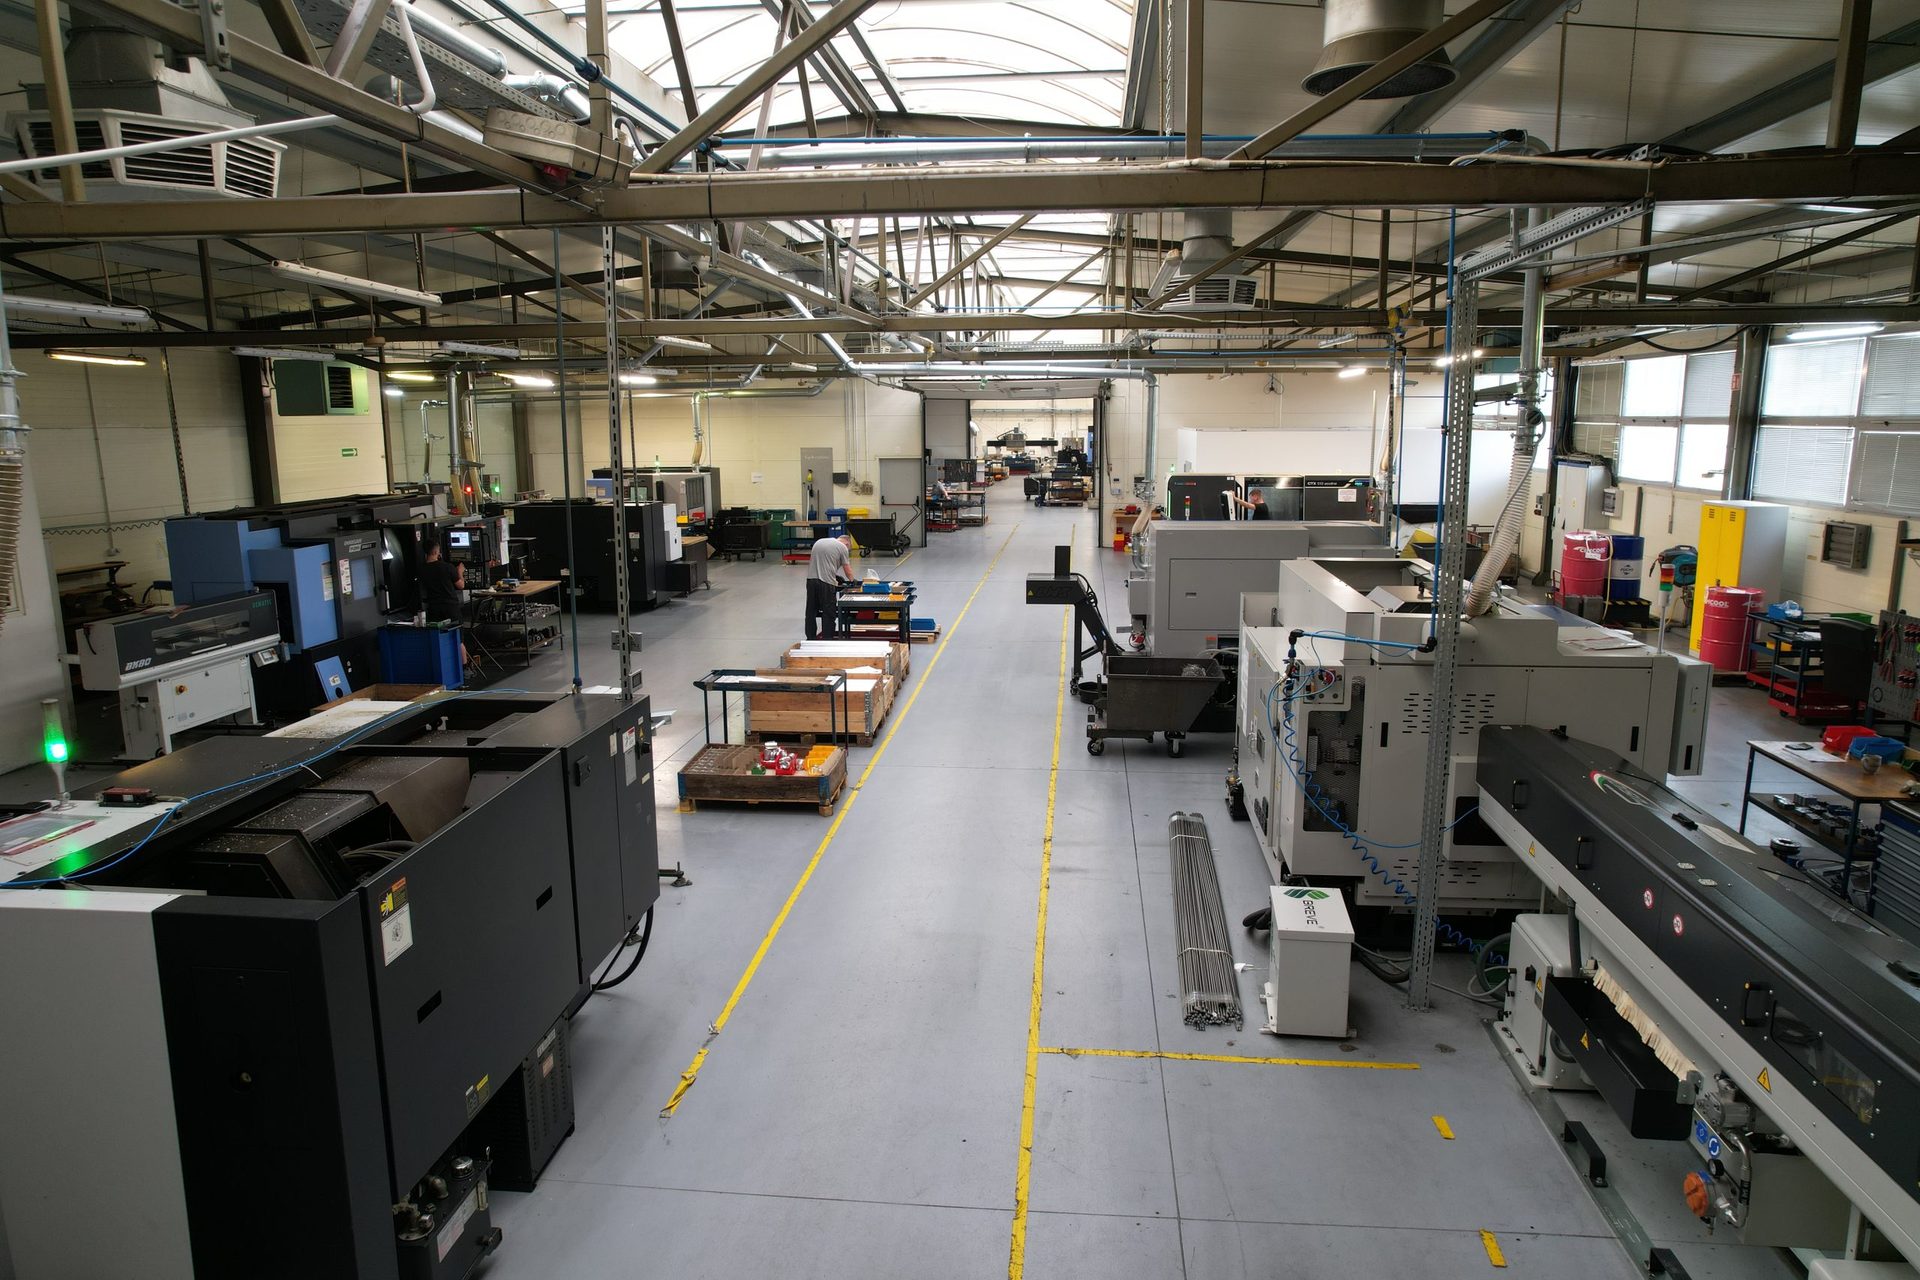
A szerszámstratégia magában foglalja a nagy teljesítményű forgácsolószerszámok kiválasztását, az optimalizált megmunkálási paramétereket és a speciális befogási megoldásokat. Az eredmény: jobb felületi minőség, nagyobb méretpontosság és rövidebb ciklusidők.
Az esztergálási folyamat monitorozása – a szerszámok állapotának és az anyag viselkedésének nyomon követése. A folyamatadatok támogatják a paraméterek optimalizálását új anyagok és igényes geometriák esetén.
A minőségirányítási rendszer integrációja biztosítja, hogy a technológiai fejlesztések megfeleljenek az ISO 9001:2015 szerinti követelményeinknek és ügyfeleink minőségi elvárásainak.
Lengyelországi gyártás ipari megrendelőknek. Egyedi árajánlathoz küldje el a rajzot, az anyagot és a darabszámot.
CNC-esztergák (DOOSAN, DMG MORI SEIKI, GILDEMEISTER) – esztergálás Ø 415 mm-ig és L = 1000 mm hosszig. Hagyományos eszterga PORĘBA TUR – Ø 465 mm, L = 3000 mm. TSUGAMI BO326EII – Ø 8–32 mm tartomány, 6 tengely. DMG/MORI Sprint MF65 – Ø 10–65 mm tartomány, ellenorsó és Y-tengely.
Anyagok: szerkezeti acélok S235JR/S355J2, ötvözött acélok 42CrMo4/16MnCr5/34CrNiMo6, 316L (1.4404) rozsdamentes acél, EN AW-6082/5083 alumínium, Cu-ETP réz, CuSn12 bronz, sárgaréz, titán, műszaki műanyagok (PEEK, PTFE, POM, PA-6).
A CNC-esztergálás olyan forgácsolási eljárás, amelyet elsősorban forgásszimmetrikus alkatrészek gyártására használnak. Az alkatrészt tokmányban fogják be, és a tengelye körül forog, miközben az esztergakés egymás után távolítja el az anyagrétegeket. A szerszám vezérelt mozgása lehetővé teszi az elem kívánt átmérőjének, hosszának és alakjának elérését.
A megmunkált anyag lehet (és általában az is) kör keresztmetszetű, bár előfordul négyzet vagy hatszög keresztmetszetű anyag is. A megmunkált anyag hossza változó lehet, és a szerszámgép képességeitől függ.
Minden CNC-eszterga saját, számítógép-vezérelt szerszámkészlettel rendelkezik. Minél több szerszám áll az eszterga rendelkezésére, annál több művelet végezhető el egyetlen folyamatban. Egyes CNC-gépek bármikor leállíthatják a megmunkált anyag forgását, hogy további műveleteket végezzenek, például:
Különféle fémekből és műszaki műanyagokból esztergálunk precíziós elemeket. A szerszámgép típusát az anyaghoz, az alkatrész méreteihez és a szükséges tűréshez igazítva választjuk ki.
A CNC-esztergálás tájékoztató óradíja 140–250 PLN/óra.
| Szolgáltatás | Tájékoztató díj |
|---|---|
| CNC-esztergálás | 140–250 PLN/h |
Az ár az anyagtól, a geometriától, a tűréstől, a sorozatnagyságtól és a program előkészítési idejétől függ. Küldje el a műszaki rajzot vagy a CAD-fájlt, és egyedi árajánlatot készítünk.
A marás és a CNC-esztergálás egyaránt forgácsolás, de abban különböznek, ahogyan a szerszám és az alkatrész mozog. A folyamat kiválasztása elsősorban a gyártott alkatrész geometriájától függ.
A CNC-marás számjegyvezérlésű marógéppel történik. A CNC-program a szerszámot a megadott pályán vezeti, a kezelő pedig előkészíti a befogást, beállítja a vonatkoztatási pontot, és felügyeli a megmunkálás menetét. A kézi üzemmód többek között a tengelyek beállítására, a pozicionálásra és a korrekciók bevitelére szolgál. Nem jelent önálló vezérlési módot, mivel a megmunkálás továbbra is a CNC-rendszeren belül zajlik.
A CNC-esztergálás eltér a marástól. Ez is számítógépes programokra épül, de itt némileg más végterméket állítunk elő. Az eljárás során a vágószerszámot a megmunkált anyaggal párhuzamosan mozgatják. Ebben az esetben azonban az anyag forog meghatározott sebességgel, a vágószerszám pedig pontos mélységű és átmérőjű bemetszéseket hoz létre. A CNC-esztergálás alkalmazható az anyag külső oldalán kör alak kialakítására, vagy a belső oldalon kör alakú mélyedés létrehozására a kiválasztott anyagban.
A fémek esztergálása olyan megmunkálási forma, amelynek során a felesleges anyagot eltávolítják a munkadarabról. Az eljáráshoz szükség van egy vágószerszámmal ellátott esztergára és egy munkadarabra. A munkadarab egy darab anyag, amelyet a gép tokmányába fognak, és nagy sebességgel forog. A kés általában egyélű vágószerszám, amely a gépben van rögzítve. A vágószerszám közelít a munkadarabhoz, és forgács formájában levágja az anyag egy részét, amíg el nem éri a kívánt alakot.
Az esztergálással olyan forgásszimmetrikus alkatrészeket gyártanak, amelyeken furatok, hornyok, menetek, kúpos szakaszok és különböző átmérőlépcsők találhatók. Az esztergálás használható más eljárásokkal előállított alkatrészek finomítására is – például CNC-marás vagy CNC-vágásután.
A forgácsolási sebességet és a fordulatszámot az alumínium esztergálásakor az ötvözethez, az alkatrész átmérőjéhez, a geometriához, a szerszám anyagához és a hűtés módjához igazítva választják meg. Az alumínium gyakran magasabb forgácsolási sebességet tesz lehetővé, mint az acélok, de a fordulatszám a szükséges forgácsolási sebességből és az alkatrész átmérőjéből adódik, ezért nem állítják be automatikusan a maximumra.
Fontos szem előtt tartani, hogy hosszú alumíniumdarab esztergálásakor a szabad vég instabillá válhat. Ha a hossz és az átmérő aránya (L/D) meghaladja a 20-at, az alkatrész speciális megtámasztást igényel.
Esztergáláskor a réz gondosan megválasztott szerszámot, forgácsolási paramétereket és hűtést igényel. Összetett alkatrészeknél – ha a projekt követelményei megengedik – érdemes jobb forgácsolhatóságú rézötvözeteket is megfontolni.
Esztergáláskor a műszaki műanyagok esetében figyelembe kell venni a hőtágulásukat, a merevségüket és az alakváltozási hajlamukat. Ez többek között a dokumentációban előírt tűrésekkel készülő perselyekre, tömítésekre és vezetőkre vonatkozik.
Az esztergálás során a poliamid esetében úgy választjuk meg a forgácsolási paramétereket és a befogás módját, hogy az alkatrész a lehető legkevésbé melegedjen fel és deformálódjon.
A gyakorlat azt mutatja, hogy az alacsony széntartalmú acél lágyabb és könnyebben megmunkálható, mint az ötvözött acél. Az anyag keménysége meghatározza a forgácsolhatóságát, ezért a keménység igen fontos jellemző, amelyet az előtolási sebességek kiszámításakor figyelembe kell venni. A rozsdamentes acél az ötvözött acélok közé tartozik, ötvözőeleme jellemzően a króm. A króm oxidréteget képez a felületen, ami növeli az anyag korrózióállóságát. A rozsdamentes acél gyártásához más ötvözőelemeket is felhasználnak, például nikkelt és szenet. A rozsdamentes acélok hővezető képessége kisebb, mint a szénacéloké, és különösen az ausztenites anyagminőségek hajlamosak a forgácsolás közbeni alakítási keményedésre.
A külső hengeres felületek esztergálásával többek között tengelyeket és kisebb tengelyeket készítünk. A CNC-esztergagépeken a műszaki dokumentáció szerint munkálhatók meg az átmérők, vállak, hornyok és menetek.
A CNC-esztergálás olyan forgácsolási eljárás, amelyben a megmunkálandó alkatrész az esztergagép tokmányában forog, a forgácsolószerszám (esztergakés) pedig hossz- és keresztirányban mozog – eltávolítja az anyagot, és kialakítja a kívánt formát. A számítógépes vezérlés (CNC) akár több ezer darabos sorozatoknál is biztosítja az ismételhetőséget és a pontosságot.
A CNC-esztergálás tájékoztató óradíja 140–250 PLN/h. A kész alkatrész ára függ az anyagtól, a geometria összetettségétől, a tűrésektől, a sorozatnagyságtól és a programozási időtől. Küldje el műszaki rajzát vagy CAD-fájlját, és egyedi árajánlatot készítünk.
Az elérhető tűrések az anyagtól, valamint az alkatrész átmérőjétől és hosszától függenek. A részleteket a műszaki rajz alapján készített árajánlatban adjuk meg.
Rozsdamentes acélt, szénacélt, alumíniumot, sárgarezet, rezet, valamint műanyagokat – köztük poliamidot. A forgácsolási paramétereket mindig az adott anyaghoz választjuk meg.
CNC-esztergálás: átmérő legfeljebb Ø415 mm, hossz legfeljebb 1000 mm. Univerzális esztergálás: Ø465 mm × 3000 mm. TSUGAMI BO326EII: Ø8–32 mm, 6 tengely. DMG/MORI Sprint MF65: Ø10–65 mm, ellenorsó és Y-tengely. Kör, négyzet és hatszög keresztmetszetű anyagot egyaránt megmunkálunk.
Prototípusokat elsősorban akkor készítünk, ha a projekt célja a sorozatgyártás. Egy projekt jellemzően körülbelül 5 prototípussal indul, ezt egy 20–50 darabos első tétel, majd 100, 500 vagy 1000 darabos sorozatok követik. Ezek a számok nem minimális rendelési mennyiségek.
Az esztergálást az előtolás iránya és a megmunkálás helye szerint osztályozzuk. Hosszesztergáláskor a kés az alkatrész tengelyével párhuzamosan halad, és kialakítja az átmérőt. Síkesztergáláskor a kés merőlegesen mozog, és a homlokfelületeket, valamint a vállakat alakítja ki. A belső esztergálás, vagyis a furatesztergálás, furatokat és fészkeket munkál meg. Ehhez jön még a menetvágás, a leszúrás és az alakesztergálás. Egy alkatrészen ezek közül több művelet is kombinálható.
Küldje el rajzát vagy modelljét PDF, DXF, STEP, STP, STL vagy DWG formátumban a kapcsolatfelvételi űrlapon. Adja meg az anyagot, a darabszámot és a tűréseket. Válaszunkban megküldjük az árajánlatot és az átfutási időt.
Közzétesszük a kapott referenciákat, valamint cégünk Google Térkép-profiljáról származó értékeléseket. A magyar változatok a lengyel eredeti szövegek hű fordításai.
Teljes meggyőződéssel ajánlom az Anbi-Tech céget mint megbízható és professzionális partnert a mechanikai megmunkálás és a gyógyszeripari alkatrészgyártás területén. Ez már a harmadik cég, ahol örömmel dolgozom együtt az Anbi-Tech csapatával, és az együttműködés minden alkalommal a legmagasabb színvonalon zajlik.
A gyógyszeripar rendkívül igényes ágazat – nemcsak a kivitelezés pontossága számít, hanem a határidők betartása, az anyagok minősége és az ügyfél igényeinek teljes megértése is. Az Anbi-Tech többször bebizonyította, hogy kiválóan megállja a helyét ebben a környezetben. A cég többek között formátumalkatrészeket, pótalkatrészeket, töltőtűket, szállítócsigákat, por- és folyadékadagoló elemeket, valamint számos más gyártási komponenst készített számunkra.
Különös elismerést érdemel az alkatrészek kidolgozásának minősége – legyen szó 316L és 304 jelű saválló acélról vagy olyan műanyagokról, mint a POM, a poliuretán vagy a polikarbonát. Az elemek rendkívül gondos kivitelezéssel, nagy pontossággal és a részletekre fordított figyelemmel készülnek, ami ágazatunkban kulcsfontosságú.
Az Anbi-Tech számos alkalommal szó szerint „kihúzott minket a csávából” vészhelyzetekben, amikor számított az idő, a gyors reagálás és az ügyféllel szembeni rugalmas hozzáállás. A cég nagy erőssége a modern géppark, amely a legmagasabb kivitelezési minőség megtartása mellett még a nagyon igényes projektek megvalósítását is lehetővé teszi.
Ugyanilyen fontosak az emberek – a cég munkatársai mindig teljes elkötelezettségről tesznek tanúbizonyságot, és készek az együttműködésre, valamint a műszaki támogatásra. Érezhető a hatalmas tapasztalat, a professzionalizmus és az ügyféllel szembeni partneri hozzáállás.
A gyógyszeriparban a „papír”, vagyis a tanúsítványok is fontosak – ezeket soha nem kifogásolták sem az ügyfél-, sem a hatósági auditok során (pl. GIF)
Az Anbi-Tech céggel való együttműködést határozottan ajánlom minden olyan vállalatnak, amely bevált, megbízható és minőségi munkát végző műszaki partnert keres.
Dariusz Stachowicz, senior karbantartási vezető, Polfa Warszawa S.A.
Nagyon jól sikerült az együttműködés az Anbi-Tech céggel egy palackozóüzem új gyártósorának kialakításakor. A palackminta és a régi sor elemei alapján mérnökük SolidWorksben elkészítette az új formátumalkatrészek tervét és dokumentációját. Az Anbi-Tech ezután többek között csigákat, csillagkerekeket, menesztőket, orientálókat, palackforgatókat és adagolóelemeket gyártott.
Nagy pluszpont az átfogó megközelítésért – az elemzéstől és a tervezéstől a kész elemek legyártásáig. Érezhető a nagy műszaki tapasztalat, a precizitás és a nem szokványos problémák megoldásának képessége. Ajánlom.
Bartłomiej Ć, specialista, ORLEN
Az Anbi-Tech céggel működünk együtt projektjeink alkatrészeinek és műszaki elemeinek gyártásában. Elsősorban a kivitelezés minősége, a határidők betartása és a kiváló kommunikáció miatt becsüljük őket. Nem szokványos feladatoknál tanácsot tudnak adni és megoldást találnak, ahelyett hogy csupán legyártanák az alkatrészt a rajz alapján. Megbízható, ajánlható partner.
Marek P., gyártásvezető, Triccor
Megbízható cég hatalmas tapasztalattal! Acélból, alumíniumból és speciális műanyagokból, például POM-ból és PTFE-ből készítenek alkatrészeket. Minden szolgáltatást – legyen az esztergálás, marás vagy CNC-vágás – tökéletesen, a legapróbb részletekre is ügyelve végeznek el. Kiváló kommunikáció, szakszerű tanácsadás és mindig határidőre teljesített megrendelések. Teljes meggyőződéssel ajánlom mindenkinek, akinek megbízható komponensekre van szüksége.
Damian Lab
Az árajánlathoz küldjön PDF- vagy DXF-rajzot, illetve méretekkel ellátott STEP-modellt. Adja meg az anyagot, a darabszámot és a minőségi követelményeket. Egy méretek nélküli fénykép alapján nem lehet megbízható árajánlatot készíteni.
Ha a projekt több műveletet foglal magában, egyeztetjük a megmunkálás, az ellenőrzés, a szerelés és a partnereinknél végzett folyamatok körét.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
Közösségi adószám: PL6372190715

anbi@anbi-tech.pl
