Ohýbame oceľové, nehrdzavejúce, hliníkové a pozinkované plechy na 7-osovom ohraňovacom lise AMADA. Pošlite súbor DXF alebo STEP a získajte cenovú ponuku a potvrdenie realizovateľnosti.
V ANBI-TECH ohýbame plechy na CNC strojoch v hale v Olkuszi od roku 2008. Náš ohraňovací lis AMADA HFE-M2-5012 EVO spracuje diely s dĺžkou do 1000 mm a hrúbkou plechu do 8 mm. Špecializácia: presné malé a stredné komponenty, nie veľkorozmerné diely.
Pracujeme pre odvetvia vyžadujúce rozmerovú opakovateľnosť: automobilový priemysel, elektroniku, strojárstvo, energetiku, potravinársky priemysel. Prototypy realizujeme predovšetkým pre projekty vedúce k sériovej výrobe. Kontrolu kvality vykonávame v súlade s ISO 9001:2015 a meracie protokoly pripravujeme po dohodnutí rozsahu dokumentácie.
Cenovú ponuku pripravujeme na základe výkresu DXF alebo modelu STEP. Pri dieloch kombinujúcich ohýbanie s CNC sústružením a CNC frézovaním realizujeme celú výrobnú cestu v jednej hale – bez koordinácie medzi kooperujúcimi firmami.
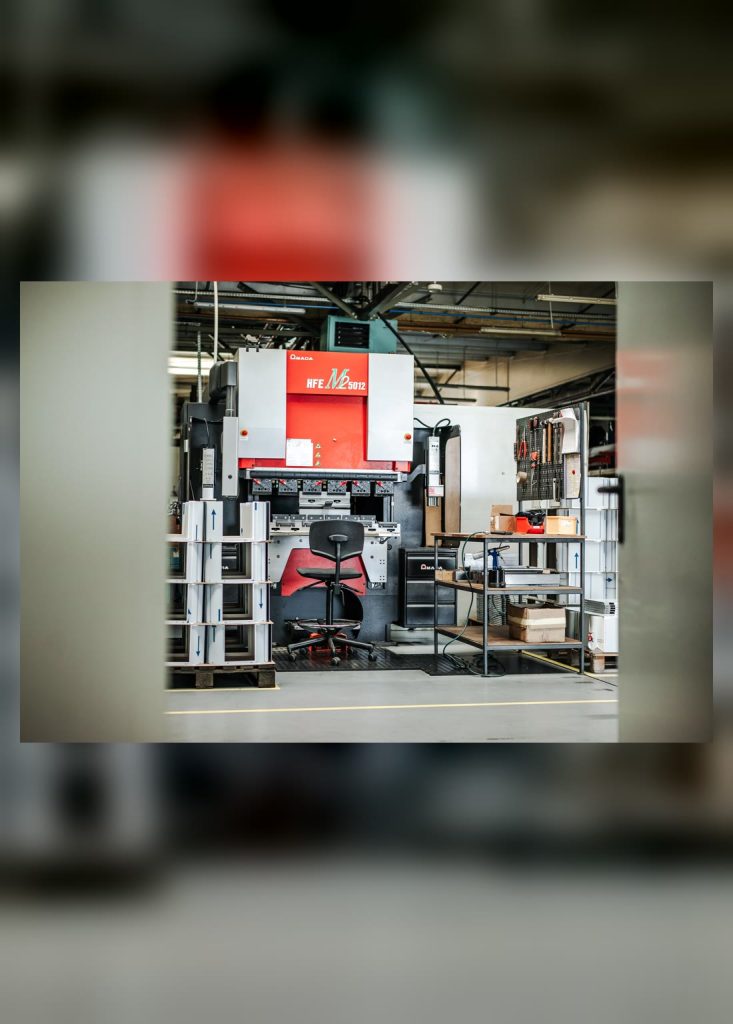
V našej hale v Olkuszi pracuje ohraňovací lis AMADA HFE-M2-5012 EVO – 7-osový CNC stroj s funkciou ECO-Inventer:
Prídavok na ohyb a korekciu odpruženia stanovujeme v programe pre konkrétny materiál, hrúbku, polomer a geometriu. Riadenie vykonáva naprogramované polohy a operátor kontroluje výsledok a vykonáva potrebné korekcie.
Ohýbame 5 skupín materiálov s prispôsobenými parametrami obrábania:
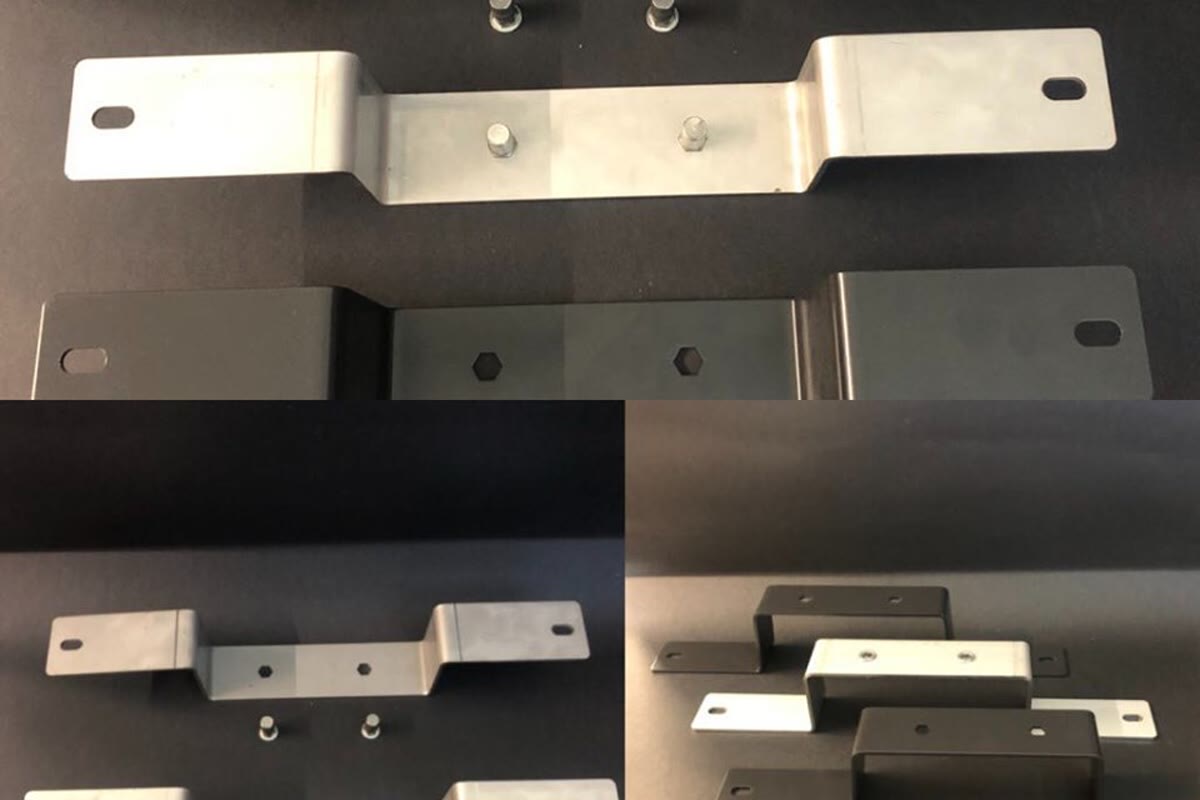
Automobilový priemysel – montážne konzoly komponentov, kryty prvkov palubnej elektroniky, konštrukčné plechy prototypovej karosérie, upevnenia snímačov. Tolerancie stanovujeme na základe výkresu, PPAP na požiadanie.
Elektronika a automatizácia – kryty rozvádzačov, šasi meracích zariadení, predné panely, montážne plechy pre dosky plošných spojov, kryty vodičov. Materiály: pozinkovaná oceľ, nehrdzavejúca oceľ a hliník.
Strojárstvo – ochranné kryty pohyblivých častí (v súlade s normou EN ISO 14120), kryty motorov, servisné veká, kanály na vedenie médií, konštrukčné plechy rámov. Materiál: S235JR / S355J2 do 8 mm.
Priemyselné zariadenia – kryty baliacich strojov, panely výrobných liniek, bezpečnostné kryty, telesá kontrolno-meracej aparatúry. Kombinujeme s CNC sústružením montážnych puzdier a CNC frézovaním presných otvorov.
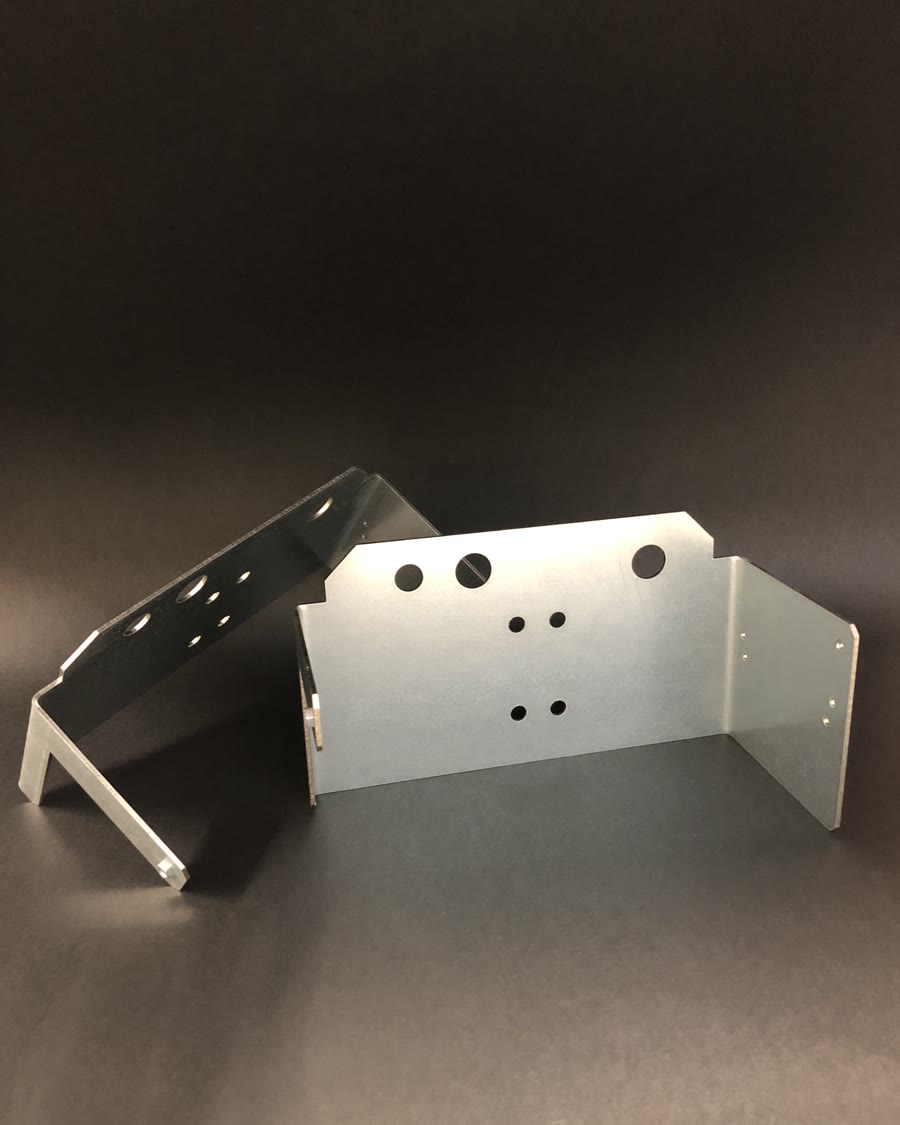
Doplnením vyššie opísaných aplikácií sú dve odvetvové skupiny:
Časť dielov vzniká v zmiešanom cykle: vyrezanie obrysu, frézovanie montážnych otvorov a ohýbanie na konečné rozmery. Celý cyklus realizujeme v jednej hale v Olkuszi.
Pozrite si realizácieOhraňovací lis AMADA HFE-M2-5012 EVO pracuje v našej hale od roku 2019. Je to sedemosový stroj s prítlakom 50 ton, dĺžkou ohybu do 1000 mm a hrúbkou plechu do 8 mm, s energeticky úsporným systémom ECO-Inventer. Protokol z meraní poskytujeme zákazníkovi na požiadanie.
Pozrite si strojový park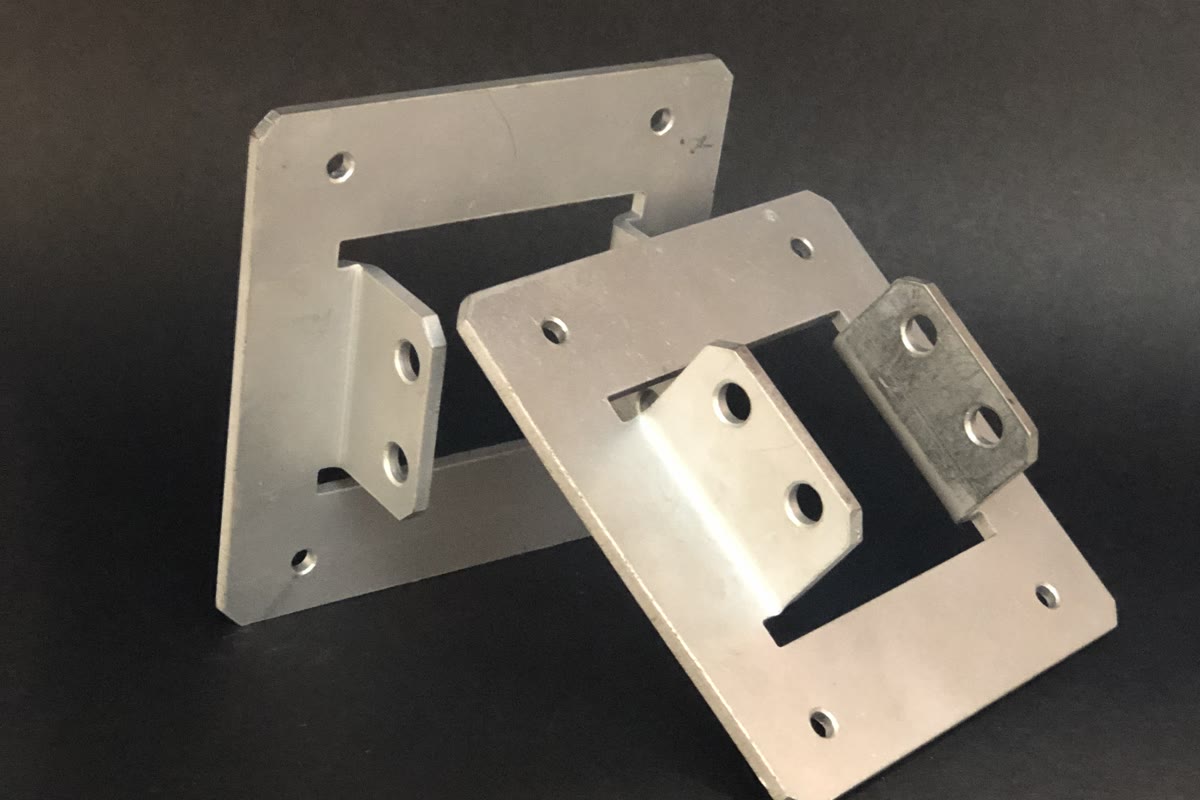
Nástrojové vybavenie – razník a matricu volíme podľa akosti plechu, jeho hrúbky a požadovaného polomeru ohybu. Šírka matrice rozhoduje o ohýbacej sile, o vnútornom polomere a o rozvinutí dielu.
Optimalizácia procesu – poradie ohybov plánujeme v štádiu prípravy programu spolu s výberom nástrojov. Pri sériovej výrobe programy uchovávame v knižnici – ďalšie dávky začínajú kalibráciou bez programovania od nuly.
Kontrola kvality – rozsah FAI, rozmerovej kontroly a meracích protokolov dohodneme pre konkrétnu zákazku. Výrobu vedieme v systéme manažérstva kvality ISO 9001:2015.
Pošlite výkres DXF alebo model STEP – vypočítame materiál, čas práce lisu a jednotkové náklady. Overíme, či sa konštrukcia dá vyrobiť na našom lise, a poradíme, ako ju optimalizovať pre ohýbanie.
Prototypy realizujeme predovšetkým pre projekty vedúce k sériovej výrobe. Pracujeme v systéme ISO 9001:2015 a rozsah protokolu rozmerovej kontroly a dokumentácie kompletnosti dohodneme pre konkrétnu objednávku. Adresa: Olewin 50A, 32-300 Olkusz (Malopoľsko).
Pozrite si aj CNC rezanie a CNC frézovanie.
CNC ohýbanie je tvarovanie plechu na ohraňovacom lise, v ktorom razník (horný nástroj) vtláča plech do matrice (dolný nástroj) pod presne riadeným uhlom. Číslicové riadenie ovláda polohu razníka, zadného dorazu (backgauge) a poradie jednotlivých ohybov – operátor pripraví program a stroj udržiava uhol nasledujúcich dielov v dohodnutej tolerancii.
Proces sa od rezania či frézovania líši tým, že materiál sa neodoberá – iba sa pretvára. Plech zostáva v jednom kuse a pozdĺž línie ohybu vzniká hrana s kontrolovaným vnútorným polomerom a presným uhlom.
Ohraňovací lis v strojovom parku ANBI-TECH má sedem riadených osí, ktoré podporujú polohovanie nosníka a dorazov. Usporiadanie uľahčuje presné nastavenie línie ohybu, výšky a polohy dorazov pri jednoduchých, asymetrických aj viacnásobne ohýbaných dieloch.
Riadenie automaticky nastavuje naprogramované polohy osí, zatiaľ čo operátor manipuluje s dielom, otáča ho a znovu ho polohuje medzi jednotlivými ohybmi a kontroluje výsledok procesu.
Každý materiál sa po uvoľnení tlaku čiastočne „vracia“ do pôvodnej geometrie. Tento jav sa nazýva odpruženie (springback). Jeho hodnota závisí od materiálu, hrúbky plechu a polomeru ohybu.
Druhý parameter – prídavok na ohyb (bend allowance) – je dĺžka rozvinutia plechu potrebná na to, aby mal ohnutý diel navrhované vonkajšie rozmery. Vyplýva z toho, že neutrálna os plechu neleží presne v polovici hrúbky.
Prídavok na ohyb a korekciu odpruženia stanovuje technológ v programe na základe akosti a hrúbky materiálu, polomeru a výsledku skúšobného ohybu. Riadenie vykonáva naprogramované polohy a operátor overuje výsledok a vykonáva potrebné korekcie.
Polomer ohybu závisí od plasticity materiálu. Čím menej plastický je materiál (tvrdšia oceľ, zliatina s vysokou pevnosťou), tým väčší minimálny polomer je potrebný, aby na ťahanej strane nevzniklo praskanie. Štandardné hodnoty pre najčastejšie ohýbané materiály (r = vnútorný polomer, t = hrúbka plechu):
Maximálna hrúbka plechu je 8 mm. Realizovateľnosť ohybu závisí od materiálu, geometrie, dĺžky ohybu a požadovanej operácie.
| Materiál | Typické akosti | Min. polomer ohybu |
|---|---|---|
| Konštrukčná uhlíková oceľ | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Austenitická nehrdzavejúca oceľ | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Hliník | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Pozinkovaný plech | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Meď / mosadz | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Pri dieloch vyžadujúcich menší polomer (napr. r < 0,5×t pri nehrdzavejúcej ocele) je možné ohýbanie so zostreným polomerom, no zvyšuje sa riziko prasknutia na ťahanej strane. V takom prípade požadujeme vopred technologickú konzultáciu a zhotovenie skúšobného dielu.
Neexistuje jediná tolerancia ohýbania, ktorá by platila pre každý diel. Presnosť uhla a dĺžky ramena závisí od akosti a hrúbky plechu, od šírky matrice, od dĺžky ohýbanej hrany a od toho, ako ďaleko od okraja sa ohyb nachádza. Preto toleranciu stanovujeme pre konkrétny výkres, nie jednou hodnotou pre všetky zákazky.
Ako pripraviť dopyt: najviac času ušetrí uvedenie na výkrese, ktoré rozmery sú kritické a aká odchýlka uhla je prípustná. Pri dieloch s ostrým uhlom alebo s ohybom blízko hrany robíme skúšobný ohyb a pred spustením série upravíme program.
Tieto dve technológie sa často zamieňajú, ale dávajú rozdielny výsledok:
V praxi: diel so 4–6 ohybmi pod rôznymi uhlami a prísnou rozmerovou toleranciou – ohraňovací lis. Plochý kryt 600×400 mm so štyrmi obvodovými lemami – panelová ohýbačka.
Väčšina dielov, ktoré ohýbame, prechádza v našom závode najprv inými procesmi:
Realizácia celej cesty v jednom závode skracuje výrobný cyklus a odstraňuje koordináciu medzi viacerými kooperujúcimi firmami. Každá etapa prebieha s rovnakou kontrolnou dokumentáciou a je zahrnutá do systému ISO 9001:2015.
Ceny ohýbania sa stanovujú v jednom z troch modelov:
Jednotkové náklady v sériách ovplyvňujú: druh a hrúbka plechu, počet ohybov, čas prestavby (výber razníka a matrice), počet kusov a požiadavka na rozmerovú kontrolu. Každú zákazku oceňujeme individuálne na základe výkresu DXF/STEP.
Dĺžku rozvinutia počítame z prídavku na ohyb (bend allowance). Najjednoduchší vzorec pre uhol 90° je:
L = A + B + BA, kde A a B sú dĺžky oboch ramien (merané po vnútornú hranu) a BA je prídavok na ohyb (bend allowance).
Prídavok na ohyb závisí od hrúbky plechu (t), vnútorného polomeru (R) a súčiniteľa K (zvyčajne 0,33–0,5):
BA = (π/180) × uhol × (R + K × t)
V praxi prídavok na ohyb stanovujeme v programe pre konkrétny materiál, hrúbku, polomer a geometriu. Ak zákazník posiela rozvinutie z vlastného CAD programu, pred začatím obrábania ho overíme a prípadné rozdiely nahlásime.
Ide o dva rôzne spôsoby výpočtu dĺžky rozvinutia plechu. Voľba závisí od toho, či projektant kótuje diely z vonkajšej alebo vnútornej strany.
Obe vedú k rovnakej dĺžke rozvinutia, no vyžadujú vopred dohodnutý spôsob kótovania v CAD. Pri prevzatí súboru DXF sa zákazníka vždy pýtame, ktorý štandard použil.
Áno, pozinkovaný plech ohýbame, no výsledok závisí od akosti a hrúbky plechu, druhu a stavu povlaku, polomeru ohybu, smeru valcovania a zvoleného náradia.
Riziko praskania povlaku alebo vzniku odtlačkov posudzujeme pre konkrétny diel. V prípade potreby vykonáme skúšku a dohodneme dodatočnú ochranu hrán po ohýbaní.
V našom parku náradia máme:
Výber razníka a matrice pre konkrétny diel určujeme v štádiu prípravy programu spolu s poradím ohybov.
Áno, ale vyžadujú geometrické overenie. Riziko deformácie otvoru závisí od jeho priemeru, vzdialenosti od línie ohybu, polomeru, akosti a hrúbky plechu a smeru valcovania.
Pred laserovým rezaním alebo frézovaním otvorov overujeme vzdialenosti v rozvinutí zo súboru DXF alebo STEP. Ak je geometria na hranici, navrhneme posunutie otvoru alebo jeho zhotovenie po ohnutí, podľa požadovanej presnosti polohy.
Lehoty závisia od troch faktorov: počtu kusov, dostupnosti materiálu na sklade a vyťaženosti výroby v deň prijatia objednávky.
Pri naliehavých zákazkách dohodneme prioritu vo výrobe – termín uvádzame vždy konkrétne spolu s cenovou ponukou, nie odhadom.
Pre automobilový priemysel ponúkame rozšírený rozsah dokumentácie, ktorý dohodneme pri dopyte:
Pracujeme v systéme ISO 9001:2015. Nemáme certifikáciu IATF 16949 a nezabezpečujeme dodávky tier-1 pre OEM, ktoré túto certifikáciu vyžadujú. Požiadavky na kvalitu a dokumentáciu pre automobilový projekt stanovujeme individuálne.
Minimálny polomer ohybu (r) závisí od plasticity materiálu a hrúbky (t). Čím menej plastický materiál, tým väčší minimálny polomer.
Pri dieloch s menším ako štandardným polomerom vykonávame skúšobný ohyb – prípadné praskliny dokumentujeme pred celou sériou.
Na ohraňovacom lise razník vtláča plech do matrice a tak vzniká ohyb. Pri ohýbaní vo vzduchu zostáva medzi razníkom a matricou vôľa a uhol vyplýva z hĺbky zasunutia razníka, takže jedným nástrojom možno dosiahnuť rôzne uhly. Pri ohýbaní s prítlakom plech vypĺňa matricu bez vôle a razník a matrica musia k sebe presne lícovať, preto každý uhol vyžaduje samostatnú sadu nástrojov.
Zverejňujeme prijaté referencie a hodnotenia z firemného profilu v Mapách Google. Citujeme ich doslovne, bez úprav.
S plným presvedčením môžem spoločnosť Anbi-Tech odporučiť ako spoľahlivého a profesionálneho partnera v oblasti mechanického obrábania a výroby dielov pre farmaceutický priemysel. Je to už tretia firma, v ktorej mám možnosť spolupracovať s Anbi-Tech, a spolupráca prebieha vždy na najvyššej úrovni.
Farmaceutický priemysel je mimoriadne náročný – záleží nielen na presnosti výroby, ale aj na dodržiavaní termínov, kvalite materiálov a úplnom pochopení potrieb zákazníka. Anbi-Tech opakovane dokázal, že sa v tomto prostredí výborne orientuje. Spoločnosť pre nás vyrábala okrem iného formátové diely, náhradné diely, plniace ihly, dopravné závitovky, prvky na dávkovanie práškov a kvapalín a mnohé ďalšie výrobné komponenty.
Osobitné uznanie si zaslúži kvalita vyhotovenia dielov – z kyselinovzdornej ocele 316L a 304, ako aj z plastov, ako sú POM, polyuretán či polykarbonát. Prvky sú vyrobené veľmi solídne, s vysokou presnosťou a dôrazom na detaily, čo má v našom odvetví kľúčový význam.
Anbi-Tech nám v núdzových situáciách, kde záležalo na čase, rýchlej reakcii a flexibilnom prístupe k zákazníkovi, opakovane doslova „zachránil kožu“. Obrovskou výhodou spoločnosti je moderný strojový park, ktorý umožňuje realizovať aj veľmi náročné projekty pri zachovaní najvyššej kvality prevedenia.
Rovnako dôležití sú ľudia – personál spoločnosti vždy preukazuje plné nasadenie, ochotu spolupracovať a poskytovať technickú podporu. Je vidieť obrovské skúsenosti, profesionalitu a partnerský prístup k zákazníkovi.
Vo farmácii je dôležitý aj „papier“, teda certifikáty; nikdy neboli spochybnené počas auditov, či už zákazníckych, alebo úradných (napr. GIF)
Spoluprácu so spoločnosťou Anbi-Tech rozhodne odporúčam všetkým firmám, ktoré hľadajú osvedčeného, dôveryhodného a kvalitného technického partnera.
Dariusz Stachowicz, Starší vedúci oddelenia údržby, Polfa Warszawa S.A.
Veľmi dobrá spolupráca so spoločnosťou Anbi-Tech pri realizácii novej výrobnej linky pre plniareň. Na základe vzorky fľaše a prvkov zo starej linky ich inžinier pripravil v SolidWorks projekt a dokumentáciu nových formátových dielov. Anbi-Tech následne vyrobil okrem iného závitovky, hviezdicové kolesá, unášače, orientátory, otáčače a podávacie prvky.
Veľké plus za komplexný prístup – od analýzy a projektu až po výrobu hotových prvkov. Je vidieť veľké technické skúsenosti, presnosť a schopnosť riešiť neštandardné problémy. Odporúčam.
Bartłomiej Ć, Špecialista, ORLEN
So spoločnosťou Anbi-Tech spolupracujeme pri výrobe dielov a technických prvkov pre naše projekty. Oceňujeme ju predovšetkým za kvalitu vyhotovenia, dodržiavanie termínov a veľmi dobrú komunikáciu. Pri neštandardných zadaniach vedia poradiť a nájsť riešenie, namiesto toho, aby len vyrobili diel podľa výkresu. Solídny partner, ktorého možno odporučiť.
Marek P., Vedúci výroby, Triccor
Solídna firma s obrovskými skúsenosťami! Vyrábajú diely z ocele, hliníka a špeciálnych plastov, ako sú POM a PTFE. Každá služba – či už sústruženie, frézovanie alebo CNC rezanie – je vykonaná dokonale, s dôrazom na najmenšie detaily. Výborná komunikácia, odborné poradenstvo a vždy dodržané termíny. Odporúčam s plným presvedčením každému, kto potrebuje spoľahlivé komponenty.
Damian Lab
Na cenovú ponuku pošlite výkres PDF alebo DXF, prípadne model STEP s rozmermi. Uveďte materiál, počet kusov a požiadavky na kvalitu. Samotná fotografia dielu bez rozmerov neumožňuje pripraviť spoľahlivú cenovú ponuku.
Ak projekt zahŕňa viacero operácií, dohodneme rozsah obrábania, kontroly, montáže a procesov realizovaných u partnerov.

Tel.: +48 32 788 70 10
Mob.: +48 693 726 777
Mob.: +48 693 726 127

Olewin 50A, 32-300 Olkusz
IČ DPH: PL6372190715

anbi@anbi-tech.pl
