鋼板、ステンレス板、アルミ板、亜鉛めっき鋼板を、7軸のAMADA製プレスブレーキで曲げ加工しています。DXFまたはSTEPファイルをお送りいただければ、お見積りと加工可否の確認をお返しします。
ANBI-TECHでは、2008年からOlkuszの工場でCNC板金曲げ加工を行っています。当社のプレスブレーキAMADA HFE-M2-5012 EVOは、長さ1000 mmまで、板厚8 mmまでの部品に対応します。得意分野は、大型部品ではなく、小型から中型の精密部品です。
寸法の再現性が求められる業界向けに加工を行っています。自動車、電子機器、機械製造、エネルギー、食品産業などです。試作は、主に量産につながるプロジェクトを対象としています。品質管理はISO 9001:2015に従って行い、測定成績書は技術資料の範囲を取り決めたうえで作成します。
お見積りは、DXF図面またはSTEPモデルに基づいて作成します。曲げ加工とCNC旋盤加工、CNCフライス加工を組み合わせる部品では、全工程を1つの工場で行いますので、外注先間の調整は不要です。
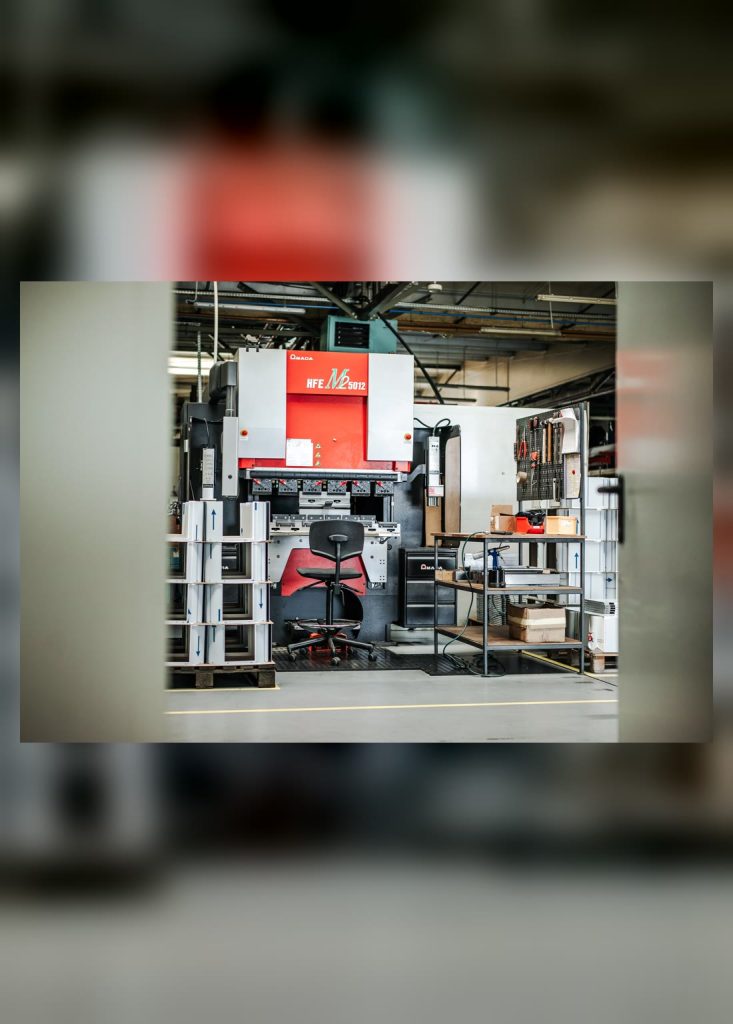
Olkuszの工場では、ECO-Inventer機能を備えた7軸CNCマシン、プレスブレーキAMADA HFE-M2-5012 EVOが稼働しています:
曲げ代とスプリングバック補正は、材料、板厚、半径、形状ごとにプログラムで設定します。制御装置はプログラムされた位置を実行し、オペレーターが結果を確認して必要な補正を行います。
加工条件を最適化した5つの材料グループを曲げ加工しています:
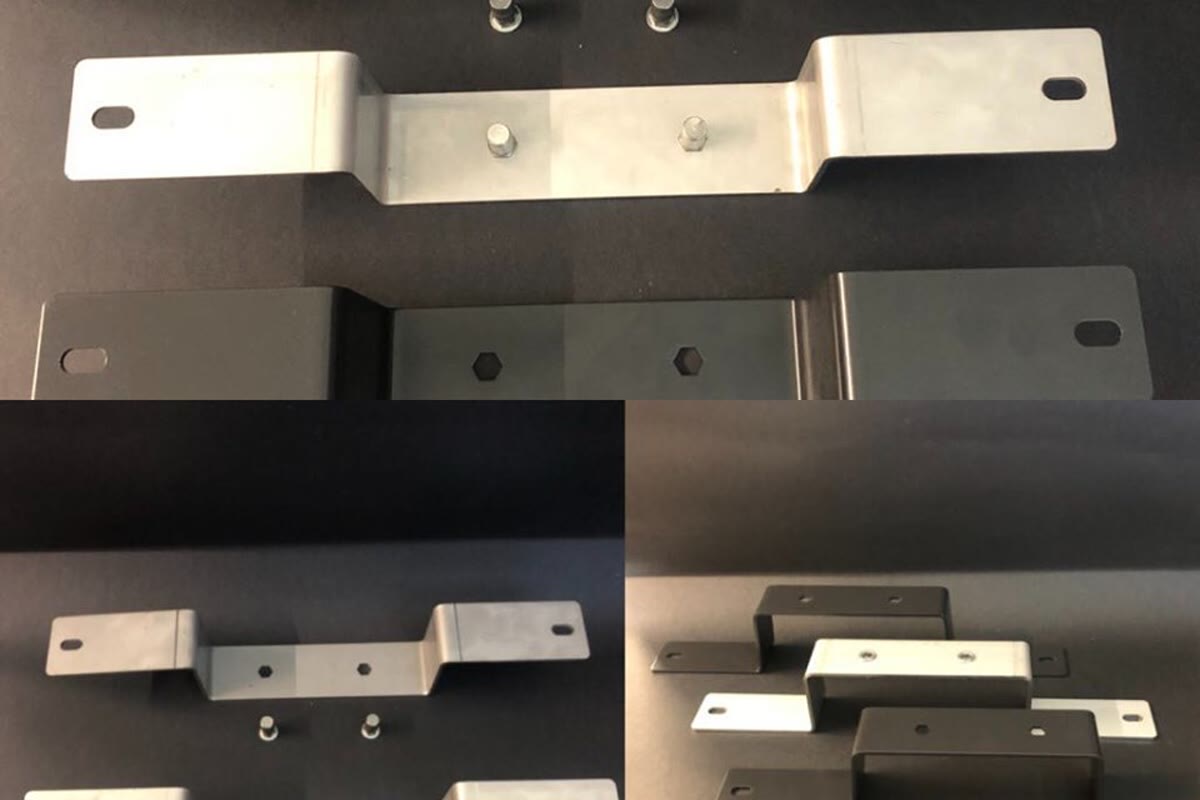
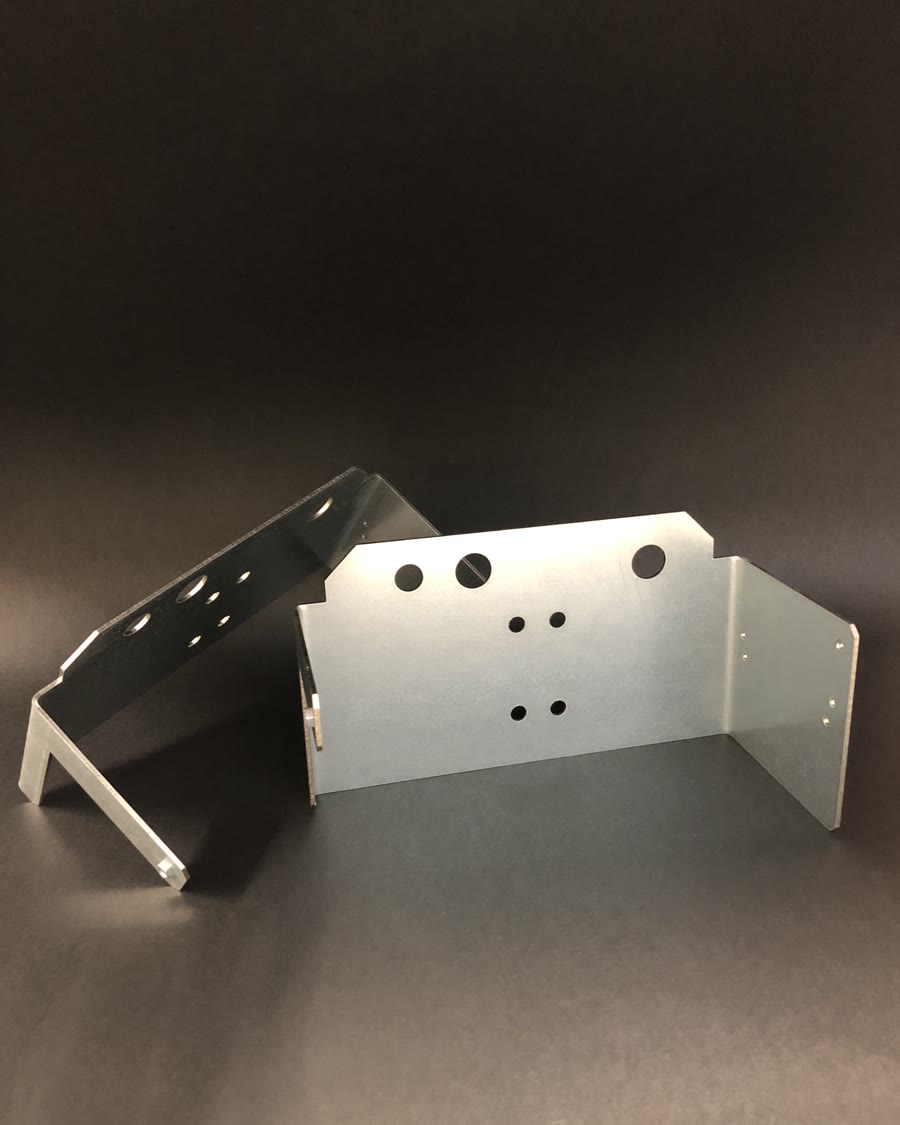
自動車 :部品の取付ブラケット、車載電子機器の筐体、試作車体の構造板金、センサー取付部品。公差は図面に基づいて取り決め、PPAPはご要望に応じて対応します。
電子機器・オートメーション :制御盤の筐体、測定機器のシャーシ、フロントパネル、PCB取付板金、ケーブルカバー。材料:亜鉛めっき鋼板、ステンレス、アルミニウム。
機械製造 :可動部の保護カバー(EN ISO 14120準拠)、モーターの筐体、点検カバー、流体用ダクト、フレーム用の構造板金。材料:S235JR / S355J2、板厚8 mmまで。
産業機器 :包装機械の筐体、生産ラインのパネル、安全カバー、検査・計測機器の本体。取付用ブッシュのCNC旋盤加工や精密穴のCNCフライス加工と組み合わせて対応します。
上記の用途に加えて、次の2つの業界でもご利用いただいています:
一部の部品は複合工程で製作します。輪郭の切断、取付穴のフライス加工、最終寸法への曲げ加工です。全工程をOlkuszの1つの工場で行います。
実績を見るプレスブレーキAMADA HFE-M2-5012 EVOは、2019年から当社の工場で稼働しています。加圧力50トン、曲げ長さ1000 mmまで、板厚8 mmまでに対応する7軸機で、省エネ型のECO-Inventerシステムを搭載しています。測定成績書は、ご要望に応じて提供します。
保有設備を見る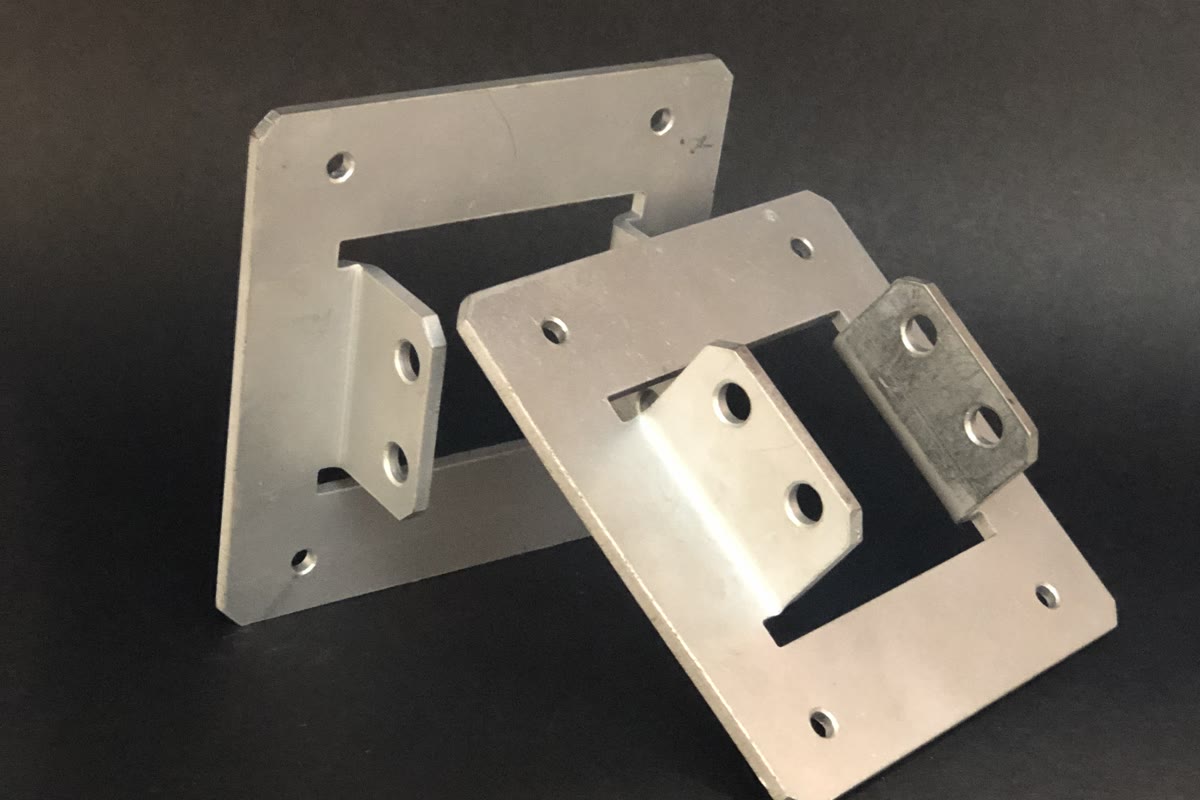
金型 :パンチとダイは、板の材質、板厚、必要な曲げ半径に合わせて選定します。ダイ幅は、曲げ力、内側半径、部品の展開長さを左右します。
工程の最適化 :曲げ順序は、工具選定と併せて、プログラム作成の段階で計画します。量産の場合はプログラムをライブラリーに保存しているため、次回以降のロットはゼロからプログラムを作成せず、キャリブレーションから開始できます。
品質管理 :FAI、寸法検査、測定成績書の範囲は、個々のご注文ごとに取り決めます。生産は、品質マネジメントシステムISO 9001:2015のもとで行っています。
DXF図面またはSTEPモデルをお送りください。材料、プレスブレーキの作業時間、単価を算出します。当社のプレスブレーキで製作可能かどうかを確認し、曲げ加工に適した設計の最適化もご提案します。
試作は、主に量産につながるプロジェクトを対象としています。当社はISO 9001:2015に基づく品質マネジメントシステムのもとで業務を行っており、寸法検査報告書および完全性確認書類の範囲は、個々のご注文ごとに取り決めます。住所:Olewin 50A, 32-300 Olkusz(マウォポルスカ県)。
CNC曲げ加工とは、プレスブレーキで板金を成形する加工です。パンチ(上型)が板材をダイ(下型)に押し込み、精密に制御された角度に曲げます。数値制御がパンチの位置、バックゲージ、曲げの順序を管理します。オペレーターがプログラムを作成し、機械が各部品の角度を合意した公差内に保ちます。
切断やフライス加工と異なり、このプロセスでは材料を除去せず、形を変えます。板材は一体のまま残り、曲げ線に沿って、内側半径が管理された精密な角度のエッジが形成されます。
ANBI-TECHの保有設備であるプレスブレーキは、ラムとバックゲージの位置決めを支援する7つの制御軸を備えています。これにより、単純な部品、非対称の部品、多工程曲げの部品でも、曲げ線、バックゲージの高さと位置を正確に設定できます。
制御装置がプログラムされた各軸の位置を自動で設定し、オペレーターは曲げ工程の合間に部品の取り扱い、反転、再位置決めを行い、加工結果を確認します。
どの材料も、荷重を取り除くと元の形状へ部分的に「戻ろう」とします。この現象を スプリングバック (springback)と呼びます。その大きさは、材料、板厚、曲げ半径によって異なります。
2つ目のパラメータである 曲げ代 (bend allowance)は、曲げ加工後に部品が設計どおりの外形寸法になるために必要な板材の展開長さです。これは、板材の中立面が板厚のちょうど中央に位置しないことによるものです。
曲げ代とスプリングバックの補正値は、材料の材質と板厚、曲げ半径、試し曲げの結果をもとに、生産技術者がプログラムで設定します。制御装置がプログラムされた位置を実行し、オペレーターが結果を確認して必要な補正を行います。
曲げ半径は材料の延性によって決まります。延性の低い材料(硬い鋼、高強度合金)ほど、引張側の割れを防ぐために必要な最小半径が大きくなります。曲げ加工の多い代表的な材料の標準値は以下のとおりです(r = 内側半径、t = 板厚)。
最大板厚は8 mmです。曲げ加工の可否は、材料、形状、曲げ長さ、必要な加工内容によって異なります。
| 材料 | 代表的な材質 | 最小曲げ半径 |
|---|---|---|
| 一般構造用炭素鋼 | S235JR, S355J2, DC01, DC03 | r ≥ 0.5 × t |
| オーステナイト系ステンレス | 1.4301 (304), 1.4404 (316L) | r ≥ 1.0 × t |
| アルミニウム | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2.0 × t |
| 亜鉛めっき鋼板 | DX51D+Z, DX52D+Z | r ≥ 1.0 × t |
| 銅 / 真鍮 | Cu-ETP, CuZn37 | r ≥ 0.5 × t |
より小さな曲げ半径が必要な部品(例:ステンレスでr < 0.5×t)では、シャープな半径での曲げ加工も可能ですが、引張側に割れが生じるリスクが高まります。その場合は、事前に技術的なご相談と試作品の製作をお願いしています。
すべての部品に当てはまる単一の曲げ公差はありません。角度とフランジ長さの精度は、板材の材質と板厚、ダイの幅、曲げ長さ、曲げ位置とエッジとの距離によって異なります。そのため、公差はすべてのご依頼に一律の値を適用するのではなく、図面ごとに個別に決定します。
お見積り依頼の準備方法: 図面に重要寸法と許容される角度偏差を明記していただくと、最も時間を節約できます。角度が厳しい部品や、端部に近い曲げがある部品では、試し曲げを行い、ロット開始前にプログラムを補正します。
この2つの技術はよく混同されますが、得られる結果は異なります:
実際には、異なる角度で4–6か所曲げがあり寸法公差が厳しい部品にはプレスブレーキ、4辺に周囲フランジを持つ600×400 mmの平板状の筐体には折り曲げ機が適しています。
当社で曲げ加工する部品の多くは、事前に社内で他の工程を経ています:
全工程を1つの工場で完結することで、製造リードタイムが短縮され、複数の外注先との調整が不要になります。すべての工程が同一の検査資料で進められ、 ISO 9001:2015に基づく品質マネジメントシステムの対象となっています。
曲げ加工の価格は、次の3つのモデルのいずれかで設定されます:
量産時の単価には、板金の種類と板厚、曲げ回数、段取り時間(パンチとダイの選定)、数量、寸法検査の要否が影響します。 すべてのご注文を個別にお見積りし、 DXF/STEP図面に基づいて算出します。
展開長はベンドアローワンス(曲げ代)から算出します。90°の場合の最も簡単な式は次のとおりです:
L = A + B + BA(AとBは両フランジの長さで内側の端まで測定、BAはベンドアローワンス)。
ベンドアローワンスは、板厚(t)、内側半径(R)、Kファクター(通常0.33–0.5)によって決まります:
BA = (π/180) × 角度 × (R + K × t)
実際には、曲げ代は材料、板厚、半径、形状ごとにプログラムで設定します。お客様がご自身のCADソフトで作成した展開図をお送りいただいた場合は、加工開始前に確認し、相違があればご連絡します。
板金の展開長を計算する2つの異なる方法です。どちらを選ぶかは、設計者が部品を外側基準で寸法指示するか、内側基準で寸法指示するかによります。
どちらの方式でも同じ展開長さになりますが、事前にCADでの寸法記入方式を取り決めておく必要があります。DXFファイルを受領する際は、お客様がどちらの規格を使用されたかを必ず確認しています。
はい、亜鉛めっき鋼板の曲げ加工は可能です。ただし、結果は鋼板の材質と板厚、めっき層の種類と状態、曲げ半径、圧延方向、使用する金型によって左右されます。
めっき層の割れや跡のリスクは、部品ごとに評価します。必要に応じて試験曲げを行い、曲げ加工後のエッジの追加保護についてもご相談のうえ決定します。
保有している金型は次のとおりです:
個々の部品に合わせたパンチとダイの選定は、曲げ順序と併せて、プログラム作成の段階で決定します。
はい、可能です。ただし、形状の確認が必要です。穴が変形するリスクは、穴径、曲げ線からの距離、曲げ半径、鋼板の材質と板厚、圧延方向によって異なります。
レーザー切断や穴のフライス加工の前に、DXFまたはSTEPの展開図で距離を確認します。形状が限界に近い場合は、求められる位置精度に応じて、穴の位置をずらすか、曲げ加工後に穴を加工することをご提案します。
納期は、数量、在庫材料の有無、受注日時点の生産スケジュールという3つの要因によって決まります。
お急ぎのご注文については、生産の優先順位を調整します。納期は概算ではなく、お見積りと併せて必ず具体的な日付でお知らせします。
自動車業界向けには、お問い合わせ時に範囲を取り決めたうえで、より充実した技術資料をご用意しています:
当社はISO 9001:2015のシステムで運用しています。IATF 16949認証は取得しておらず、この認証を必要とするOEM向けのティア1納入には対応しておりません。自動車プロジェクトの品質および技術資料の要件は、個別に取り決めます。
最小曲げ半径(r)は、材料の延性と板厚(t)によって決まります。延性が低い材料ほど、最小半径は大きくなります。
標準より小さい半径の部品については試験曲げを行い、全数量の生産前に割れの有無を記録します。
プレスブレーキでは、パンチが板をダイに押し込むことで曲げが形成されます。エアベンディングでは、パンチとダイの間に隙間が残り、角度はパンチの進入深さで決まるため、1つの金型でさまざまな角度を得られます。ボトミング(突き当て曲げ)では、板が隙間なくダイに密着し、パンチとダイが正確に合致している必要があるため、角度ごとに別の金型セットが必要です。
いただいた推薦状と、GoogleマップのANBI-TECHビジネスプロフィールに寄せられたレビューを掲載しています。日本語版はポーランド語の原文を忠実に翻訳したものです。
Anbi-Techは、機械加工および製薬業界向け部品の製作における、確かでプロフェッショナルなパートナーとして自信を持ってお勧めできます。私がAnbi-Techと取引させていただくのは、現在の勤務先で3社目になりますが、どの会社でも毎回最高水準の対応をしていただいています。
製薬業界は非常に要求の厳しい分野です。加工精度だけでなく、納期の遵守、材料の品質、そしてお客様のニーズを十分に理解することが重要です。Anbi-Techはこうした環境に見事に対応できることを何度も証明してきました。同社にはこれまで、チェンジパーツ、交換部品、充填ニードル、搬送スクリュー、粉体・液体の定量供給用部品をはじめ、数多くの生産用部品を製作していただきました。
特に高く評価したいのは部品の仕上がりの品質です。ステンレス鋼316L・304から、POM、ポリウレタン、ポリカーボネートなどの樹脂まで、非常に堅実に、高い精度と細部へのこだわりをもって製作されており、これは当業界において極めて重要な点です。
時間、迅速な対応、柔軟な顧客対応が求められる緊急時に、Anbi-Techには文字どおり何度も「窮地を救って」いただきました。同社の大きな強みは最新の保有設備で、非常に難易度の高いプロジェクトでも最高水準の品質を保ちながら実現できます。
人も同じく重要です。同社のスタッフは常に全力で取り組み、協力と技術サポートに積極的です。豊富な経験とプロ意識、そしてパートナーとしての姿勢が伝わってきます。
製薬業界では「書類」、つまり証明書も重要ですが、顧客監査でも当局の監査(例:GIF)でも、その証明書が問題を指摘されたことは一度もありません。
確かで信頼でき、品質を重視する技術パートナーをお探しのすべての企業に、Anbi-Techとの取引を強くお勧めします。
Polfa Warszawa S.A. 保全部門シニアマネージャー Dariusz Stachowicz
飲料充填工場向けの新しい生産ラインの立ち上げで、Anbi-Techと非常に良い形で協力できました。ボトルのサンプルと旧ラインの部品をもとに、同社のエンジニアがSolidWorksで新しいチェンジパーツの設計と図面を作成しました。その後、Anbi-Techはタイミングスクリュー、スターホイール、ドライブ部品、ボトル整列装置、反転装置、供給部品などを製作しました。
分析・設計から完成部品の製作まで一貫して対応していただける点が大きなプラスです。豊富な技術的経験、精度の高さ、そして特殊な課題を解決する力が感じられます。おすすめです。
Bartłomiej Ć、スペシャリスト、ORLEN
当社のプロジェクトで使用する部品や技術部品の製作をAnbi-Techに依頼しています。何よりも仕上がりの品質、納期の遵守、そして非常に良好なコミュニケーションを評価しています。特殊な案件では、図面通りに部品を製作するだけでなく、アドバイスをして解決策を見つけてくれます。信頼でき、自信を持ってお勧めできるパートナーです。
Marek P.、生産マネージャー、Triccor
豊富な経験を持つ確かな会社です!鋼、アルミニウム、さらにPOMやPTFEなどの特殊な樹脂から部品を製作しています。旋盤加工、フライス加工、CNC切断のいずれも、細部まで配慮された完璧な仕上がりです。良好なコミュニケーション、専門的なアドバイス、そして常に納期どおりの対応。信頼性の高い部品を必要とするすべての方に、自信を持ってお勧めします。
Damian Lab
お見積りには、寸法入りのPDFまたはDXF図面、あるいはSTEPモデルをお送りください。材料、数量、品質要件もあわせてお知らせください。寸法のない部品の写真だけでは、正確なお見積りを作成できません。
複数の工程を組み合わせるプロジェクトでは、加工、検査、組立、協力会社で行う工程の範囲をご相談のうえ決定します。

電話:+48 32 788 70 10
携帯:+48 693 726 777
携帯:+48 693 726 127

Olewin 50A, 32-300 Olkusz
VAT番号:PL6372190715

anbi@anbi-tech.pl
