Acél-, rozsdamentes, alumínium- és horganyzott lemezeket hajlítunk 7 tengelyes AMADA élhajlító présen. Küldjön DXF- vagy STEP-fájlt, és árajánlatot, valamint visszaigazolást kap a kivitelezhetőségről.
Az ANBI-TECH 2008 óta végez CNC-lemezhajlítást Olkuszban található üzemcsarnokában. AMADA HFE-M2-5012 EVO élhajlító présünk 1000 mm hosszúságú és 8 mm lemezvastagságú alkatrészekig dolgozik. Szakterületünk: kis és közepes méretű precíziós komponensek, nem nagy méretű elemek.
Olyan iparágaknak dolgozunk, amelyek méretbeli ismételhetőséget követelnek meg: autóipar, elektronika, gépgyártás, energetika, élelmiszeripar. Prototípusokat elsősorban sorozatgyártáshoz vezető projektekhez készítünk. A minőség-ellenőrzést az ISO 9001:2015 szerint végezzük, mérési jegyzőkönyvet pedig a dokumentáció terjedelmének egyeztetése után készítünk.
Árajánlatunkat DXF-rajz vagy STEP-modell alapján készítjük el. A hajlítást CNC-esztergálással és CNC-marással kombináló alkatrészeknél a teljes gyártási folyamatot egy csarnokban végezzük – alvállalkozók összehangolása nélkül.
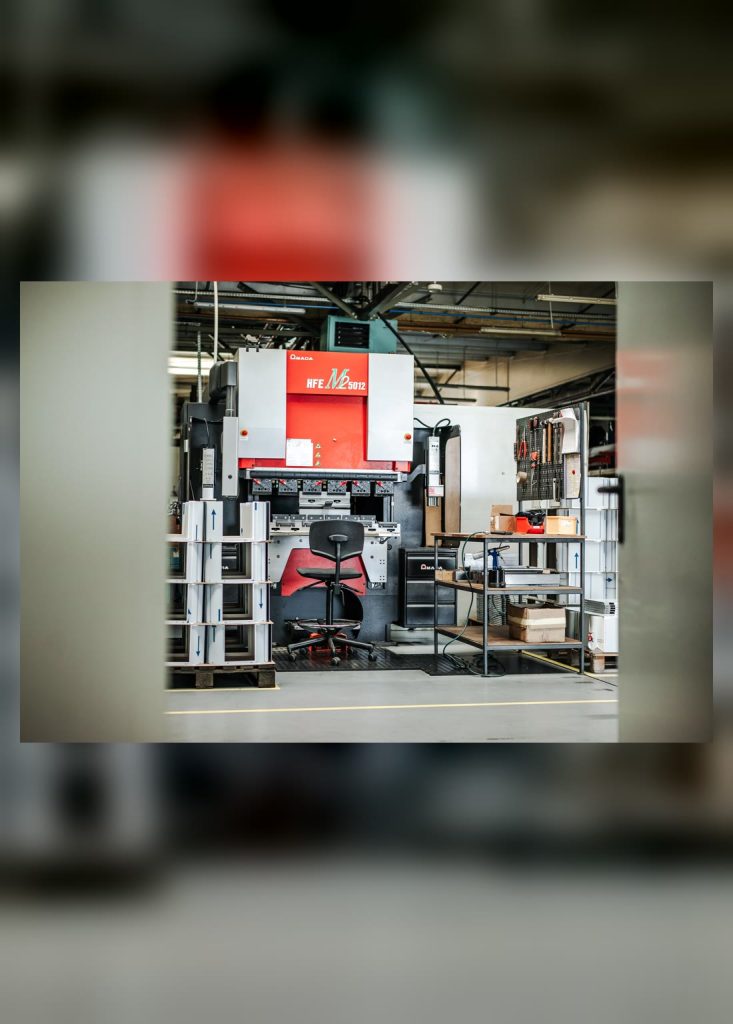
Az Olkuszban lévő csarnokunkban AMADA HFE-M2-5012 EVO élhajlító prés működik – 7 tengelyes CNC-gép ECO-Inventer funkcióval:
A hajlítási ráhagyást és a visszarugózás korrekcióját a programban határozzuk meg az adott anyagra, vastagságra, sugárra és geometriára. A vezérlés végrehajtja a programozott pozíciókat, a kezelő pedig ellenőrzi az eredményt, és elvégzi a szükséges korrekciókat.
5 anyagcsoportot hajlítunk, gondosan megválasztott megmunkálási paraméterekkel:
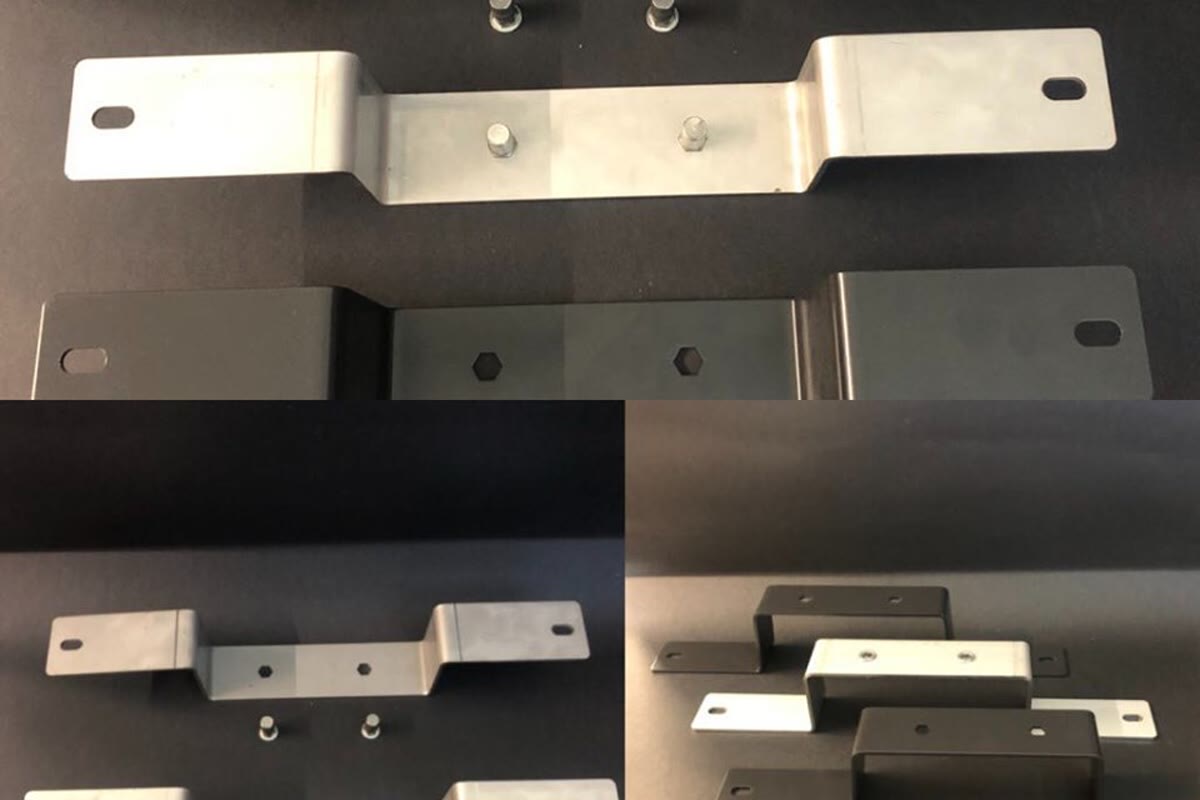
Autóipar – komponensek szerelőkonzoljai, fedélzeti elektronikai elemek házai, prototípus-karosszériák szerkezeti lemezei, érzékelőtartók. A tűréseket a rajz alapján határozzuk meg, PPAP kérésre.
Elektronika és automatizálás – vezérlőszekrény-házak, mérőeszközök szerelőkeretei (chassis), előlapok, PCB-szerelőlemezek, kábelvédő burkolatok. Anyagok: horganyzott acél, rozsdamentes acél és alumínium.
Gépgyártás – mozgó alkatrészek védőburkolatai (az EN ISO 14120 szabványnak megfelelően), motorházak, szervizfedelek, közegvezető csatornák, keretek szerkezeti lemezei. Anyag: S235JR / S355J2 8 mm-ig.
Ipari berendezések – csomagológépek házai, gyártósori panelek, biztonsági védőburkolatok, ellenőrző és mérőberendezések testei. Mindezt szerelőperselyek CNC-esztergálásával és precíziós furatok CNC-marásával kombináljuk.
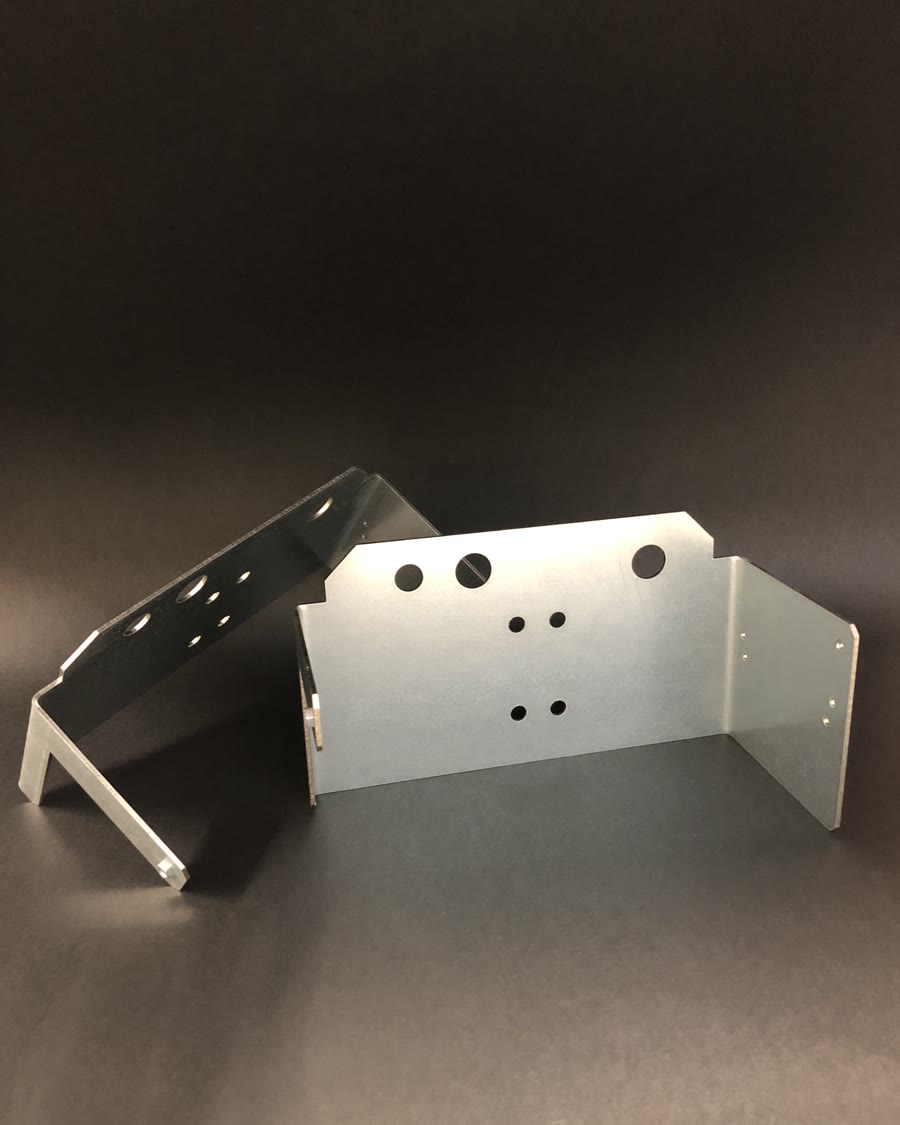
A fent ismertetett alkalmazásokat két további iparági csoport egészíti ki:
Az alkatrészek egy része vegyes ciklusban készül: kontúrvágás, szerelési furatok marása és hajlítás a végleges méretre. A teljes ciklust egyetlen csarnokban, Olkuszban végezzük.
ReferenciáinkAz AMADA HFE-M2-5012 EVO élhajlító prés 2019 óta dolgozik csarnokunkban. Héttengelyes gép 50 tonnás préserővel, legfeljebb 1000 mm hajlítási hosszal és 8 mm lemezvastagsággal, energiatakarékos ECO-Inventer rendszerrel. A mérési jegyzőkönyvet kérésre az ügyfél rendelkezésére bocsátjuk.
Gépparkunk
Szerszámozás – a hajlítókést és a matricát a lemez anyagminőségéhez, vastagságához és az előírt hajlítási sugárhoz választjuk. A matrica szélessége meghatározza a hajlítóerőt, a belső sugarat és az alkatrész kiterített hosszát.
Folyamatoptimalizálás – a hajlítási sorrendet a program előkészítésekor tervezzük meg, a szerszámok kiválasztásával együtt. Sorozatgyártásnál a programokat könyvtárban tároljuk – a következő tételek kalibrálással indulnak, újraprogramozás nélkül.
Minőség-ellenőrzés – az FAI, a méretellenőrzés és a mérési jegyzőkönyvek terjedelmét az adott megrendeléshez egyeztetjük. A gyártás ISO 9001:2015 minőségirányítási rendszerben folyik.
Küldje el DXF-rajzát vagy STEP-modelljét – kiszámítjuk az anyagszükségletet, a prés gépidejét és a darabköltséget. Megvizsgáljuk, hogy a konstrukció elkészíthető-e a présünkön, és javaslatot teszünk a hajlításhoz optimalizált kialakításra.
Prototípusokat elsősorban sorozatgyártáshoz vezető projektekhez készítünk. ISO 9001:2015 rendszer szerint dolgozunk, a méretellenőrzési jegyzőkönyv és a teljességi dokumentáció terjedelmét pedig az adott megrendeléshez egyeztetjük. Cím: Olewin 50A, 32-300 Olkusz (Kis-Lengyelország).
A CNC-hajlítás a lemez alakítása élhajlító présen: a hajlítókés (felső szerszám) pontosan szabályozott szögben nyomja a lemezt a matricába (alsó szerszám). A számjegyvezérlés irányítja a hajlítókés és a hátsó ütköző (backgauge) helyzetét, valamint az egymást követő hajlítások sorrendjét – a kezelő elkészíti a programot, a gép pedig az egymást követő alkatrészek szögét az egyeztetett tűrésen belül tartja.
Az eljárás abban különbözik a vágástól vagy a marástól, hogy nem távolít el anyagot – csak átalakítja azt. A lemez egy darabban marad, a hajlítási vonal mentén pedig szabályozott belső sugarú és pontos szögű él jön létre.
Az ANBI-TECH gépparkjában működő élhajlító prés hét vezérelt tengellyel rendelkezik, amelyek a gerenda és az ütközők pozicionálását segítik. A rendszer megkönnyíti a hajlítási vonal, a magasság és az ütközők helyzetének pontos beállítását egyszerű, aszimmetrikus és többszörösen hajlított alkatrészeknél is.
A vezérlés automatikusan beállítja a programozott tengelypozíciókat, a kezelő pedig mozgatja, forgatja és újrapozicionálja az alkatrészt az egyes hajlítások között, valamint ellenőrzi a folyamat eredményét.
Minden anyag a nyomás megszűnése után részben „visszatér” korábbi geometriájához. Ezt a jelenséget visszarugózásnak nevezzük (springback). Értéke az anyagtól, a lemezvastagságtól és a hajlítási sugártól függ.
A második paraméter – a hajlítási ráhagyás (bend allowance) – a lemez azon kiterített hossza, amely ahhoz szükséges, hogy a hajlítás után az elem a tervezett külső méretekkel rendelkezzen. Abból adódik, hogy a lemez semleges szála nem pontosan a vastagság felénél helyezkedik el.
A hajlítási ráhagyást és a visszarugózás korrekcióját a technológus a programban határozza meg az anyagminőség és a vastagság, a sugár, valamint a próbahajlítás eredménye alapján. A vezérlés végrehajtja a programozott pozíciókat, a kezelő pedig ellenőrzi az eredményt, és elvégzi a szükséges korrekciókat.
A hajlítási sugár az anyag alakíthatóságától függ. Minél kevésbé alakítható az anyag (keményebb acél, nagy szilárdságú ötvözet), annál nagyobb minimális sugár szükséges ahhoz, hogy a húzott oldalon ne keletkezzen repedés. A leggyakrabban hajlított anyagok szokásos értékei (r = belső sugár, t = lemezvastagság):
A lemezvastagság legfeljebb 8 mm lehet. A hajlítás kivitelezhetősége az anyagtól, a geometriától, a hajlítási hossztól és az előírt művelettől függ.
| Anyag | Jellemző anyagminőségek | Min. hajlítási sugár |
|---|---|---|
| Szerkezeti szénacél | S235JR, S355J2, DC01, DC03 | r ≥ 0,5 × t |
| Ausztenites rozsdamentes acél | 1.4301 (304), 1.4404 (316L) | r ≥ 1,0 × t |
| Alumínium | EN AW-1050, EN AW-5754, EN AW-6082 | r ≥ 2,0 × t |
| Horganyzott lemez | DX51D+Z, DX52D+Z | r ≥ 1,0 × t |
| Réz / sárgaréz | Cu-ETP, CuZn37 | r ≥ 0,5 × t |
Kisebb sugarat igénylő alkatrészeknél (pl. r < 0,5×t rozsdamentes acélnál) lehetséges az élesebb sugarú hajlítás, de nő a repedés kockázata a húzott oldalon. Ilyenkor előzetes technológiai egyeztetés és próbadarab készítése szükséges.
Nincs olyan egységes hajlítási tűrés, amely minden alkatrészre érvényes. A szög és a szárhossz pontossága függ a lemez anyagminőségétől és vastagságától, a matrica szélességétől, a hajlított él hosszától, valamint attól, hogy milyen messze esik a hajlítás a lemez szélétől. Ezért a tűrést mindig az adott rajzhoz határozzuk meg, nem pedig egyetlen értékkel minden megrendelésre.
Hogyan készítse elő ajánlatkérését: a legtöbb időt az takarítja meg, ha a rajzon megadja, mely méretek kritikusak, és mekkora szögeltérés megengedett. Éles szögű vagy a lemez széléhez közeli hajlításoknál próbahajlítást végzünk, és a sorozat indítása előtt korrigáljuk a programot.
A két technológiát gyakran összekeverik, pedig eltérő eredményt adnak:
A gyakorlatban: 4-6 különböző szögű hajlítással és szűk mérettűréssel rendelkező alkatrész – élhajlító prés. 600×400 mm-es lapos ház négy körbefutó peremmel – hajtogatógép.
Az általunk hajlított alkatrészek többsége előzőleg más folyamatokon is átmegy üzemünkben:
A teljes folyamat egy üzemen belüli elvégzése lerövidíti a gyártási ciklust, és szükségtelenné teszi több alvállalkozó összehangolását. Minden lépést ugyanaz az ellenőrzési dokumentáció kísér, és mindegyikre kiterjed az ISO 9001:2015 rendszerünk.
A hajlítás árát háromféle modell szerint szokás meghatározni:
A sorozatok darabköltségét a következők befolyásolják: a lemez típusa és vastagsága, a hajlítások száma, az átállási idő (hajlítókés és matrica kiválasztása), a darabszám és a méretellenőrzési követelmény. Minden megrendelésre egyedi árajánlatot készítünk DXF/STEP-rajz alapján.
A kiterített hosszt a bend allowance (hajlítási ráhagyás) segítségével számítjuk. A legegyszerűbb képlet 90°-os szögre:
L = A + B + BA, ahol A és B a két szár hossza (a belső élig mérve), BA pedig a bend allowance.
A bend allowance a lemezvastagságtól (t), a belső sugártól (R) és a K-tényezőtől (általában 0,33-0,5) függ:
BA = (π/180) × szög × (R + K × t)
A gyakorlatban a hajlítási ráhagyást a programban határozzuk meg az adott anyagra, vastagságra, sugárra és geometriára. Ha az ügyfél saját CAD-programjából küldi a kiterítést, a megmunkálás megkezdése előtt ellenőrizzük, és jelezzük az esetleges eltéréseket.
Ez két különböző módszer a lemez kiterített hosszának kiszámítására. A választás attól függ, hogy a tervező kívülről vagy belülről méretezi-e az alkatrészeket.
Mindkét módszer ugyanahhoz a kiterített hosszhoz vezet, de előre tisztázni kell a CAD-ben alkalmazott méretezési rendszert. DXF-fájl átvételekor mindig megkérdezzük az ügyfelet, melyik szabványt használta.
Igen, hajlítunk horganyzott lemezt, de az eredmény függ a lemez anyagminőségétől és vastagságától, a bevonat típusától és állapotától, a hajlítási sugártól, a hengerlési iránytól és a választott szerszámozástól.
A bevonat repedésének vagy a nyomok keletkezésének kockázatát az adott alkatrészre vonatkozóan mérjük fel. Szükség esetén próbát végzünk, és egyeztetjük az élek hajlítás utáni kiegészítő védelmét.
Szerszámparkunkban megtalálhatók:
Az adott alkatrészhez illő hajlítókést és matricát a program előkészítésekor választjuk ki, a hajlítási sorrenddel együtt.
Igen, de ezek geometriai ellenőrzést igényelnek. A furat deformálódásának kockázata függ az átmérőjétől, a hajlítási vonaltól mért távolságától, a sugártól, a lemez anyagminőségétől és vastagságától, valamint a hengerlési iránytól.
A lézervágás vagy a furatok marása előtt ellenőrizzük a távolságokat a DXF- vagy STEP-fájlból származó kiterítésen. Ha a geometria határeset, javasoljuk a furat áthelyezését vagy hajlítás utáni elkészítését, a megkövetelt pozíciópontosságtól függően.
Az átfutási idő három tényezőtől függ: a darabszámtól, az anyag raktári elérhetőségétől és a gyártási várólistától a megrendelés befogadásának napján.
Sürgős megrendeléseknél egyeztetjük a gyártási prioritást – a határidőt mindig konkrétan, az árajánlattal együtt adjuk meg, nem becslésként.
Az autóipar számára bővített dokumentációs kört kínálunk, amelyet az ajánlatkéréskor egyeztetünk:
ISO 9001:2015 rendszer szerint működünk. IATF 16949 tanúsítvánnyal nem rendelkezünk, és nem vállalunk olyan tier-1 OEM-beszállítást, amely ezt a tanúsítványt megköveteli. Az autóipari projektek minőségi és dokumentációs követelményeit egyedileg egyeztetjük.
A minimális hajlítási sugár (r) az anyag alakíthatóságától és a vastagságtól (t) függ. Minél kevésbé alakítható az anyag, annál nagyobb a minimális sugár.
A szokásosnál kisebb sugarú alkatrészeknél próbahajlítást végzünk – a teljes sorozat előtt dokumentáljuk az esetleges repedéseket.
Élhajlító présen a hajlítókés a matricába nyomja a lemezt, és így jön létre a hajlítás. Szabad (levegős) hajlításnál a hajlítókés és a matrica között hézag marad, a szög pedig a kés behatolási mélységétől függ, így egyetlen szerszámmal különböző szögek érhetők el. Ráfekvéses hajlításnál a lemez hézag nélkül kitölti a matricát, a hajlítókésnek és a matricának pontosan illeszkednie kell egymáshoz, ezért minden szöghöz külön szerszámkészlet szükséges.
Közzétesszük a kapott referenciákat, valamint cégünk Google Térkép-profiljáról származó értékeléseket. A magyar változatok a lengyel eredeti szövegek hű fordításai.
Teljes meggyőződéssel ajánlom az Anbi-Tech céget mint megbízható és professzionális partnert a mechanikai megmunkálás és a gyógyszeripari alkatrészgyártás területén. Ez már a harmadik cég, ahol örömmel dolgozom együtt az Anbi-Tech csapatával, és az együttműködés minden alkalommal a legmagasabb színvonalon zajlik.
A gyógyszeripar rendkívül igényes ágazat – nemcsak a kivitelezés pontossága számít, hanem a határidők betartása, az anyagok minősége és az ügyfél igényeinek teljes megértése is. Az Anbi-Tech többször bebizonyította, hogy kiválóan megállja a helyét ebben a környezetben. A cég többek között formátumalkatrészeket, pótalkatrészeket, töltőtűket, szállítócsigákat, por- és folyadékadagoló elemeket, valamint számos más gyártási komponenst készített számunkra.
Különös elismerést érdemel az alkatrészek kidolgozásának minősége – legyen szó 316L és 304 jelű saválló acélról vagy olyan műanyagokról, mint a POM, a poliuretán vagy a polikarbonát. Az elemek rendkívül gondos kivitelezéssel, nagy pontossággal és a részletekre fordított figyelemmel készülnek, ami ágazatunkban kulcsfontosságú.
Az Anbi-Tech számos alkalommal szó szerint „kihúzott minket a csávából” vészhelyzetekben, amikor számított az idő, a gyors reagálás és az ügyféllel szembeni rugalmas hozzáállás. A cég nagy erőssége a modern géppark, amely a legmagasabb kivitelezési minőség megtartása mellett még a nagyon igényes projektek megvalósítását is lehetővé teszi.
Ugyanilyen fontosak az emberek – a cég munkatársai mindig teljes elkötelezettségről tesznek tanúbizonyságot, és készek az együttműködésre, valamint a műszaki támogatásra. Érezhető a hatalmas tapasztalat, a professzionalizmus és az ügyféllel szembeni partneri hozzáállás.
A gyógyszeriparban a „papír”, vagyis a tanúsítványok is fontosak – ezeket soha nem kifogásolták sem az ügyfél-, sem a hatósági auditok során (pl. GIF)
Az Anbi-Tech céggel való együttműködést határozottan ajánlom minden olyan vállalatnak, amely bevált, megbízható és minőségi munkát végző műszaki partnert keres.
Dariusz Stachowicz, senior karbantartási vezető, Polfa Warszawa S.A.
Nagyon jól sikerült az együttműködés az Anbi-Tech céggel egy palackozóüzem új gyártósorának kialakításakor. A palackminta és a régi sor elemei alapján mérnökük SolidWorksben elkészítette az új formátumalkatrészek tervét és dokumentációját. Az Anbi-Tech ezután többek között csigákat, csillagkerekeket, menesztőket, orientálókat, palackforgatókat és adagolóelemeket gyártott.
Nagy pluszpont az átfogó megközelítésért – az elemzéstől és a tervezéstől a kész elemek legyártásáig. Érezhető a nagy műszaki tapasztalat, a precizitás és a nem szokványos problémák megoldásának képessége. Ajánlom.
Bartłomiej Ć, specialista, ORLEN
Az Anbi-Tech céggel működünk együtt projektjeink alkatrészeinek és műszaki elemeinek gyártásában. Elsősorban a kivitelezés minősége, a határidők betartása és a kiváló kommunikáció miatt becsüljük őket. Nem szokványos feladatoknál tanácsot tudnak adni és megoldást találnak, ahelyett hogy csupán legyártanák az alkatrészt a rajz alapján. Megbízható, ajánlható partner.
Marek P., gyártásvezető, Triccor
Megbízható cég hatalmas tapasztalattal! Acélból, alumíniumból és speciális műanyagokból, például POM-ból és PTFE-ből készítenek alkatrészeket. Minden szolgáltatást – legyen az esztergálás, marás vagy CNC-vágás – tökéletesen, a legapróbb részletekre is ügyelve végeznek el. Kiváló kommunikáció, szakszerű tanácsadás és mindig határidőre teljesített megrendelések. Teljes meggyőződéssel ajánlom mindenkinek, akinek megbízható komponensekre van szüksége.
Damian Lab
Az árajánlathoz küldjön PDF- vagy DXF-rajzot, illetve méretekkel ellátott STEP-modellt. Adja meg az anyagot, a darabszámot és a minőségi követelményeket. Egy méretek nélküli fénykép alapján nem lehet megbízható árajánlatot készíteni.
Ha a projekt több műveletet foglal magában, egyeztetjük a megmunkálás, az ellenőrzés, a szerelés és a partnereinknél végzett folyamatok körét.

Tel.: +48 32 788 70 10
Mobil: +48 693 726 777
Mobil: +48 693 726 127

Olewin 50A, 32-300 Olkusz
Közösségi adószám: PL6372190715

anbi@anbi-tech.pl
